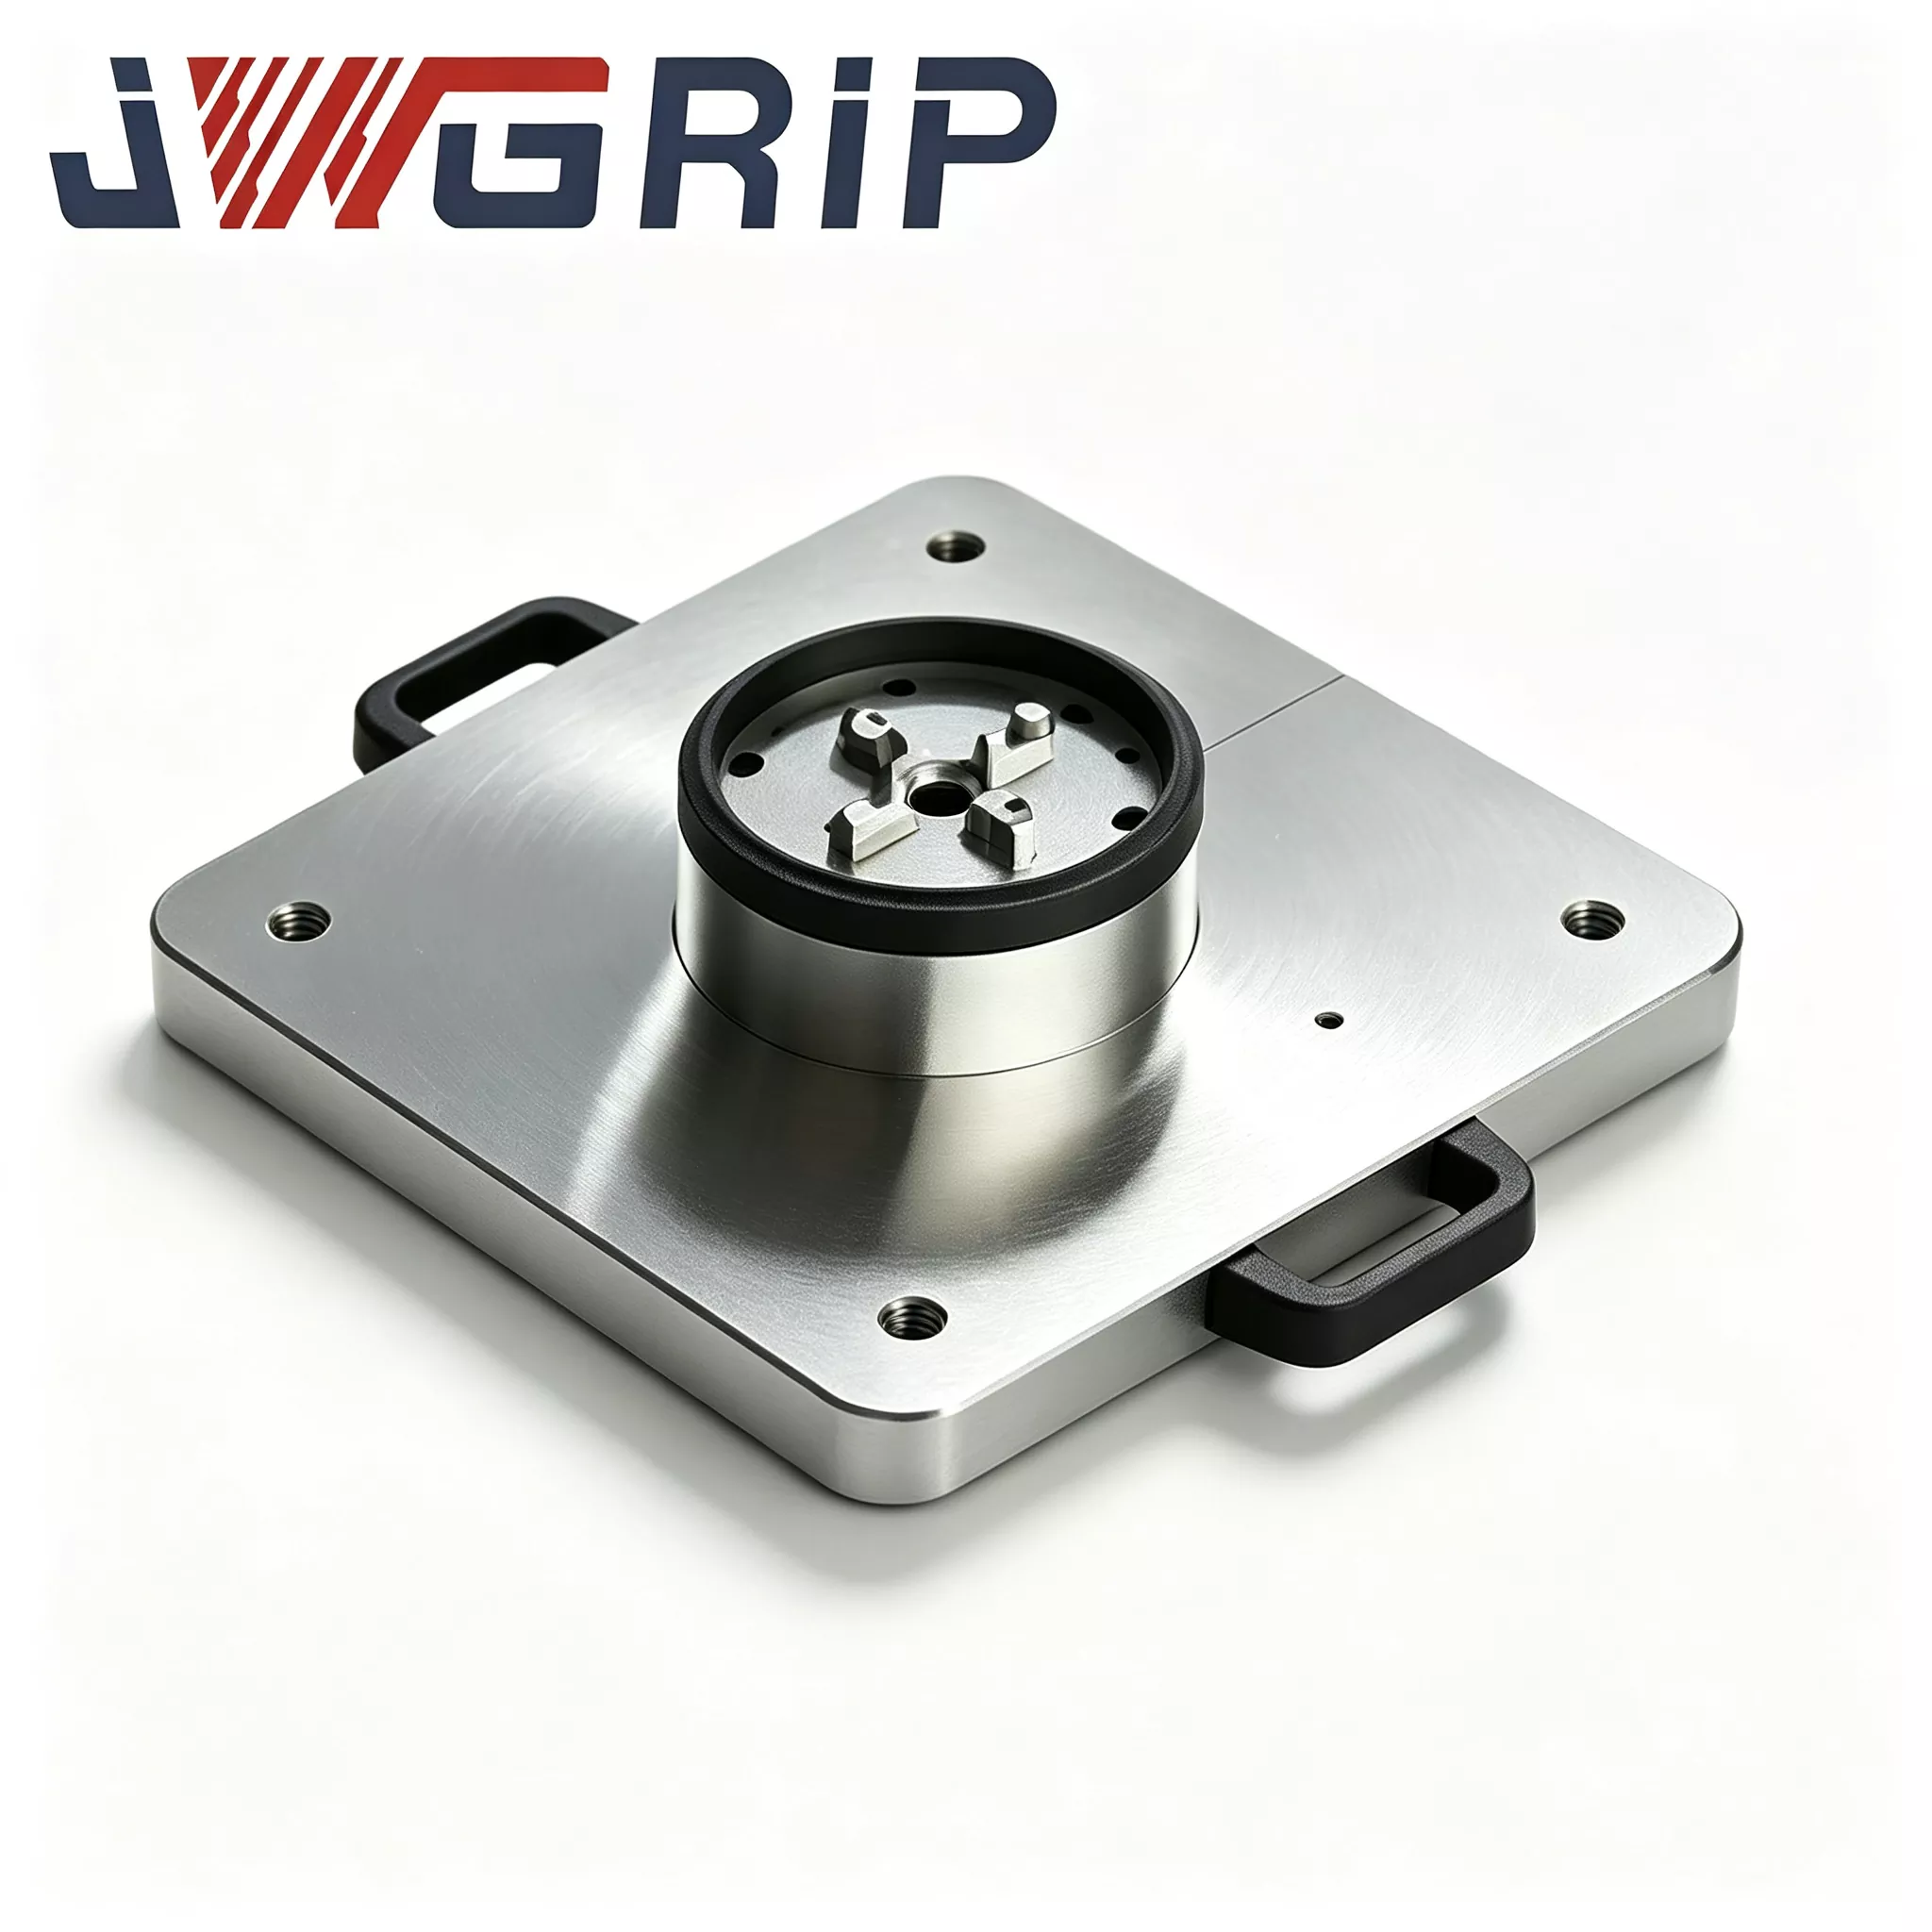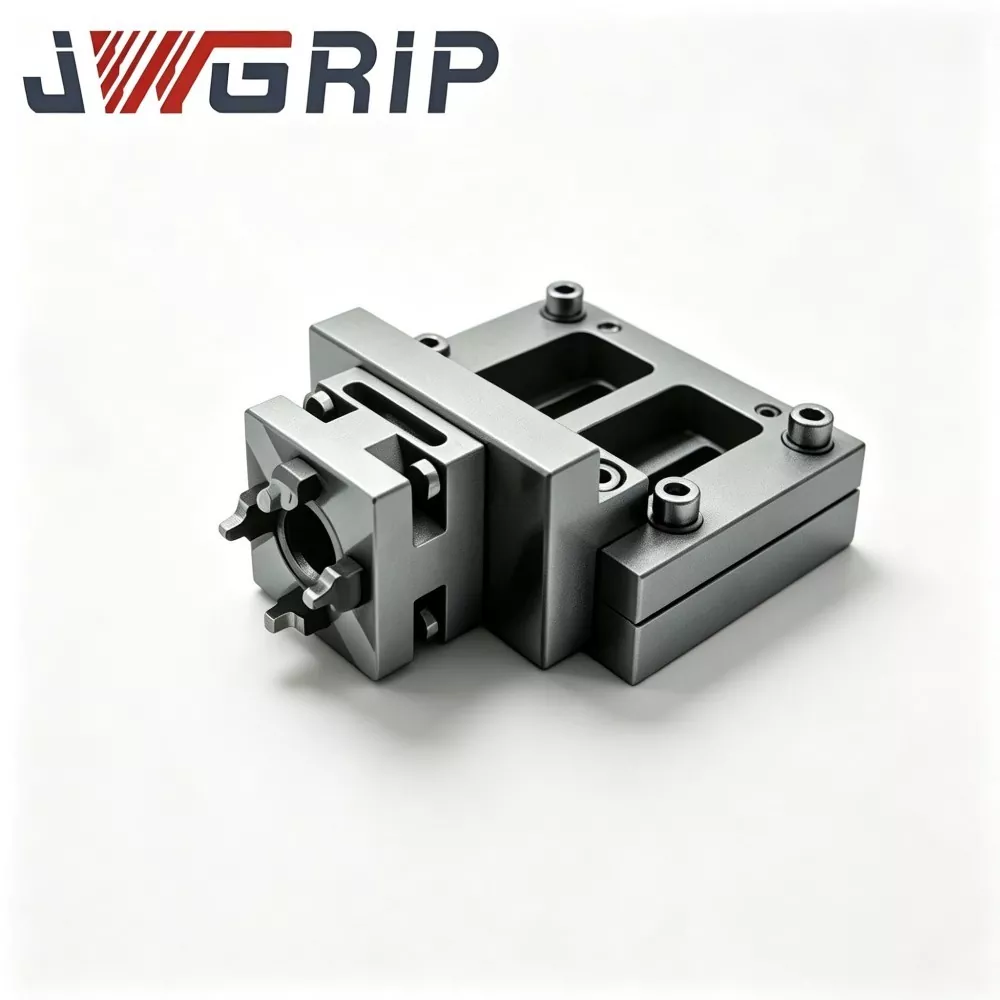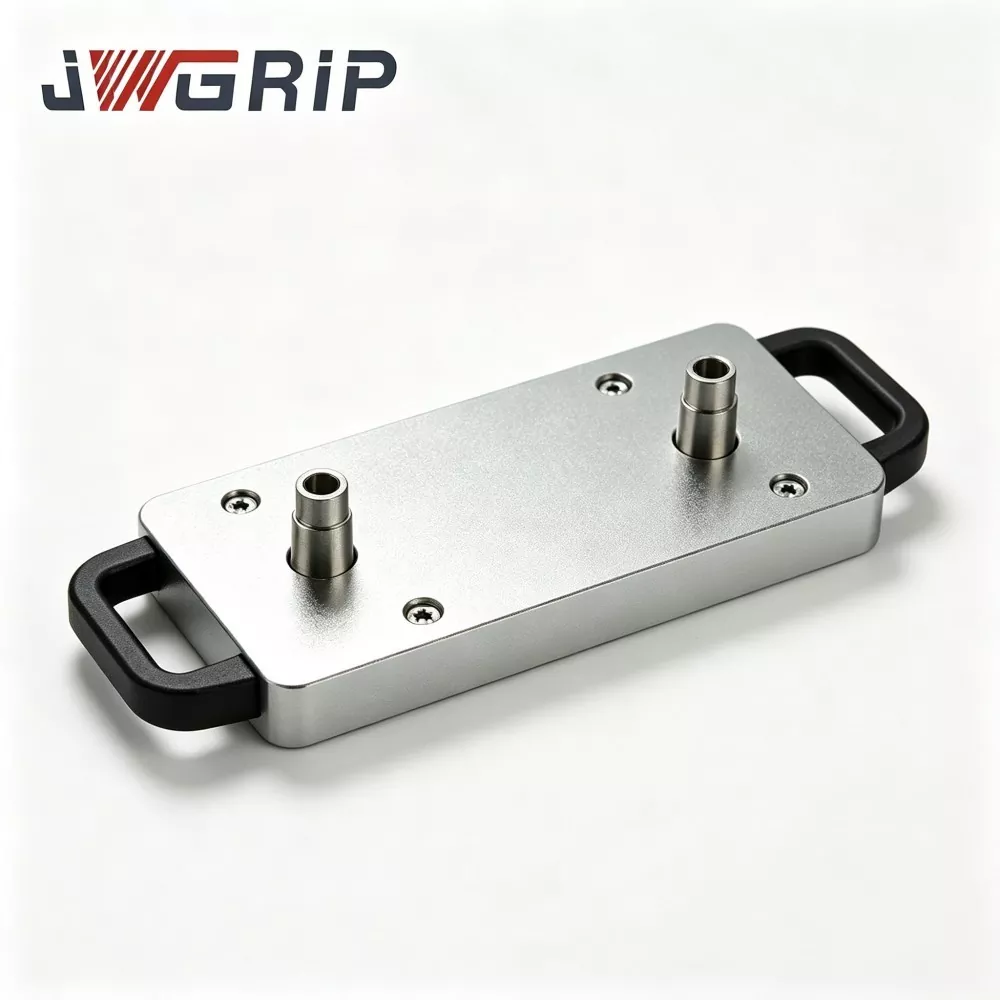
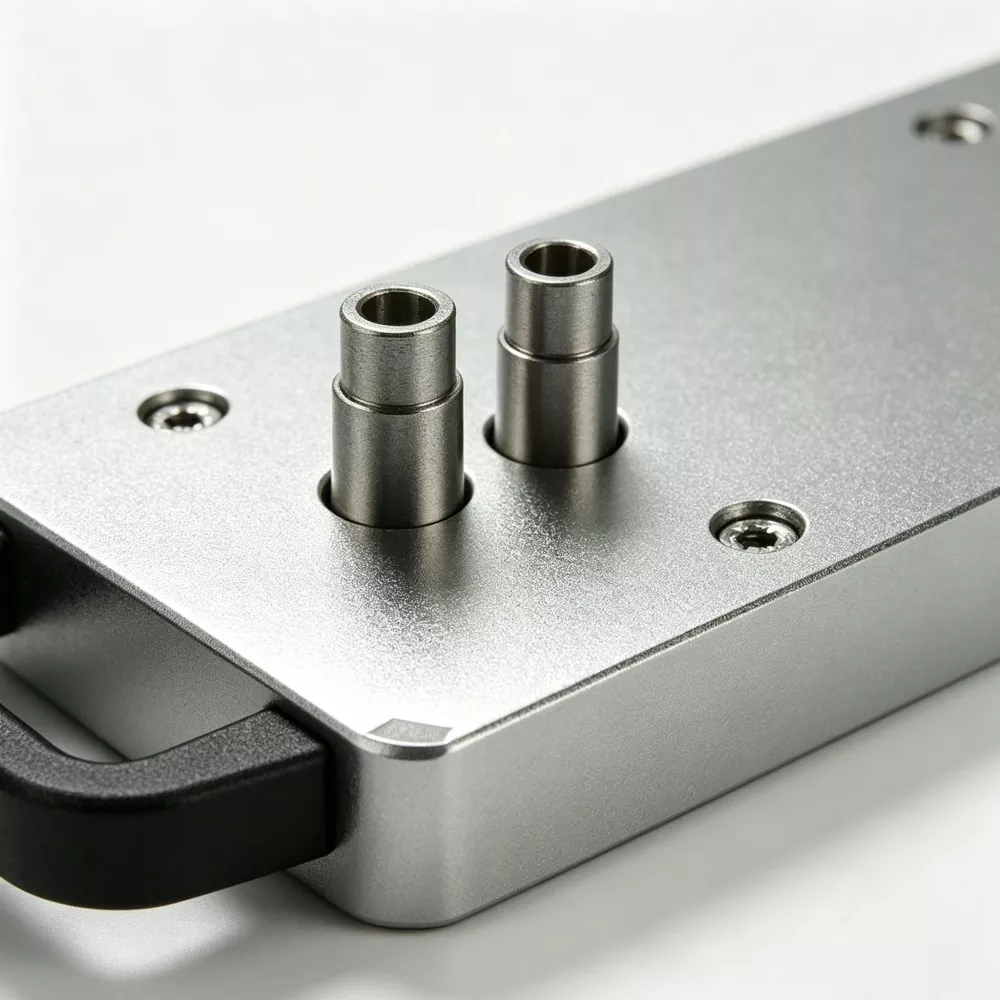
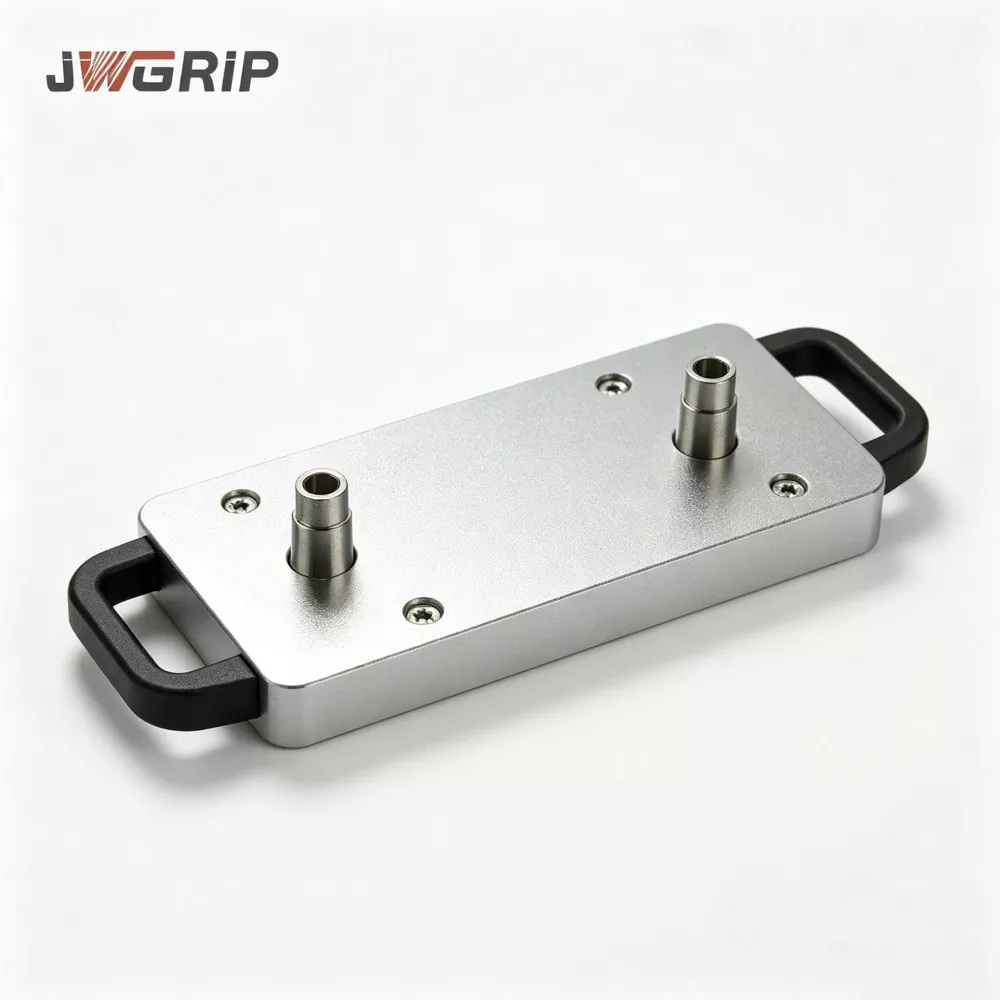
Integroidun monoliittisen rakennesuunnittelun ottaminen käyttöön,Kaksikeskinen nollapistelava CNC-koneistukseenyhdistää kaksi täydellistä itsenäistä nollapisteen paikannusyksikköä yhdelle kiinteälle alustalle. Vakio 200 mm:n kiinteä keskietäisyys on tarkasti hiottu ja täysin kalibroitu talon sisällä ennen toimitusta, tarkalla yhdensuuntaisuudella, keskietäisyydellä ja korkeudella kahden aseman välillä. Siinä on vakaa asemointi, korkea yleinen tarkkuus ja erinomainen rakenteellinen jäykkyys, mikä luo vankan perustan synkroniselle kahden työkappaleen koneistukselle.
Tärkeimmät laitteistokomponentit
JWGRIP Two-Center Zero-Point Pallet 200 koostuu seuraavista avainkokoonpanoista:
- ①Monoliittinen seosteräsrunko
- ②Kaksi täydellistä nollapisteen asemointiholkkikokoonpanoa kiinteällä 200 mm:n keskietäisyydellä
- ③Synkroninen pneumaattinen lukitusmoduuli
- ④Ympäröivät lastunpoistourat jokaiselle paikannusasemalle
- ⑤Paineilmaportti
- ⑥Suojapeitelevyt joutokäynnin paikannusasemalle

Kaksi vaihdettavaa tuotantotilaa
Kahden aseman parillisen osan työstötila
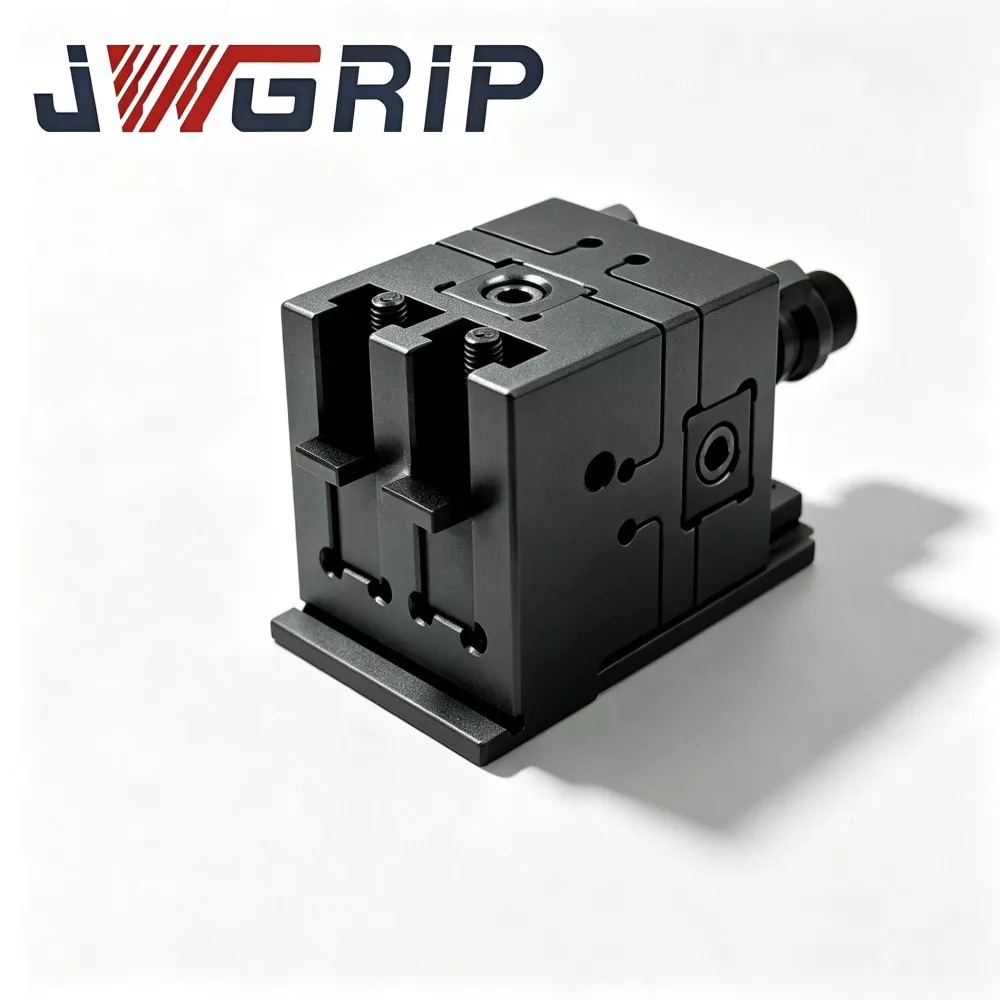
1. Asenna manuaalisesti tai robotin avulla kaksi vetopultilla varustettua kiinnitysjalkaa vasemmalle ja oikealle paikannusasemille.
2. Syötä 0,5-0,7 MPa paineilmaa; pneumaattinen moduuli lukitsee synkronisesti molemmat kohdistusholkit.
3. Lukituksen vahvistussignaali palaa CNC-ohjaimeen ja kone suorittaa jyrsintä-, poraus- ja muita leikkausprosesseja kahdelle työkappaleelle samanaikaisesti.
4. Kun koneistus on valmis, vapauta ilmanpaine lukituksen avaamiseksi; kaksi viimeisteltyä työkappaleparia voidaan poistaa yhdellä käsittelyjaksolla.
Yhden aseman itsenäisen osan työstötila
1. Asenna kiinnitysjalusta vain yhteen paikannusasemaan.
2. Asenna suojapeite käyttämättömään asemaan.
3. Lava toimii tavallisena yksikeskisenä nollapisteen lavana epäsymmetriseen yksiosaiseen käsittelyyn.
Ydintekniikka

Prosessin edut
Todellinen tapaus
JWGRIP Two-Center Zero Point -lava CNC-työstöön on laajalti käytössä hydraulikomponenttitehtaissa, uuden energian osien prosessoijissa ja muottien valmistajissa. Kaksi paikan päällä tehtyä tapausta osoittaa konkreettisia toiminnallisia parannuksia.
Tapaus 1: Kotimainen hydrauliventtiililohkon valmistaja
Ennen JWGRIP-ratkaisun käyttöönottoa asiakas käytti kahta itsenäistä yksikeskistä nollapistelavaa parilliseen venttiililohkokoneistukseen.
Jokainen erän vaihto vaati 20-30 minuuttia kahden aseman kohdistukseen.
Värähtelyn leikkaaminen toi hienovaraisen asemasiirtymän massatuotannon aikana, mikä laukaisi säännöllisen erän romun, jonka aiheutti poikkeava symmetria.
Kahdeksan sarjan julkaisemisen jälkeen:
- Kahden aseman suhteellisen sijainnin viritys poistetaan kokonaan. Kiinnikkeet voidaan asentaa suoraan koneistukseen.
- Neljän kuukauden tuotantotilastot osoittavat, että symmetriasta johtuva hylkäysaste laski 76 %.
- Aikaisemmin kalibrointiin käytetty aika muuttuu tehokkaaksi leikkausajaksi, mikä lisää merkittävästi konekohtaista suorituskykyä.
Tapaus 2: Itä-Kiinan uuden energian automatisoitu tuotantolinja
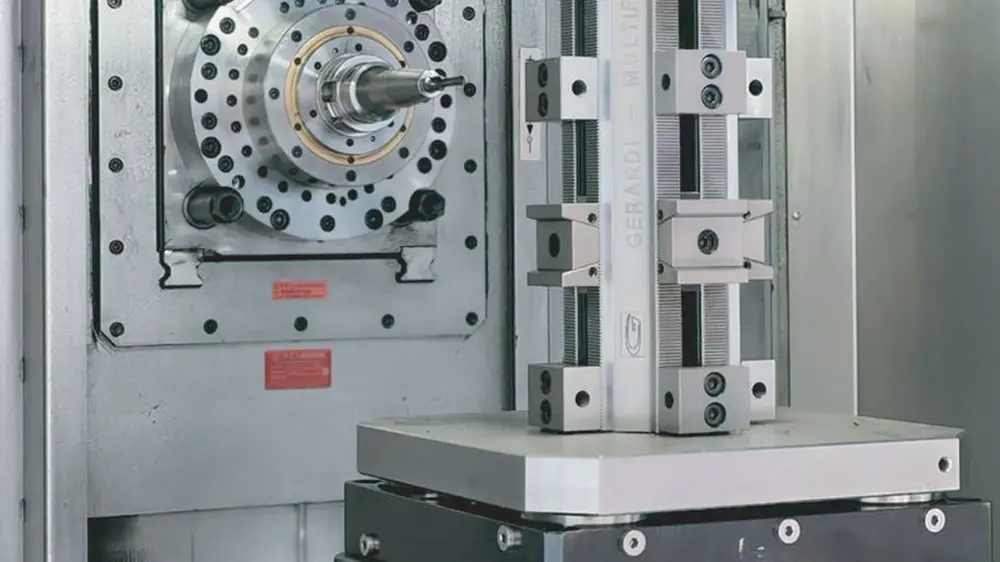
Tämä tehdas asensi JWGRIP-kaksikeskiset nollapistelavat CNC-automaattisille tuotantolinjoille vasen-oikea symmetrisille akkukotelon komponenteille.
Robotit suorittavat kahden kiinnikkeen lastauksen ja purkamisen yhdessä syklissä ja suorittavat kaksiosaista synkronista koneistusta.
Tuotantolinja kulkee vakaasti yövuorojen läpi minimaalisella työvoimalla paikan päällä ilman toistuvia manuaalisia kalustekalibrointitöitä.
Laaduntarkastus
Kaikki JWGRIP-kaksikeskiset nollapistelavat on täysin koneistettu ja koottu talon sisällä ilman kolmannen osapuolen täydellisen yksikön OEM-ulkoistusta.
Täydellinen valmistuksen työnkulku
- Seosteräsaihioiden taonta ja karkaisu
- Rouhintatyöstö
- Ensimmäinen stressiä lievittävä ikääntyminen
- Puoliviimeistely
- Toissijainen stressiä lievittävä ikääntyminen
- 5-akselinen hiomakone: hio kaksi holkin kiinnitysreikää kertakäyttöisellä kiinnitysasetuksella
- Holkkipuristusliitos
- Yleiskokous
- Ilmatiiviyden paineenkestotesti
- Täysimittainen CMM-tarkastus
- Ruosteenestokäsittely
- Vientiluokan iskunkestävä pakkaus
Tarkastuksen tarkistuslista
✔ Riippumaton toistuva paikannus-tarkkuustesti jokaiselle paikannusasemalle
✔ CMM-metrologia kahden aseman keskipisteetäisyyden, yhdensuuntaisuuden ja korkeuden tasaukseen
✔ 5 minuutin ilmanpidätystiiveystesti; suurin sallittu painehäviö ≤0,02 MPa
✔ Syklinen lukitus-lukituksen avaustoimintojen tarkastus
Tuotteen arviointi
1. Vahvista todellinen tuotantotarpeesi parisymmetrisen kappaleen koneistukseen. Varmista, ettei kahden kiinnitysalustan asennuksen jälkeen esiinny mekaanisia häiriöitä.
2. Tarkista paikan päällä olevien nollapisteen vetonasttien tekniset tiedot. Vakioversio vastaa D20 vetonastat. Mukautettuja holkkikokoonpanoja voidaan pyynnöstä kehittää vaihtoehtoisille vetopulttikokoille.
3. Robotti-automaatio-linjan integrointi: varmista, että korjaamon ilmanlähteen paine pysyy vakaana 0,5-0,7 MPa:n sisällä ja varaa IO-signaalipisteet PLC-ohjausjärjestelmää varten.
4. Laske työkappaleen ja kiinnikkeen pinoamiskorkeus, arvioi törmäysvaara työkalun heilahtelun tai karan kallistuksen aikana. Lähetä työkappaleen piirustukset JWGRIP:n tekniselle tiimille häiriön arviointia varten, jos sinulla on huolenaiheita.
Käyttöopas
Kiinnitä lava työstökoneen työpöydälle kiristämällä pultit tarkasti JWGRIP-käyttöoppaan vääntömomenttiarvojen mukaisesti. Väkivaltainen ylivääntömomenttikiinnitys on kielletty. Liiallinen pultin kiristysmomentti laukaisee pohjan mikromuodonmuutoksen ja vahingoittaa kahden aseman geometrista tarkkuutta.
Asenna öljy-vesisuodatin ilmanottoaukon etupäähän. Asemointiholkkeihin pääsevä kosteus ja epäpuhtaudet aiheuttavat ruostumista ja hankausta ja johtavat tarkkuuden ajautumiseen.
Suihkuta kuivavoiteluainetta aerosolia nollapisteholkkien sisään jokaisen kumulatiivisen 100 työtunnin jälkeen. Nestemäinen moottoriöljy on kielletty, koska nestemäinen öljy vetää puoleensa metallilastuja ja aiheuttaa holkkien jumiutumishäiriöitä.
Puhalla paikannusholkit ja niitä ympäröivät lastunpoistourat jokaisen vuorovaihdon yhteydessä perusteellisesti paineilmalla. Älä koskaan jätä metallilastuja asettuville peruspinnoille.
Vältä painavien esineiden iskua lavan peruspinnoille. Törmäyksen aiheuttamaa pohjan muodonmuutosta ei yleensä voida korjata paikan päällä, ja se tuhoaa pysyvästi kahden aseman suhteellisen tarkkuuden.
Älä aja ylikuormituksessa, joka ylittää kiinnikkeen suurimman sallitun painon.
Pakkaus & Lähetys
Pakkaus: Vientiluokan iskunkestävät massiivipuukotelot, joissa paksu vaahtomuovi sisäpuskuri. Tarkat peruspinnat ovat hyvin suojattuja tärinää ja törmäysvaaraa vastaan pitkän matkan merikuljetusten aikana.
Normaali toimitusaika: 14-20 työpäivää. Osittaisia vakio SKU:ita pidetään varastossa nopean toimituksen tukemiseksi.
Myynnin jälkeinen tuki
Takuu: 12 kuukauden täysi yksikkötakuu kattaa valmistusvirheet, lukuun ottamatta inhimillisiä virheitä. Hyväksytyt korvaukset saavat ilmaisen korjaus- tai varaosien vaihtopalvelun.
Etäresurssit: Online-asennus- ja käyttöönottodokumentaatio toimitetaan. Maksettu tekninen etätuki on saatavilla joukkotilausprojekteihin.
Mukautettu muokkaus: Tukee keskietäisyyden säätöä, vetopultti-spec-muutosta ja pneumaattisten piirien järjestelyä.
Näytteen arviointi: Arviointinäyte voidaan järjestää; ostaja vastaa näyterahtikuluista.
Usein kysytyt kysymykset
Kysymys 1: Voiko JWGRIP kaksikeskinen nollapistepaletti CNC-koneistukseen suorittaa yksiosaisen koneistuksen käyttämällä vain yhtä asemaa?
V: Kyllä. Aseta suojapeitelevy tyhjäkäyntiaseman päälle, ja se toimii tavallisena yhden aseman nollapistelavana. Vaihtotilat tukevat sekä yksiosaisia että parillisten osien tuotantoskenaarioita heikentämättä lavan yleistä suorituskykyä.
Q2: Miksi kahden aseman keskietäisyyden tarkkuus poikkeaa käyttöjakson jälkeen?
V: Tyypilliset syyt: metallilastut loukkuun kohdistusrakojen sisään; kosteuden kanssa sekoitetun paineilman aiheuttama holkkien ruostuminen; pohjan muodonmuutos voimakkaasta törmäyksestä; mikro-muodonmuutos pitkäaikaisesta ylikuormituskuormituksesta. Suorita ensin perusteellinen puhdistus ja huolto. Törmäyksen aiheuttamaa pohjan muodonmuutosta ei yleensä voida korjata paikan päällä, ja se vaatii tehtaan palautuksen arvioinnin.
Kysymys 3: Voiko olemassa olevia vanhoja nollapistekiinnitysjalkojani käyttää uudelleen tällä lavalla?
V: Kiinnitysjalkoja, joissa on vakiona D20 nollapisteen vetopultit, voidaan käyttää suoraan. Muihin vetopulttierittelyihin tarvitaan mittatilaustyönä valmistettuja holkkikokoonpanoja.
Kysymys 4: Onko JWGRIP Two-Center Zero-Point Pallet 200 yhteensopiva 5-akselisten CNC-työstökoneiden kanssa?
V: Se toimii 5-akselisten koneiden kanssa. Ilmoita työkappaleen ja kiinnikkeen kokonaiskorkeus valintavaiheen aikana; JWGRIP arvioi karan kallistuvan törmäysriskin puolestasi.
Hankintapäätösten näkemys
Monet valmistajat, jotka tuottavat symmetrisiä parillisia työkappaleita, ostavat yleensä kaksi erillistä yksikeskistä lavaa pienemmille ennakkohankintakustannuksille. Piilokustannuksia kuitenkin kertyy toistuvista kohdistustyötunneista ja symmetriaan liittyvästä työkappaleen romusta.
JWGRIP kaksikeskinen nollapistepaletti CNC-koneistukseen integroi kaksi peruspisteviittausta yhdelle monoliittiselle alustalle. Se korjaa symmetriariskit, jotka johtuvat diskreetin kuormalavan kalibroinnista ja tärinän aiheuttamasta sijainnin siirtymisestä. Se leikkaa kokonaisvaltaisia tuotantohäviöitä parikomponenttien valmistuksessa, joka soveltuu perinteisille käsityöpajoille sekä automaatiolinjan päivitystä tekeville tehtaille.
Oletko valmis päivittämään parillisten osien koneistuksen?
Pyydä tarjous tai arviointinäyte JWGRIP Two-Center Zero Point Palletista.
Ota yhteyttä JWGRIPiin nyt* Jos tarvitset mukautettua keskietäisyyttä, vetonastaspesifikaatiota tai automaatiointegraatiota, ole hyväota yhteyttä tekniseen tiimiimme. Yhteensopiva vakio D20 vetonastalla.