Suomi
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Luotettu R-tyypin keskityslevyjen valmistaja tarkkuuskohdistusratkaisuille
R-Type-keskityslevyjen erikoistuneena kalustevalmistajana,JWGRIPvalmistaa korkeatasoisia asemointilevyjä ja nollapistekuormalavoja muottien kehittäjille, EDM-prosessisuunnittelijoille ja kiinnitysasiantuntijoille, jotka tekevät monielektrodiasetteluja uppo-EDM-työpöydillä. Jokainen levy käy läpi jännitystä lieventävän hehkutuksen ja kaksipuolisen tarkkuushionnan tiukkojen yhdensuuntaisuus- ja tasaisuustoleranssien säilyttämiseksi ja kumulatiivisen paikannuspoikkeaman estämiseksi tiheissä monielektrodiasennuksissa. Nämä peruslevyt ratkaisevat koordinaattien epäjohdonmukaisuuden vaihdettaessa elektrodeja tai vaihdettavia työkappaleita eristesäiliöiden sisällä. JWGRIP toimittaa myösR-tyypin EDM-istukatja Wire EDM Workholding Fixtures, jotka rakentavat täydellisiä peruspisteen siirtoketjuja upotus-EDM:ään ja lankaleikattuun koneistukseen.
Lukuisat muottien valmistuspajat keskittyvät voimakkaasti yksittäisen istukan tarkkuuteen, mutta jättävät huomiotta datapisteen leviämisen useiden asemien välillä. Jopa korkean tarkkuuden istukat eivät pysty poistamaan kertyneitä virheitä, jos väliliitoslevyt ovat huonosti tasaisia tai vääntyneet kohdistusaukot. Kun käyttäjät järjestävät useita grafiitti- tai kuparielektrodeja monionteloiseen muottikoneistukseen, keskityslevyjen pienet virheet pinoutuvat jokaiselle asemalle. Kumulatiivinen poikkeama häiritsee kipinävälin tasaisuutta, luo epäjohdonmukaista ontelon syvyyttä ja pilaa mittojen yhdenmukaisuuden useiden muottien välillä. Monia markkinoilla myytäviä yleisiä sovitinlevyjä ei ole optimoitu EDM-ympäristöihin; niillä on taipumus kärsiä pintakorroosiosta ja mittojen ajautumisesta pitkäaikaisessa upotuksessa dielektriseen nesteeseen, mikä vähitellen rikkoo koordinaattien yhtenäisyyden elektrodien eri paikoissa.
Mitkä kriittiset toiminnalliset ominaisuudet erottavat erilliset peruslevyt tavallisista sovitinlevyistä monielektrodi-EDM-asennuksiin?
Tavalliset sovitinlevyt on enimmäkseen suunniteltu kuivaleikkaukseen CNC-jyrsintään. Ne ottavat harvoin dielektrisen upottamisen, hiilihiukkaskontaminaation ja usean aseman virheen kertymisen suunnittelunäkökohtiin.
Sitä vastoin R-tyypin keskityslevyt on suunniteltu uppo-EDM:n monielektrodiasetteluskenaarioihin.
R-Type 70x70 EDM-keskityslevy sopii kompakteihin monielektrodijärjestelyihin pienikokoisille tarkkuusmuotteille.
R-Type 54x54 EDM-keskityslevy sopii ahtaisiin tiloihin, joissa asennustila on erittäin rajallinen. 75 mm:n EDM-nollapisteen keskityslevy laajentaa keskikokoisten elektrodien kuormituskapasiteettia, kun taas R-tyypin 156 mm:n EDM-lava nollapisteen työskentelyyn tarjoaa suuremman muodon nollapisteen alustan raskaille monielektrodiryhmille.
Korroosionestopintakäsittely vastustaa dielektrisen nesteen aiheuttamaa kemiallista eroosiota. Tarkkuuskoneistetut kohdistusaukot takaavat toistettavan kohdistuksen joka kerta, kun levyt asennetaan pohjaistukkaan. Luotettavalla välipohjaisella väliaineella jokainen elektrodiasema säilyttää itsenäisen koordinaattiarvonsa ilman ristikkäisiä häiriöitä, mikä välttää kumulatiivisen siirtymän monionteloisessa muotituotannossa.
Miten kumulatiivinen datam-virhe voidaan poistaa?
Monimutkaiset moniontelomuotit vaativat kymmeniä elektrodeja viimeistelemään kaikki ontelon yksityiskohdat. Koordinaattireferenssien palauttaminen jokaiselle elektrodille EDM-säiliön sisällä vie paljon koneen käyttöaikaa. R-tyypin keskityslevyjen avulla käyttäjät voivat viimeistellä elektrodien ryhmittelyn, layout-suunnittelun ja mittauksen koordinoinnin ulkoisilla kalibrointipenkeillä EDM-koneen ulkopuolella. Keskityslevyille tai kuormalavoille voidaan esiasentaa useita elektrodeja erissä, ja koko koottu yksikkö lukittuu R-tyypin EDM-istukkaisiin yhdessä asennusvaiheessa.
Tämä lähestymistapa siirtää lähes kaiken mittaus- ja asetustyön pois arvokkaasta koneajasta. Jos työpajat aikovat toteuttaa kiinnittimien kierron eri laitteiden välillä, nämä peruslevyt voivat toimia yhteistyössä Quick Change Workholding Systemin moduulien kanssa siirtäen yhtenäisen koordinaattipisteen mittausasemien, uppoavien EDM-koneiden ja aputarkastusalustojen välillä. Tämä työtila katkaisee toistuvan koordinaattiasetuksen ja estää tehokkaasti useiden riippumattomien kiinnitystoimintojen aiheuttaman virheen pinoamisen.
Tuotteen tärkeimmät kohokohdat
Kaksipuolinen tarkkuushionta ja jännitystä lieventävä käsittely säilyttävät erittäin matalan tasaisuuden ja yhdensuuntaisuuden, mikä rajoittaa usean aseman kumulatiivista paikannuspoikkeamaa.
Moniulotteiset tekniset tiedot, mukaan lukien 54 × 54,70 × 70,75 mm ja 156 mm:n lava, sopivat kompakteihin sisäosien, tiheän monielektrodiasettelun ja raskaan kuormituksen elektrodiyhdistelmiin.
Erityinen korroosionestopintakäsittely kestää pitkäaikaisen dielektrisen nesteen upotuksen, hidastaa korroosiota ja pinnan mittamuutoksia EDM-työsäiliöissä.
Standardoitu paikannusliitäntä varmistaa saumattoman yhteensopivuuden olemassa olevien R-Type-sarjan istukkaiden, pidikkeiden ja apukalibrointikomponenttien kanssa.
Tuotemoduulin yleiskatsaus
JWGRIP-datumin siirtotuotevalikoima kattaa pienimuotoiset keskityslevyt aina suurikokoisiin raskaisiin kuormalavoihin, jotka vastaavat erilaisia monielektrodiasetteluvaatimuksia.
R-Type 54x54 EDM-keskityslevy on suunniteltu kapeaan asennustilaan, ja se soveltuu pienten tarkkuusmuottien kompaktiin monielektrodijärjestelyyn. R-Type 70x70 EDM-keskityslevy on laajalti käytössä yleisissä pienissä ja keskikokoisissa moniontelomuoteissa. 75 mm:n EDM-nollapisteen keskityslevy tarjoaa laajemman latausalueen keskikokoisille elektrodiryhmille. R-tyypin 156 mm:n EDM-lava nollapisteen työskentelyyn toimii suurikokoisena kantoalustana raskaille elektrodeille tai moniliitosyhdistelmälle. Kaikki nämä laitteistoyksiköt kuuluvat R-Type EDM Workholding System -ekosysteemiin. Kun työpajojen on saatava päätökseen muottien osien lankaleikkauskäsittely, Wire EDM Workholding Fixturesin yhteensopivat työkalut voidaan ottaa käyttöön jatkaakseen saman peruspisteviitteen käyttöä eri käsittelyvaiheissa.
Tyypilliset sovellusskenaariot
Näitä peruspisteen siirtolevyjä ja kuormalavoja käytetään laajasti monionteloisten muoviruiskumuottien valmistuksessa, tarkkuusliitosmuottien valmistuksessa, lääketieteellisessä implanttimuotin käsittelyssä ja eräelektrodiryhmän valmistelutyönkuluissa. Ne sopivat uppo-EDM-laitteisiin monionteloiseen samanaikaiseen työstöön, ryhmitellyyn elektrodikäsittelyyn ja modulaariseen insertin kiinnitykseen. Kunnosoitpa vanhoja EDM-työasemia tai rakennat uusia modulaarisia muottisoluja, oikein valitut keskityslevyt vakauttavat monielektrodikoordinaattien yhtenäisyyttä ja vähentävät kertyneestä peruspisteen siirtymisestä aiheutuvia viallisia osia. Näitä komponentteja käyttävät laajasti kulutuselektroniikan muottitehtaat, tarkkuusliitostyökalut ja yritykset, jotka toteuttavat suuria määriä monionteloisia muottiprojekteja.
Käytännön valintaperiaatteet
Laske ensin kunkin ryhmän elektrodien kokonaismäärä ja ulkomitta ja valitse sitten levykoko todellisen pöydän asennustilan mukaan. Kompakti-insertti-tiivis asettelu valitsee pienempikokoiset levyt, kuten R-Type 54x54 EDM-keskityslevyn tai R-Type 70x70 EDM-keskityslevyn. Keskikokoiset ja suuret elektrodiryhmät tai yhdistetty moniosainen kiinnitys voivat käyttää 75 mm:n EDM-nollapisteen keskityslevyä tai R-tyypin 156 mm:n EDM-lavaa nollapisteen työskentelyyn.
Toiseksi vahvista liitännän yhteensopivuusvaatimus olemassa olevien perusistukkiesi kanssa. Kiinnitä huomiota elektrodin kokonaispainoon; raskaan kuorman skenaarioissa tarvitaan lavoja, joilla on suurempi kantavuus. Jos haluat jakaa datan ulkoisten mittausalustojen kanssa, varmista etukäteen yhteensopivuus Quick Change Workholding System -moduulien kanssa. Kun olet hämmentynyt koon yhdistelmästä tai kuormituskapasiteetin yhteensovittamisesta, voit katsoa JWGRIPin virallisia mittatietolehtiä suodattaaksesi sopivat osanumerot elektrodien asettelupiirustuksen ja kuormitusparametrien perusteella.
Käyttöopas
Hiilijäämiä, grafiittijauhetta ja dielektristä lietettä kerääntyy levyjen kohdistuspinnoille ja kohdistusreikille jatkuvan EDM-tuotannon aikana. Tasaisten referenssipintojen ja porausreikien hellävarainen ja säännöllinen puhdistus on ratkaisevan tärkeää alkuperäisen peruspisteen tarkkuuden säilyttämiseksi. Vältä voimakasta kolhimista, naarmuuntumista tai mekaanista iskua hiottuihin referenssipintoihin; pinnan painaumat tuovat pysyviä peruuttamattomia peruspistevirheitä. Pyyhi levyt puhdistuksen jälkeen kuiviksi ja levitä korroosionestopinnoite erityisesti koneen säiliöiden ulkopuolella pitkiä aikoja säilytettäville yksiköille.
Tarkista tasaisuus ja paikannusreikien kunto säännöllisesti, jotta levyt toimivat raskaan kuormituksen monielektrodiolosuhteissa. Poista ajoissa komponentit, joissa on ilmeisiä painaumia tai korroosiokuoppia. Standardoitujen käyttötapojen noudattaminen suojaa datapisteen eheyttä, säilyttää monielektrodisten koordinaattien johdonmukaisuuden ja alentaa hylkäyssuhdetta monionteloisen muotin massatuotannossa.




- View as
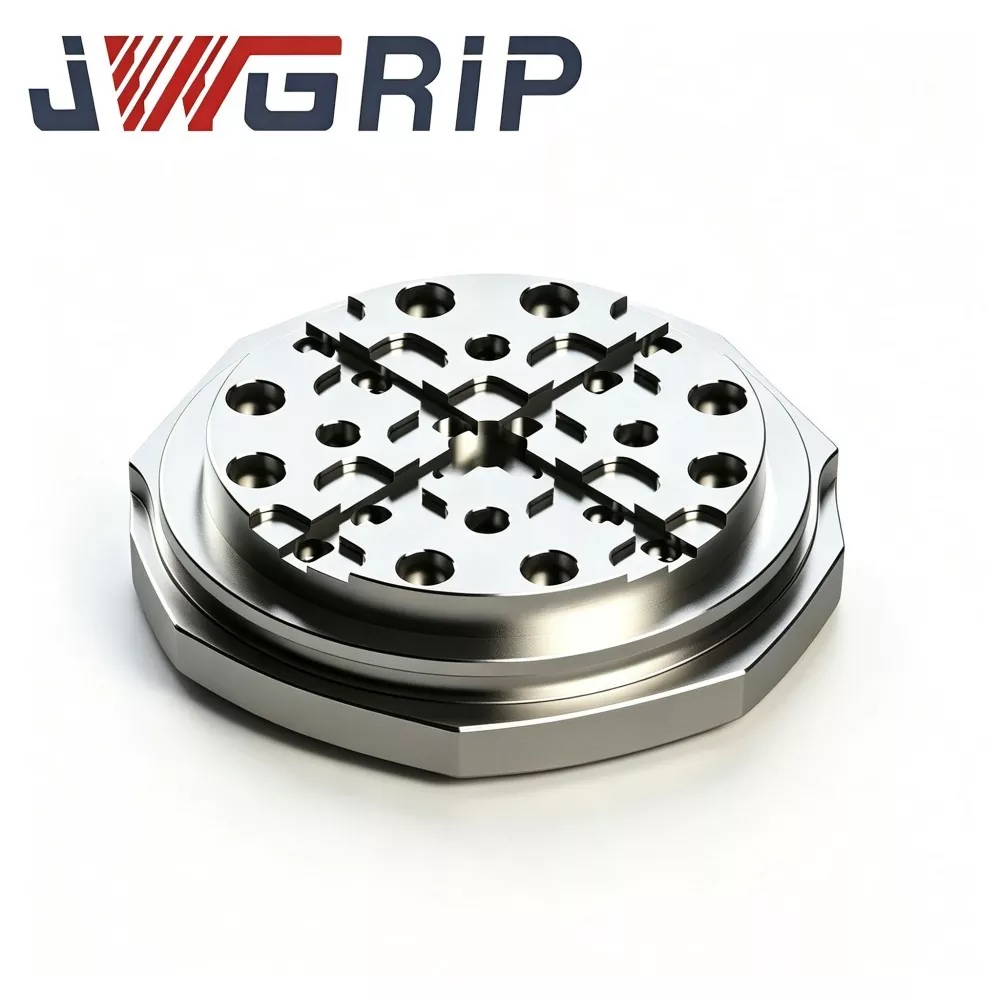
R-tyypin 156 mm EDM-lava nollapisteen työskentelyyn
JWGRIP, kokenut toimittaja, joka toimittaa todistettuja ODM-ratkaisuja erittäin tarkkoihin EDM-työnpitämislaitteistoihin, tarjoaa jäykkärakenteista R-tyypin 156 mm:n EDM-lavaa Zero Point Workholdingille, joka on keskeinen ostokomponentti uppo-EDM:n prosessien väliseen siirtoon keskisuurissa muottien valmistuslaitoksissa. Valmistettu jännitystä vapautetusta esikarkaistusta seosteräksestä, se käy läpi monijaksoisen lämpöstabiloinnin, R-tyypin siirtymäurakoneistuksen ja koko pinnan erittäin tarkan hiontaan. Varustettu lastunpoistoarkkitehtuurilla roiskuvia EDM-säiliöympäristöjä varten, sen ainutlaatuinen R-muotoinen jännityksenpoistoura levittää korkean paikallisen jännityksen toistuvista nollapisteen lukitus-avaamisjaksoista ja vaimentaa paikannuspisteen pinnan mikrodeformaatiota pitkän syklisen käytön jälkeen.
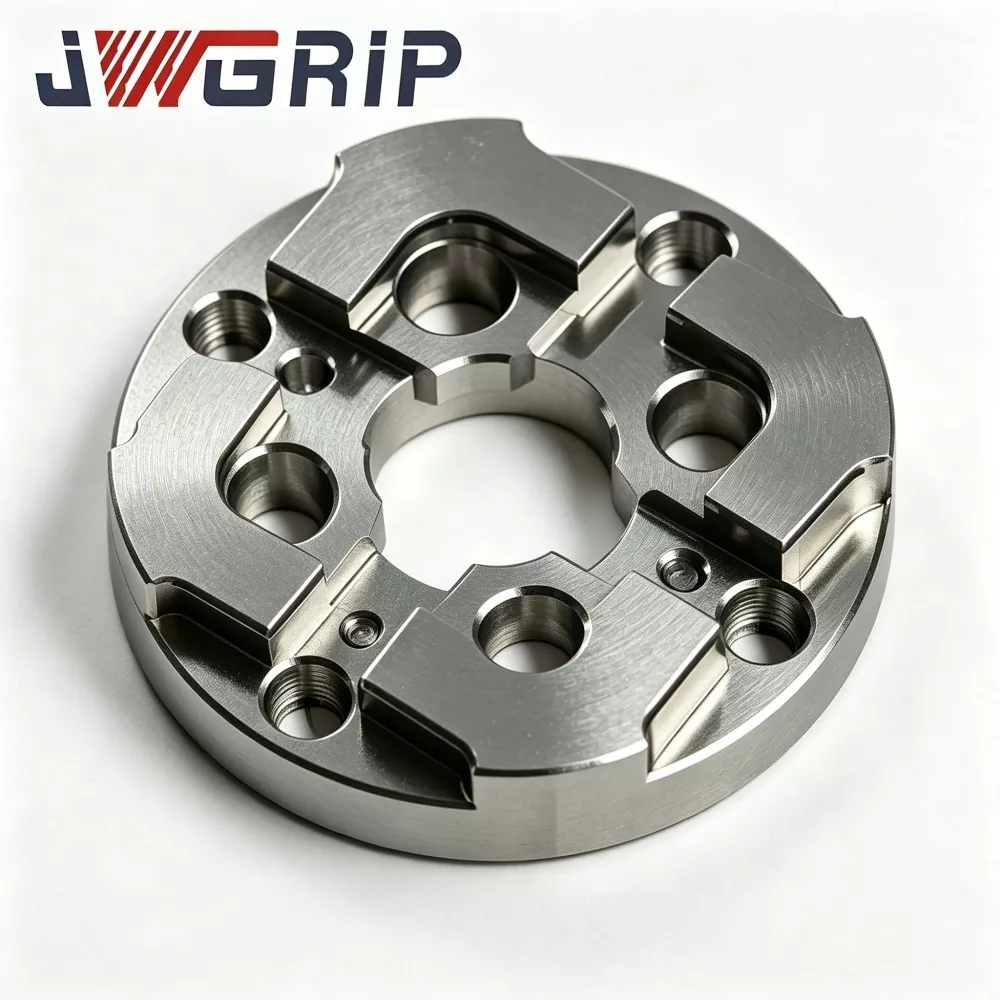
75 mm EDM nollapisteen keskityslevy
JWGRIP on ammattimainen valmistaja ja toimittaja 75 mm EDM:n nollapistekeskiölevylle Kiinassa, joka tarjoaa suoraan tehtaan toimituksia ja räätälöityjä rakennesäätöjä keskisuurille muottien valmistuspajoille maailmanlaajuisesti. Se on erittäin vakaa integroitu peruspisteen paikannusteline, joka on erityisesti kehitetty uppo-EDM-nollapistekiinnitysjärjestelmiin. Se integroi vahvistetun muodonmuutosta estävän rakenteen ja erittäin tarkan nollapisteen täsmäytyksen yhdeksi yksiköksi, mikä mahdollistaa nopean peruspisteen palautuksen usein muottiterän vaihdon ja monielektrodisen erätyöstön aikana.

R-tyypin 54x54 EDM-keskityslevy
JWGRIP on ammattimainen R-Type 54x54 EDM-keskityslevyn valmistaja ja toimittaja Kiinassa. Standardivaatimukset ovat täysin varastossa ja jotka tukevat maailmanlaajuisia joukkotilauksia kompakteihin EDM-koneisiin ja tarkkuusmuottipajaprojekteihin. Se on kulutusta kestävä, erittäin tarkka integroitu paikannusvertailuteline, joka on erityisesti suunniteltu pienikokoisille uppo-EDM-laitteille, minielektrodijiggeille ja monionteloisille tarkkuusmuottien käsittelyskenaarioille. Se integroi optimoidun R-tyypin siirtymäasennon olkapäärakenteen ja termisesti vakaan mekaanisen suorituskyvyn yhdeksi yksiköksi, mikä eliminoi perinteisten suorakulmaisten miniatyyrikeskityslevyjen helpon suulakepuristuskulumisen ja kulmalastutuksen aiheuttamat viat.

R-tyypin 70x70 EDM-keskityslevy
JWGRIP on ammattimainen R-Type 70x70 EDM-keskityslevyn valmistaja ja toimittaja Kiinassa, joka tarjoaa suoran tehtaan toimituksen ja räätälöityjä rakennemuutoksia vastaamaan erilaisiin EDM-kiinnitysasetteluvaatimuksiin. Se on erittäin tarkka integroitu elektrodien paikannusvertailulaite, joka on optimoitu erityisesti uppo-EDM-muotinvalmistuspajoihin ja keskittyy nopeaan keskittämiseen ja toistuviin elektrodien paikannustehtäviin. Se integroi jännityshajallaan hajotetun R-tyypin sisemmän viisteen siirtymärakenteen ja erittäin vakaan benchmark-asemointisuorituskyvyn yhdeksi kompaktiksi yksiköksi, mikä ratkaisee tehokkaasti perinteisten litteiden keskityslevyjen terävien reunojen kulumisen ja referenssivirheen.
JWGRIP on ammattimainen R-tyypin keskityslevyt valmistaja ja toimittaja Kiinassa. Toivotamme sinut lämpimästi tervetulleeksi korkealaatuisten tuotteiden tukkumyyntiin kilpailukykyiseen hintaan tehtaaltamme.
Uutissuositukset