Suomi
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







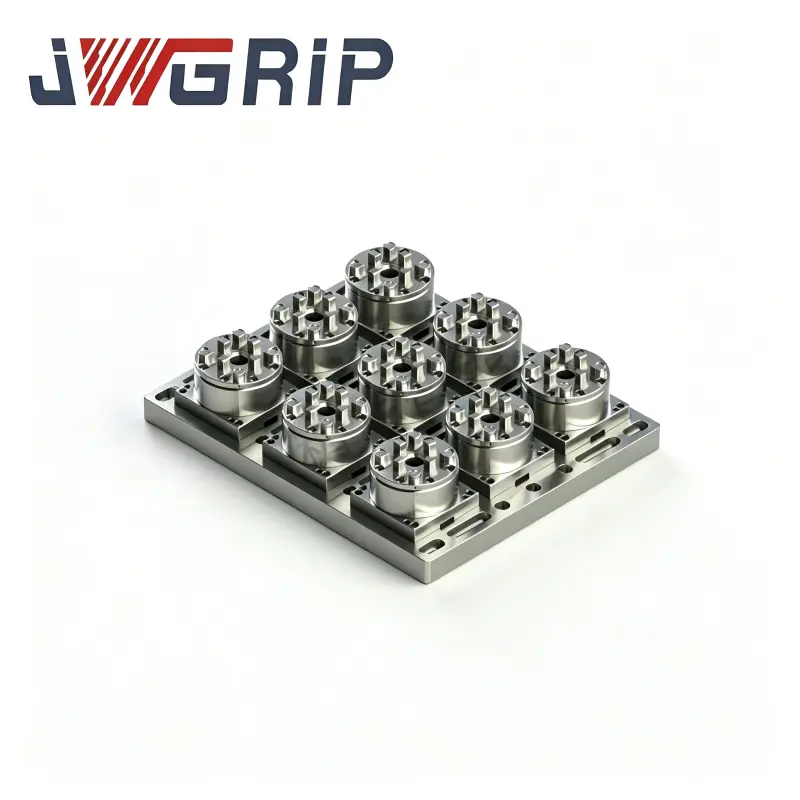
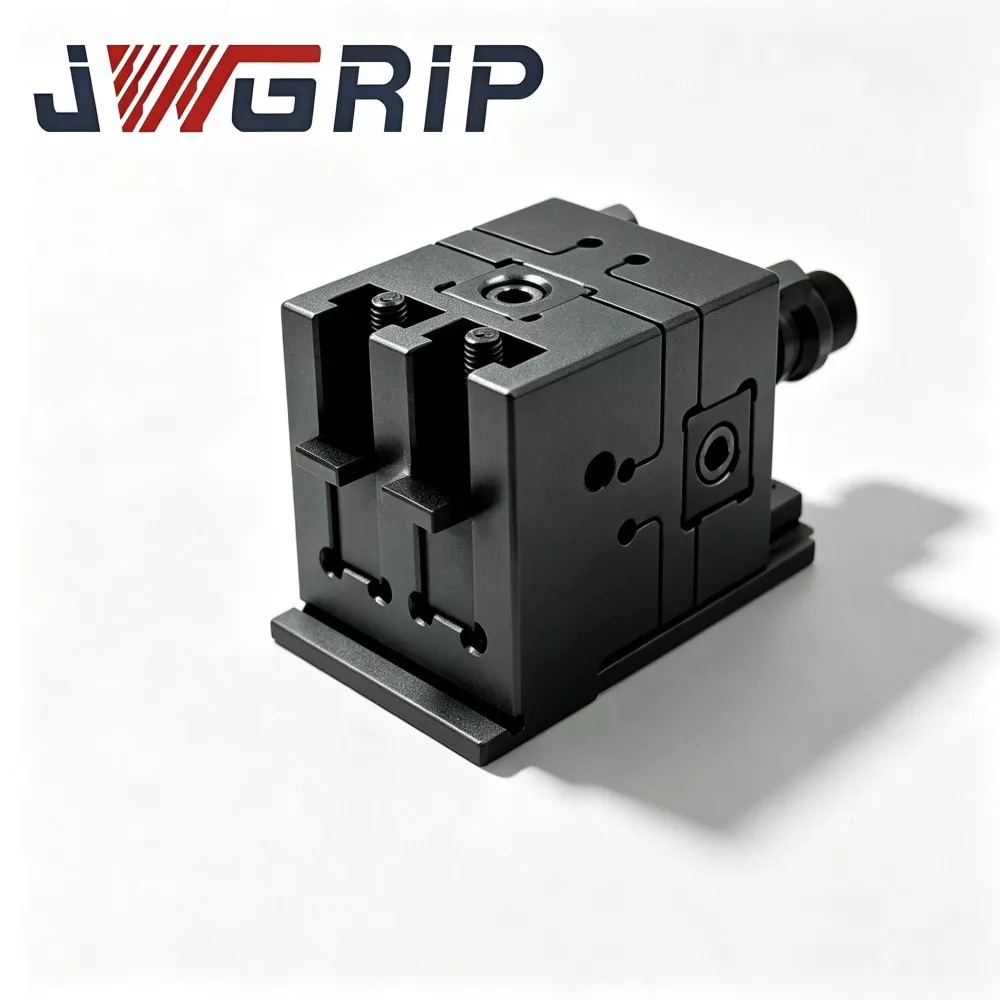
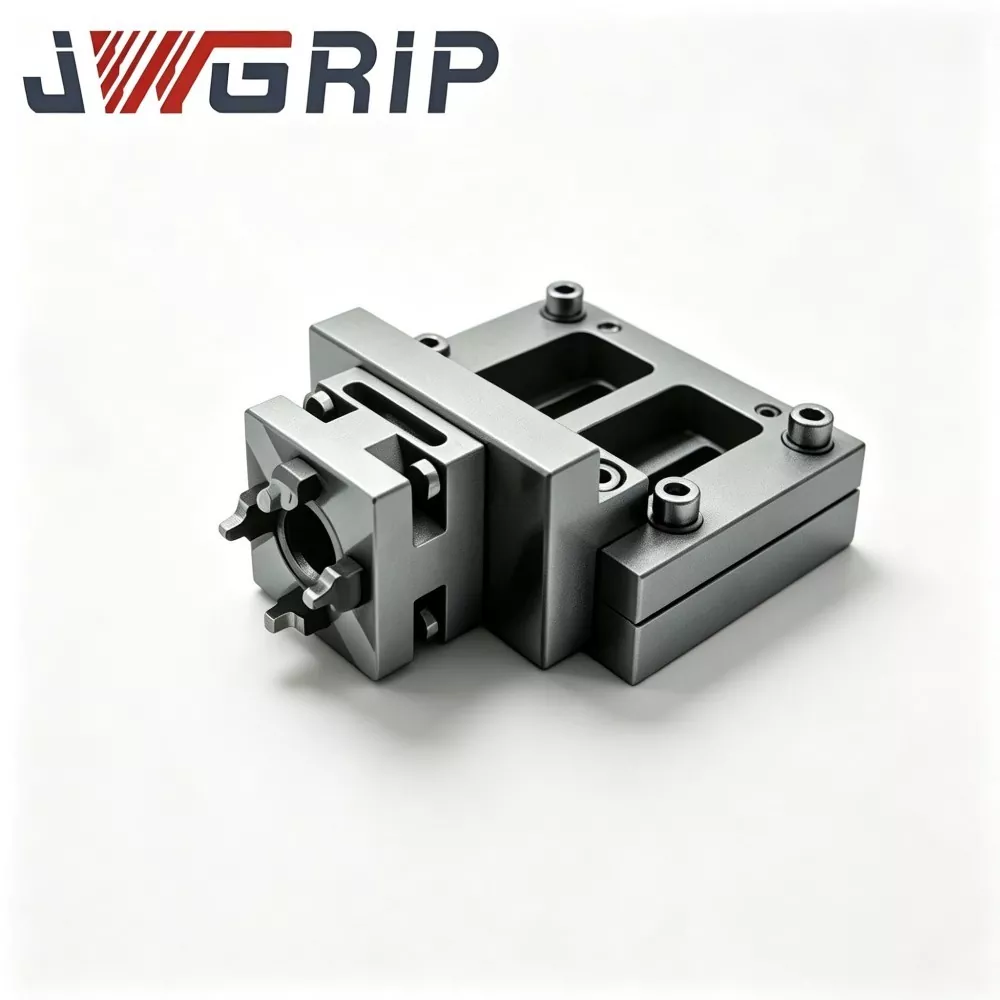
R-tyypin 54x54 EDM-keskityslevy
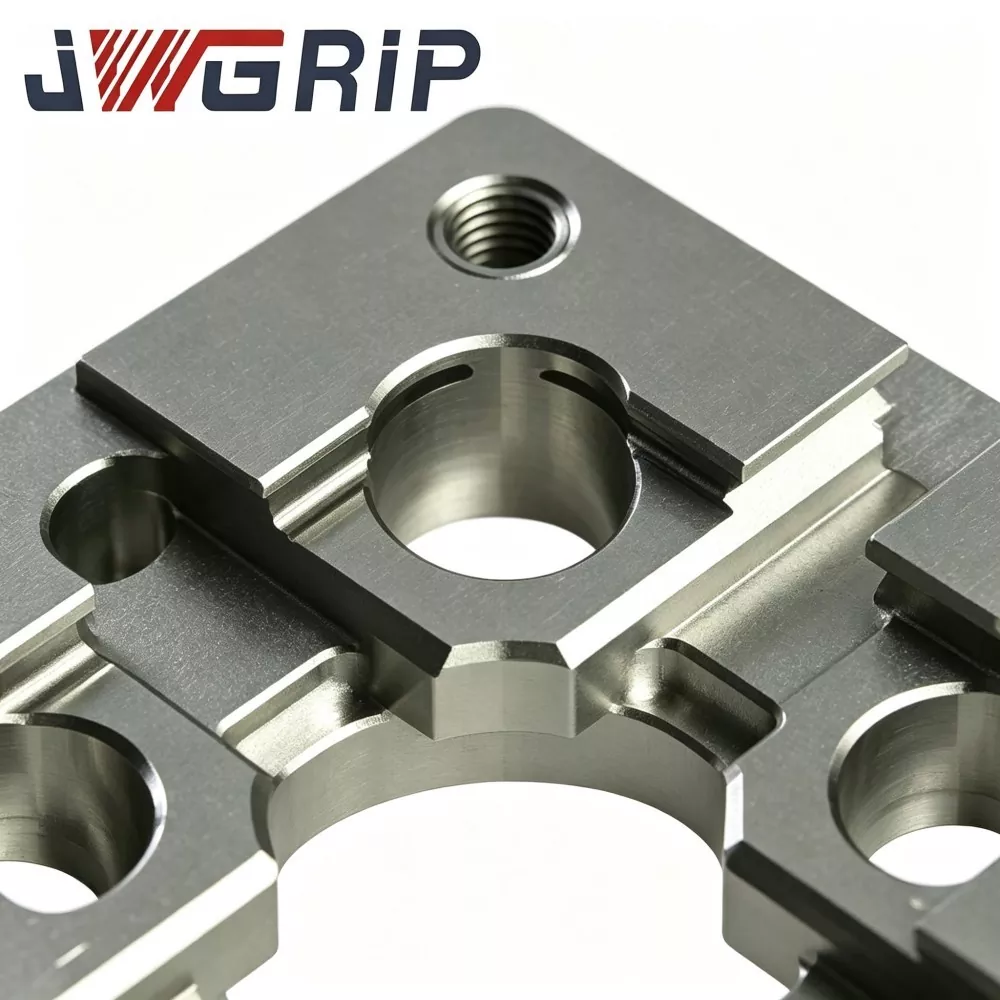
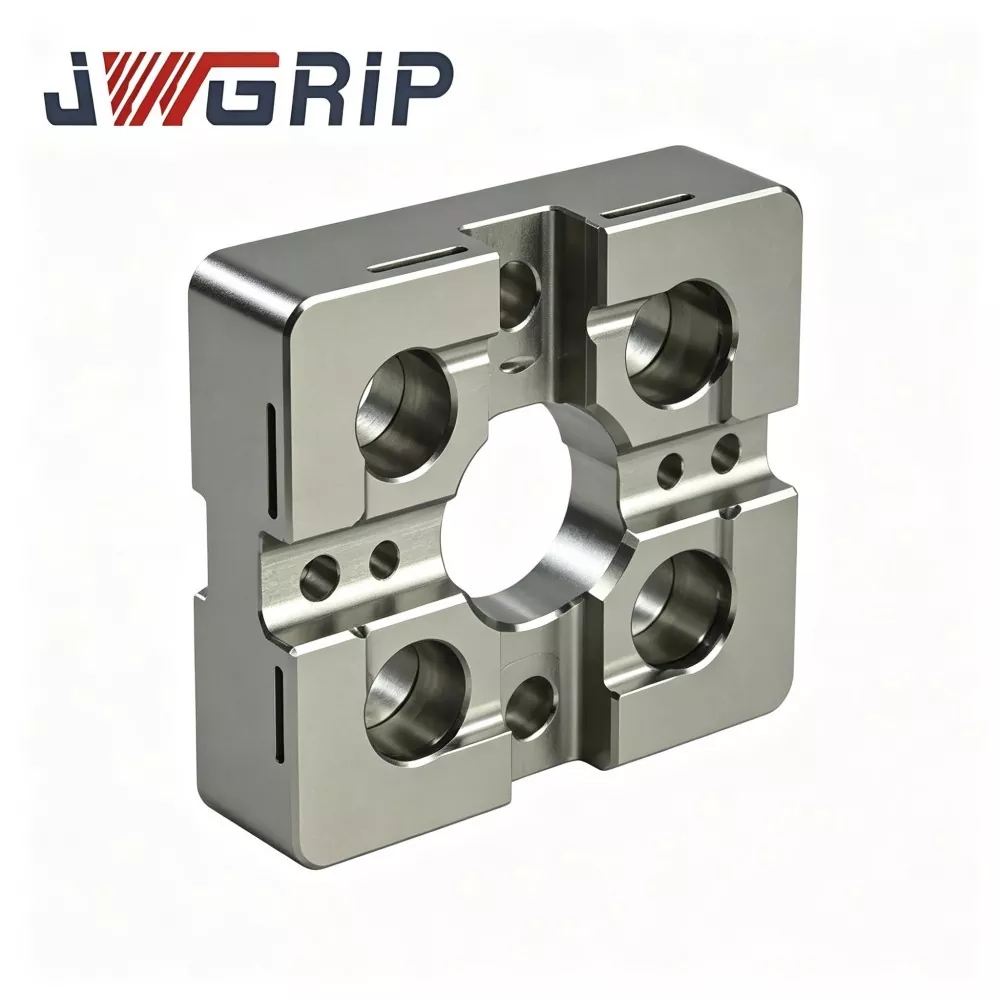
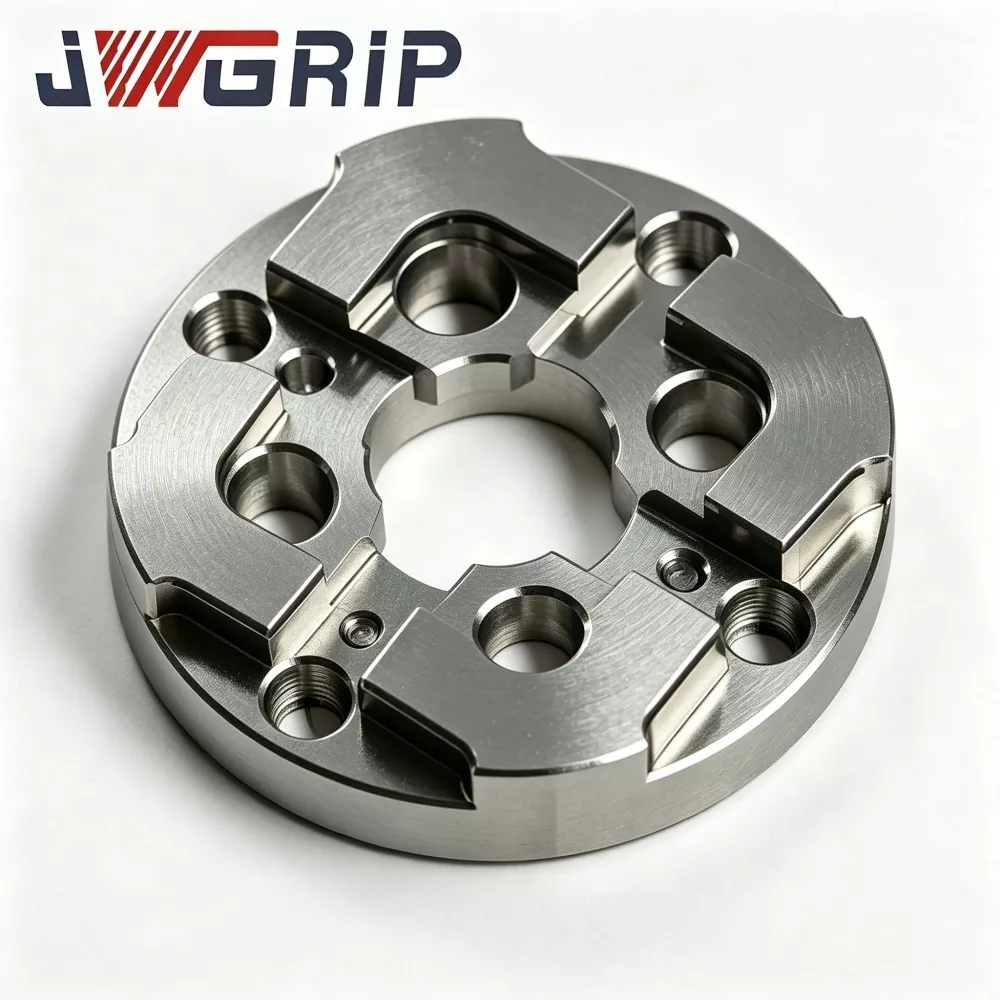
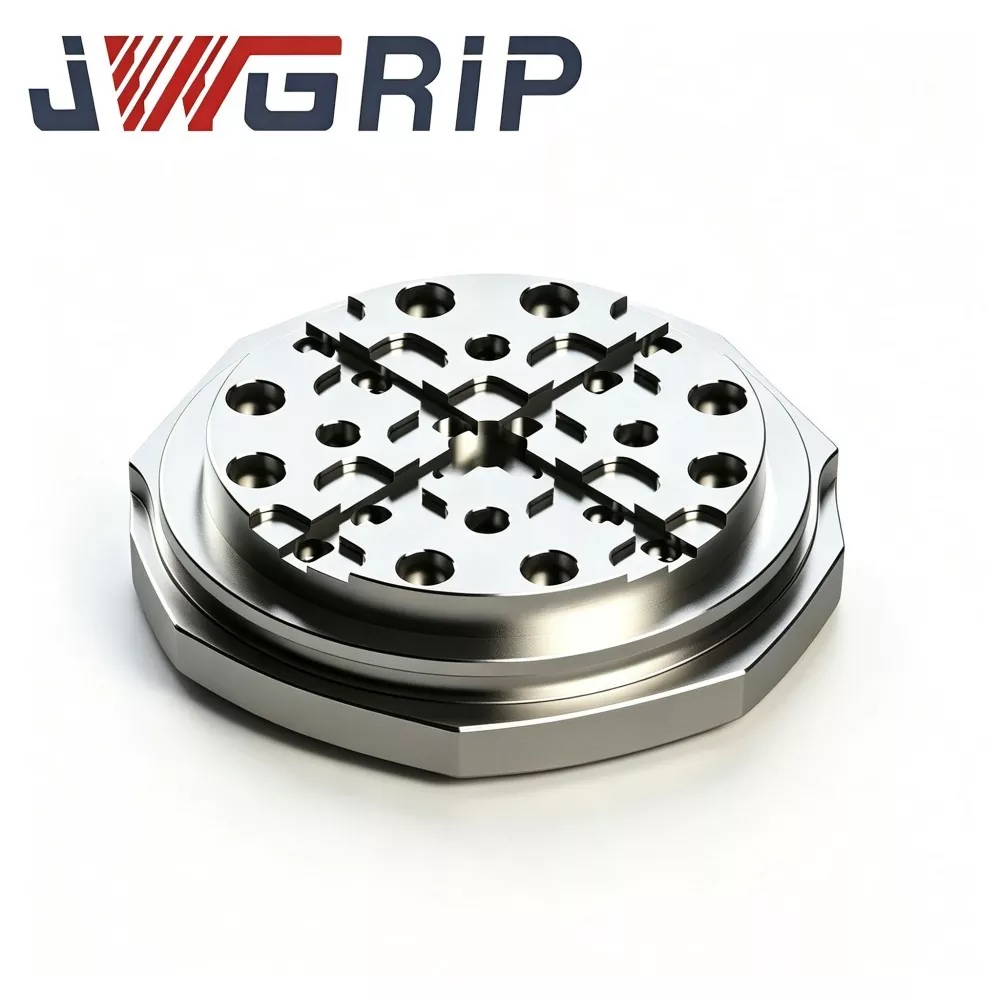
JWGRIP on ammattimainen R-Type 54x54 EDM-keskityslevyn valmistaja ja toimittaja Kiinassa. Standardivaatimukset ovat täysin varastossa ja jotka tukevat maailmanlaajuisia joukkotilauksia kompakteihin EDM-koneisiin ja tarkkuusmuottipajaprojekteihin. Se on kulutusta kestävä, erittäin tarkka integroitu paikannusvertailuteline, joka on erityisesti suunniteltu pienikokoisille uppo-EDM-laitteille, minielektrodijiggeille ja monionteloisille tarkkuusmuottien käsittelyskenaarioille. Se integroi optimoidun R-tyypin siirtymäasennon olkapäärakenteen ja termisesti vakaan mekaanisen suorituskyvyn yhdeksi yksiköksi, mikä eliminoi perinteisten suorakulmaisten miniatyyrikeskityslevyjen helpon suulakepuristuskulumisen ja kulmalastutuksen aiheuttamat viat.
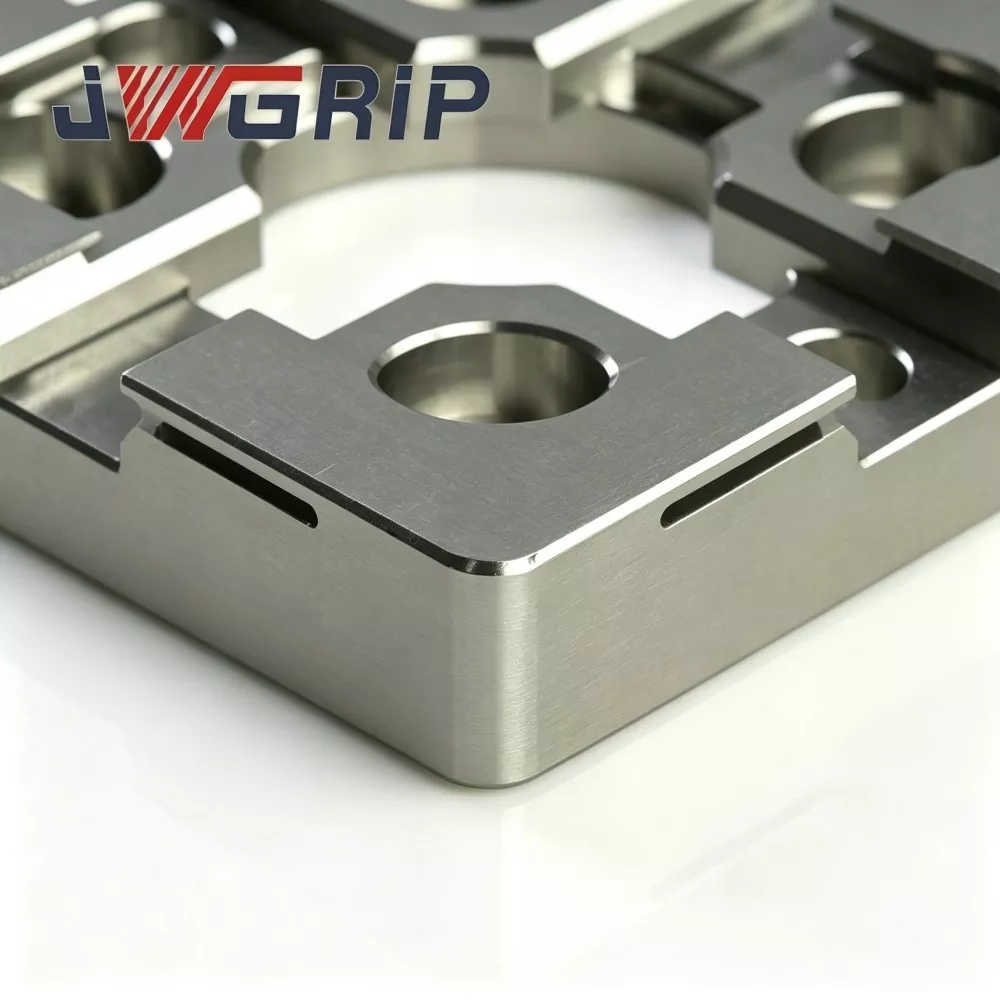
Tämä erittäin vakaa R-tyypin 54x54 EDM-keskityslevy käyttää raaka-aineena korkealuokkaista lämpöstabiloitua seostettua työkaluterästä, joka on käsitelty monijaksoisella jännityksenpoistokäsittelyllä, paikallisella pintakarkaisulla ja erittäin tarkalla kaksipintaisella hiontatekniikalla. Päivitetty R-tyypin siirtymäolkapäärakenne hajottaa tehokkaasti keskittyneen kosketusjännityksen toistuvien elektrodijig-telakka- ja toistuvien lataus- ja purkujaksojen aikana, mikä vähentää merkittävästi painumavaurioita ja kulmien kulumista ja säilyttää pysyvästi vakaan keskityksen vertailutarkkuuden. Lämpöstabiloitu teräsrunko välttää tehokkaasti rakenteellisia muodonmuutoksia ja mittapoikkeamia, jotka johtuvat konepajan lämpötilan vaihteluista, varmistaen erinomaisen tasaisuuden ja pitkän aikavälin mittayhteensopivuuden suurtaajuisessa erätuotannossa.
Se mukautuu täydellisesti pienikokoisten kupari-, grafiitti- ja kupari-volframielektrodien paikannusvaatimuksiin, lyhentää merkittävästi manuaalisen esikeskityksen aikaa, eliminoi kertyneet manuaaliset kalibrointivirheet ja ratkaisee alan epävakaat kipinävälit ja vialliset pienet ontelon yksityiskohdat, jotka johtuvat kuluneen benchmarkin aiheuttamista. Se tukee vakiovarastoa ja OEM-muokkauksia asennusreikien asetteluihin ja paikoitusulokeprofiileihin, mikä tarjoaa luotettavia ja toistettavia erittäin tarkkoja paikannusratkaisuja miniatyyri-insertti- ja moniontelomuotin EDM-eräkäsittelyyn.
Käytännön kipupisteet
Kompakteissa uppo-EDM-työpajoissa, joissa käsitellään mikroliittimiä ja lääketieteellisiä minimuotteja, on tavanomaisten pienimuotoisten keskityslevyjen luontaisia haittoja:
Perinteisissä pienissä keskityslevyissä on teräväkulmaiset sisäolkapäät. Telakointiisku keskittää jännityksen kapeisiin kulmavyöhykkeisiin. Näkymättömiä mikrosyvennyksiä syntyy vähitellen, joita ei voida havaita rutiininomaisella silmämääräisellä tarkastuksella.
Keskitysvertailu ajautuu äänettömästi jatkuvan tuotannon aikana, mikä johtaa epäjohdonmukaiseen kipinäväliin, epätasaiseen ontelon sivuseinän eroosion ja romun riskiin arvokkaissa minimuottiterissä.
JWGRIP optimoi R-Type 54x54 EDM-keskityslevyn edellä mainituille kipupisteille:
1. Sileä R-tyypin siirtymäasemointi-olkapää jakaa uudelleen telakointikoskettimen jännityksen ja vähentää mikropainumien ja kulmien halkeamisen riskiä toistuvissa elektrodijig-lataus- ja -purkujaksoissa.
2. Lämpöstabiloitu seosteräs-substraatti ja monivaiheinen vanheneminen hillitsevät pienten EDM-koneiden kaapin ympäristön lämpötilan vaihtelun aiheuttamaa vertailuvääristymää.
3. Kaksipuolinen erittäin tarkka hionta takaa luotettavan tasaisuuden ja yhdensuuntaisuuden vakaan mekaanisen keskityspisteen saavuttamiseksi.
4. Yksinkertaistaa manuaalista esikeskityksen työnkulkua ja vähentää kumulatiivisia paikannusvirheitä pienissä monimutkaisissa muottiterissä, mikä parantaa toistotarkkuutta eräissä mikromuottien EDM-tehtävissä.
5. Kompakti 54 × 54 -tilavuus mukauttaa rajoitetun pöytätilan; OEM-muokkaus reikäkuviolle ja paikannuspäälle on saatavana erityisiin kompakteihin automatisoituihin EDM-kennoprojekteihin.
Toimintalogiikka
JWGRIP R-Type 54x54 EDM-keskityslevy on kompakti mekaaninen referenssiteline, joka on tarkoitettu pienikokoisten EDM-elektrodijigkien esiasemointiin ja samankeskiseen kohdistukseen:
1. Se asennetaan kompaktin EDM-työpöydän / minijalustan ja elektrodin pidikkeen väliin. Se tarjoaa toistettavan mekaanisen keskityspisteen, kun miniatyyriä kupari-, grafiitti- tai kupari-volframielektrodijiggejä vaihdetaan usein.
2. Perinteisissä pienikokoisissa keskityslevyissä on terävät 90°:n sisäolkapäät. Telakointi-iskujännitys keskittyy kapeisiin reunalinjoihin, mikä tuottaa paikallista muovista mikrosyvennystä toistuvien puristusjaksojen jälkeen.
3. Ydinrakenteellinen parannus: jatkuva sileä R-tyyppinen siirtymäprofiili sisäasemilla olkapäillä laajentaa tehokasta kosketusaluetta, jakaa kosketusjännityksen laajemmille pinnoille terävien kulmalinjojen sijaan. Tämä hidastaa sisennysten kertymistä ja viivästyttää vertailupisteen siirtymistä.
Tärkeä toiminnallinen rajamuistutus:
Tämä yksikkö tarjoaa vain mekaanisen esikeskityksen, eikä se voi korvata anturipohjaista hienokoordinaattikalibrointia. Mekaanisen telakoinnin jälkeen käyttäjät tarvitsevat edelleen anturimittauksen ja koordinaatin kompensoinnin standardien EDM-prosessin vaatimusten mukaisesti.
Tärkeimmät sovellusskenaariot:
mikroliitinmuotti, lääketieteellinen miniatyyriosamuotti, tarkkuusvaihteistomuotti ja pienikokoinen painevalumuotti EDM-työstö. Se voidaan asentaa pienikokoisiin nollapisteistukkaisiin, minijalustaihin tai pieniin uppo-EDM-työpöytiin.
Tekninen suorituskyky
1. Kompakti optimoitu R-tyypin olkapää kulumisenestorakenne Vertaileva laboratoriokestävyystesti osoittaa, että JWGRIP R-Type 54 × 54 EDM -keskityslevy leikkaa paikallisen kosketusrasituksen huippuunsa noin 32 % verrattuna perinteisiin jatkuvatoimisissa teräväkulmaisissa pienissä riskikeskityslevyissä ja suurissa syvennyksissä. eräjaksot.
2. Kaksikierros lämpöstabiloiva ikääntymiskäsittely Seostyökaluteräs-aihio läpikäy kaksivaiheisen korkean lämpötilan vanhenemisen rouhintatyöstön jälkeen useimpien sisäisten jäännösjännitysten poistamiseksi. Työpajan ympäristön lämpötila 16-30 ℃, valmiin levyn tasaisuuden vaihtelu ≤0,0025 mm, mikä estää vertailuarvojen vääristymisen, joka johtuu kompaktien EDM-laitteiden kaapin lämpötilan siirtymisestä.
3. Kaksipuolinen ultratarkkuushionta Yläreferenssipinta ja ala-asennuspiste ovat molemmat erittäin tarkasti hiottuja. Yläpinnan tasaisuus ≤0,002 mm; yhdensuuntaisuus ylemmän ja alemman peruspisteen välillä ≤0,003 mm. Hyvä yhdensuuntaisuus tukee käännettävää asennusta vaihtoehtoiseen pintakäyttöön pienikokoisessa koneessa.
4. Valikoiva paikallinen pintakarkaisukäsittely Vain sisempi R-tyypin asemointi-olkapäävyöhyke saa korkean energian paikallisen karkaisun, pintakovuus HRC 57-61. Vahva naarmuuntumiskestävyys hiilijauhetta ja hienojakoisia metallijätteitä vastaan; Ei-jännityskriittiset pohjavyöhykkeet säilyttävät alustan sitkeyden, jotta vältetään koko levyn hauras murtuminen vahingossa tapahtuvasta törmäyksestä.
5. Dielektristä nestettä kestävä Passivointi Korroosionestoviimeistely Koko ulkopinnan passivointi ruosteenestokäsittely. Kestää kemiallista korroosiota roiskuvasta dielektrisen nesteen ja korkean kosteuden aiheuttamasta ilmasta kompaktin EDM-konekaapin sisällä, mikä hidastaa pisteruosteen muodostumista pitkäaikaisessa työpajakäytössä.
6. Tilaasäästävä 54 × 54 ääriviiva esikäsitellyillä asennusominaisuuksilla Esivalmistetut kohdistustapin reiät ja upotusruuvin reiät sopivat yleisimpiin kompakteihin nollapistekiinnitysliitäntöihin. Suora asennus ilman toissijaista työstöä useimmille mini-EDM-kiinnittimille.
7. Jäljitettävä erätason laatuarkisto Jokaisessa valmiissa levyssä on laseretsattu eksklusiivinen sarjanumero. Täydelliset tarkastustietojoukot, jotka kattavat tasaisuuden, yhdensuuntaisuuden ja R-profiilin toleranssin, arkistoidaan, mikä tukee mikromuottien massatuotantoyritysten jäljitettävää laadunhallintaa.
Tuotannon työnkulku
Raaka-aineen sisääntulevan koostumuksen ja kovuuden tarkastus → CNC-jyrsintä → ensimmäisen vaiheen korkean lämpötilan jännityksenpoistovanheneminen → puoliviimeistelytyöstö → sisäpuolen R-olkapään ääriviivojen muotoilu → toissijainen lämpöstabilointivanheneminen → valikoiva paikallinen pintakarkaisu → kaksipuolinen ultratarkkuushionta → musteen reiän paikannus → MM-pintojen paikannus moniosainen geometrinen tarkastus → lasersarjanumeromerkintä → ruosteenestopassivointi → lopullinen visuaalinen ja mittojen uudelleentarkastus → valmiiden tuotteiden varastointi.
Tuotanto noudattaa ISO 9001 -laatujärjestelmän spesifikaatioita.
Keskeiset metrologiset laitteet: CMM, tasaisuusinterferometri, Rockwell-kovuustesteri, kaikki käyvät läpi määräajoin virallisen metrologisen kalibroinnin.
Jokaiselle valmiille yksikölle annetaan riippumaton tarkastusraportti; materiaalitodistusasiakirjat voidaan toimittaa ostajan pyynnöstä.
Päivittäisen huollon säännöt
1. Puhdista täysin ennen asennusta kiinnikkeen ja pohjan liitäntätaso, kohdistustapin reiät ja levyn pohjan peruspiste. poistaa hiilijauheen, metallilastujen ja dielektrisen nesteen jäämät. Loukkuun jääneet vieraat hiukkaset laukaisevat piilotetun kallistuksen poikkeaman.
2. Kiristä upotuksen kiinnitysruuvit tiukasti määritetyn vääntömomentin mukaan. Ylivääntömomentti aiheuttaa levyn paikallista muodonmuutosta; riittämätön vääntömomentti aiheuttaa levyn siirtymisriskin telakointitörmäyksessä.
3. Control electrode-jig moving stroke; kieltää väkivaltainen törmäys R-tyypin asemointihartioihin; mekaanista esikeskitystä varten on käytettävä pehmeäkontaktitelakointitilaa.
4. Mekaanisen esikeskityksen jälkeen suorita anturipohjainen koordinaattikompensointi EDM-prosessin määritysten mukaisesti. Älä koskaan käsittele mekaanista esikeskityksen tulosta lopullisena työstön peruspisteenä.
5. Tarkista 6–9 työpäivän välein sisempi R-olkapäävyöhyke suurennuslasin alla. vaihda keskityslevy välittömästi, jos siinä havaitaan painauma, naarmu tai lovi.
Vältettävät häiriöalttiit toiminnot
1. Asennus ilman perusteellista vastinpintojen puhdistusta, upotettu lastu, joka luo piilotetun kallistusvirheen.
2. Vasaralla pakotettu telakointi, joka tuottaa näkymättömän mikrosyvennyksen kohdistushartioihin.
3. Kiinnitys ruuvikiinnityksellä saa aikaan pysyvän geometrisen vääristymän.
4. Ohitetaan anturin hienokalibrointi ja luotetaan puhtaasti mekaaniseen esikeskitykseen mikroontelo-EDM-työstössä.
Viantarkistustaulukko
|
Vika-ilmiö |
Todennäköinen syy |
Ehdotettu resoluutio |
|
Toistuva keskitys-lukuvaihtelu |
Likainen liitäntäpinta; löysä kiinnitysruuvi; vääntynyt elektrodijig |
Pura ja puhdista kosketuspinnat; kiristä ruuvit; tarkasta tai vaihda viallinen jigi |
|
Asteittainen samankeskisyyden siirtymä jatkuvan käytön jälkeen |
R-olkapää kärsii kulumisesta tai mikrosiruista |
Tarkista olkapään tila suurennuslaitteen alla; vaihda yksikkö, kun kulumisjälkiä ilmaantuu |
|
Huono rinnakkaisuus telakointilähtöön |
Ylivääntömomentin kiinnitys: levyn pohjan alle jäänyt roskat |
Asenna uudelleen seuraavan momentin mukaan; täysin puhdas pohjaistuimen käyttöliittymä |
Suorituskyvyn ja prosessien vertailu
Useimmat kaupalliset pienikokoiset EDM-keskityslevyt ottavat teräväkulmaiset sisäolkapäät ilman jännitystä hajottavaa R-siirtymää. Monet kilpailijat peruuttavat toissijaisen lämpöstabiloivan vanhentamisen ja paikallisen selektiivisen karkaisun tuotantokustannusten alentamiseksi.
1. Kulumisenestokyky: Kilpailijan terävät olkalevyt tuottavat helposti mikrosyvennyksen 350–650 telakointijakson jälkeen. JWGRIP R-tyypin sileä siirtymärakenne parantaa huomattavasti painumisenestokykyä toistuvissa jigitelakointiiskuissa.
2. Sisäisen stressin hallinta: Monet kilpailevat tuotteet jättävät pois toissijaisen vanhenemisen. Hionnan jälkeinen jäännösjännitys vapautuu hitaasti ympäristön lämpötilan muuttuessa ja laukaisee tasaisuuden ajautumisen. Kaksivaiheinen vanhentuksemme poistaa suurimman osan jäännösrasituksesta varmistaakseen pitkän aikavälin geometrisen vakauden.
3. Tarkastusstandardi: Monet toimittajat suorittavat vain osittaisen näytteenottotarkastuksen. Jokainen JWGRIP-levy käy läpi täydellisen CMM-geometrisen skannauksen itsenäisellä sarjanumerolla täydellisen jäljitettävyyden takaamiseksi.
4. Räätälöityjen projektien osaaminen: Monet tehtaat toimittavat vain vakiokokoja. Kypsän OEM-työnkulun tukemana JWGRIP toteuttaa reiän asettelun ja paikannuspään muokkauksen erityisiin kompakteihin EDM-kiinnitysprojekteihin.
FAQ
Kysymys 1: Voiko JWGRIP R-Type 54x54 EDM-keskityslevy toteuttaa kulumisvapaan suorituskyvyn pitkän aikavälin massatuotannossa?
A1: Optimoitu R-siirtymä hidastaa suuresti painaumien ja lohkeilujen riskiä, mutta absoluuttista kulumista ei voida saavuttaa massiivisten telakointijaksojen jälkeen. Suurennuslasiavusteinen sisäisten R-olkapäiden määräaikainen tarkastus on edelleen pakollinen. Vaihda levy välittömästi, kun naarmu, painauma tai loveus havaitaan.
Kysymys 2: Voidaanko tätä kompaktia keskityslevyä käyttää painaviin ja suurikokoisiin grafiittielektrodijigeihin?
A2: Tämä laite on suunniteltu pienikokoisiin elektrodijiggeihin pienissä EDM-koneissa. Sitä ei suositella raskaille suurille grafiittikokoonpanoille. Liiallinen kuormitus nopeuttaa hartioiden kulumista ja voi aiheuttaa pysyvän muodonmuutoksen riskin.
Kysymys 3: Tuetko OEM-valmistajaa epästandardille reikäkuviolle ja räätälöitylle paikannuspään geometrialle?
A3: Kyllä. Lähetä täydelliset tekniset piirustukset, joissa on selkeät tiedot reikien sijoittelusta, sijoittelupääprofiilista, tasaisuudesta ja yhdensuuntaisuuden toleranssista. Suunnittelutiimi suorittaa valmistettavuusarvioinnin 12 työpäivän kuluessa ja antaa virallisen tarjouksen.
Q4: Mitkä vikaolosuhteet jäävät takuun ulkopuolelle?
A4: Tämä kuuluu korkean tarkkuuden paikannustyönpitokomponenttiin. Takuu kattaa valmistuksen aiheuttamat viat, jotka ovat olemassa toimitettaessa: vaatimuksista poikkeava tasaisuus, yhdensuuntaisuus ja kovuus. Törmäyksen, ylivääntömomentin asennuksen, lastujen hankauksen ja normaalin syklisen käytön kulumisen aiheuttamat vauriot eivät kuulu takuun piiriin.
Aiheeseen liittyvä luokka
Lähetä kysely
Yhteystiedot
-
Osoite
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdongin maakunta, Kiina
-
Puh
-
Sähköposti
Tervetuloa lähettämään kyselyn JWGRIP:lle. Ammattitaitoinen tekninen ja myyntitiimimme tarjoaa ilmaisen kalustevalinnan, räätälöidyn ratkaisun suunnittelun ja tarkan tarjouksen.

Uutissuositukset