Suomi
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Ammattimainen valmistaja R-Type EDM-työpitimestä tarkkuus-EDM-sovelluksiin
Kokeneena valmistajana, joka on erikoistunut R-tyypin EDM-työpitimeen,JWGRIPkehittää räätälöityjä EDM-istukat, elektrodipidikkeet ja keskityslevyt oman tutkimus- ja kehitystiimimme kautta. Tämä kiinnitysalusta on pikakiinnitystyökaluratkaisu, joka on suunniteltu upotettaviin EDM-koneisiin, automaattisiin elektrodinvaihtajiin ja ympärivuorokautiseen muottikoneistukseen. Samalla toimitamme myösNollapisteen paikannusjärjestelmäja Quick Change Workholding System laajempiin CNC-automaatiotarpeisiisi. Lähetä rohkeasti tarjouspyyntö ja tarkemmat tekniset tiedot!
Mihin elektrodien tarkkuus todella katoaa?
Jokainen muottiliike tietää, että ontelon laatu riippuu elektrodien tarkkuudesta. Mutta tarkkuutta ei luoda EDM-koneessa - se luodaan ja usein katoaa kauan ennen. Tavallisia häviöpisteitä ovat: puristuspoikkeama, kun elektrodiaihio asetetaan CNC-koneeseen, mittausvirheet tarkastuksen aikana, muodonmuutos käsittelyn aikana ja asennon poikkeama joka kerta kun elektrodi vaihdetaan EDM-pöydällä.
Monet korjaamot hyväksyvät nämä häviöt "normaaliksi tuotannon vaihteluksi". Todellisuudessa niitä kertyy: 0,01 mm:n siirtymä kiinnityksessä, 0,02 mm vaihtamisen yhteydessä, ja pian ontelon seinämä ei enää vastaa 3D-mallia - muotti menee uusintakäyttöön ja elektrodi on leikattava uudelleen.
Kuinka ammattimaiset muottiliikkeet estävät nämä kertyneet tappiot? He eivät luota pelkästään operaattorin taitoihin. Ne luottavat työpitojärjestelmään, joka pitää elektrodin peruspisteen identtisenä CNC-elektrodikoneesta EDM-pöytään asti.
Teknologinen prosessi
CNC-elektrodien työstö: elektrodiaihio kiinnitetään R-tyypin elektrodipidikkeeseen. Koska pidike keskittää aihion automaattisesti, jyrsitty elektrodi on samankeskinen peruspisteen kanssa ensimmäisestä leikkauksesta lähtien. Pyöreitä grafiitti- tai kuparielektrodeja varten EDM-elektrodipidikkeen R-tyypin ER32 holkki pitää varren tiukasti akselilla.
Tarkastus ja kalibrointi: valmis elektrodi siirtyy mittausasemalle pidike edelleen kiinnitettynä. Käyttämällä R-Type CNC -kalibrointilohkoa EDM Workholdingille, käyttäjä tarkistaa peruspisteen nopeasti, joten jokainen elektrodi kuljettaa tunnetun ja varmennetun referenssin seuraavaan vaiheeseen.
Rouhinta EDM: elektrodi on lukittu EDM-koneen istukkaan. Koska istukka palauttaa jokaisen elektrodin samaan referenssiin, rouhintakipinä alkaa täsmälleen sieltä, missä ohjelma sitä odottaa, jakso toisensa jälkeen.
Viimeistely-EDM: Kun rouhintaelektrodi on kulutettu, samaan pidikestandardiin kiinnitetty viimeistelyelektrodi putoaa samaan peruspisteeseen. Ei uudelleen mittaamista, ei uudelleen nollausta, ei arvailua. Näin seinät sulautuvat ilman askelmia ja viimeistelylaatu pysyy tasaisena myös myöhäisillä vuoroilla.
Toimintaperiaate
R-Type EDM Workholding System on standardoitu nopeasti vaihdettava työpitoalusta uppoavaan EDM:ään. R-sarja kattaa istukat, pidikkeet, jatkotangot, holkit ja keskityslevyt, jotka kaikki lukittuvat yhteen yleispisteeseen.
Ydinrakenne erottaa kiinnityksen paikannuksesta: peruspiste kiinnitetään koneeseen ja pidike kiinnitetään tai vapautetaan sekunneissa. Koska jokaisella komponentilla on sama referenssi, elektrodit voidaan vaihtaa nopeasti ilman uudelleen mittaamista tai uudelleen nollausta.
Tästä syystä R-Type-järjestelmä on vakiovalinta elektrodityöhön muottipajoissa, automaattisissa elektrodinvaihtajissa ja robotti-EDM-kennoissa.
Käytännön strategiat
Kuinka lyhentää vaihtoa minuuteista sekunteihin?
Käytä pneumaattisia pikakiinnitysistukkaa toistuviin vaihtoihin. R-Type D150 -pneumaattinen EDM-istukka vapauttaa ja lukittuu yhdellä ilmasignaalilla, ihanteellinen elektrodeille, jotka vaihdetaan useita kertoja vuorossa.
Kuinka pitää EDM-kone leikkaamassa, kun valmistelet seuraavaa elektrodia?
Asenna elektrodit varakannattimiin työpöydällä ja vaihda sitten pidike koneessa. R-Type 9-in-1 pneumaattinen EDM-istukka antaa sinun valmistella useita elektrodeja yhdellä asennuksella, mikä säästää todellista aikaa useiden elektrodien ontelotyössä.
Kuinka saada järjestelmä sopimaan olemassa olevaan työnkulkuun?
Aloita yhdestä istukasta ja pidikesarjasta yleisimmille elektrodikokoille, ja laajenna sitten pidike- ja keskityslevyperheitä askel askeleelta.
Tärkeimmät huomiot
Koneistatko suuria vai pieniä elektrodeja?
D150- ja D100-istukat sopivat keskikokoisille ja suurille elektrodeille; kompaktit pidikkeet, joissa on 54x54 tai 70x70 keskityslevyt, sopivat pienempiin erittäin tarkkoihin elektrodeihin.
Manuaalinen vai pneumaattinen?
Manuaaliset mallit tarjoavat luotettavuutta ja alhaiset kustannukset perinteiselle EDM:lle; pneumaattiset mallit valmistavat sinut automaatioon ja robottielektrodien vaihtoon.
Aiotko automatisoida myöhemmin?
Valitse pneumaattiset istukat ja nollapistelavat nyt, jotta tuleva robottisi tai lavasolusi voi muodostaa yhteyden ilman uudelleensuunnittelua.
Miksi valita JWGRIP?
JWGRIP on ammattimainen EDM-työpitimien valmistaja. Paikannuspinnat on hiottu tarkasti, ja jokaisen istukan, pidikkeen ja keskityslevyn toistettavuus tarkastetaan ennen toimitusta, joten eri erien komponentit pysyvät keskenään vaihdettavissa.
Toimitamme täydelliset R-tyypin sarjat – istukka, pidike, jatkotanko, holkki ja keskityslevy – yhdestä lähteestä, mikä eliminoi käyttöliittymän yhteensopivuusongelmat.
Tuemme mukautettuja kokoja ja erikoisgeometrioita, ja insinöörimme auttavat sovittamaan komponentit EDM-koneen malliin ja elektrodirutiiniin.
Tyypillisiä sovellusskenaarioita
Sinker-EDM-käsittely ruiskuvalumuoteille, painevalumuotteille ja muottien leimaamiseen.
Monielektrodinen peräkkäinen eroosiokäsittely, joka vaatii peruspisteiden yhdenmukaisuutta rouhinta- ja viimeistelymenettelyjen välillä.
Muotinkäsittelytyöpajat valmistautuvat rakentamaan puoliautomaattisia tai täysautomaattisia EDM-tuotantokennoja.
Elektrodien esikalibrointityöt suoritettu CNC-apulaitteilla.




- View as
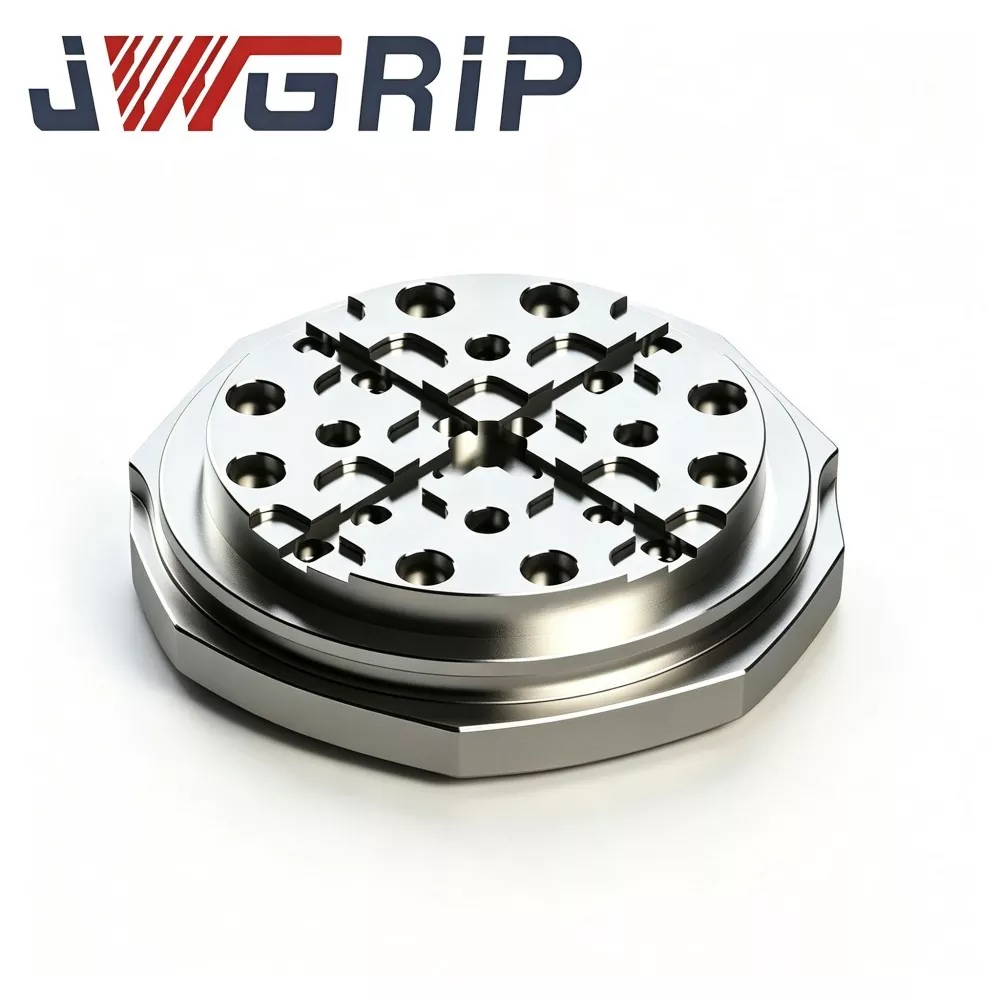
R-tyypin 156 mm EDM-lava nollapisteen työskentelyyn
JWGRIP, kokenut toimittaja, joka toimittaa todistettuja ODM-ratkaisuja erittäin tarkkoihin EDM-työnpitämislaitteistoihin, tarjoaa jäykkärakenteista R-tyypin 156 mm:n EDM-lavaa Zero Point Workholdingille, joka on keskeinen ostokomponentti uppo-EDM:n prosessien väliseen siirtoon keskisuurissa muottien valmistuslaitoksissa. Valmistettu jännitystä vapautetusta esikarkaistusta seosteräksestä, se käy läpi monijaksoisen lämpöstabiloinnin, R-tyypin siirtymäurakoneistuksen ja koko pinnan erittäin tarkan hiontaan. Varustettu lastunpoistoarkkitehtuurilla roiskuvia EDM-säiliöympäristöjä varten, sen ainutlaatuinen R-muotoinen jännityksenpoistoura levittää korkean paikallisen jännityksen toistuvista nollapisteen lukitus-avaamisjaksoista ja vaimentaa paikannuspisteen pinnan mikrodeformaatiota pitkän syklisen käytön jälkeen.
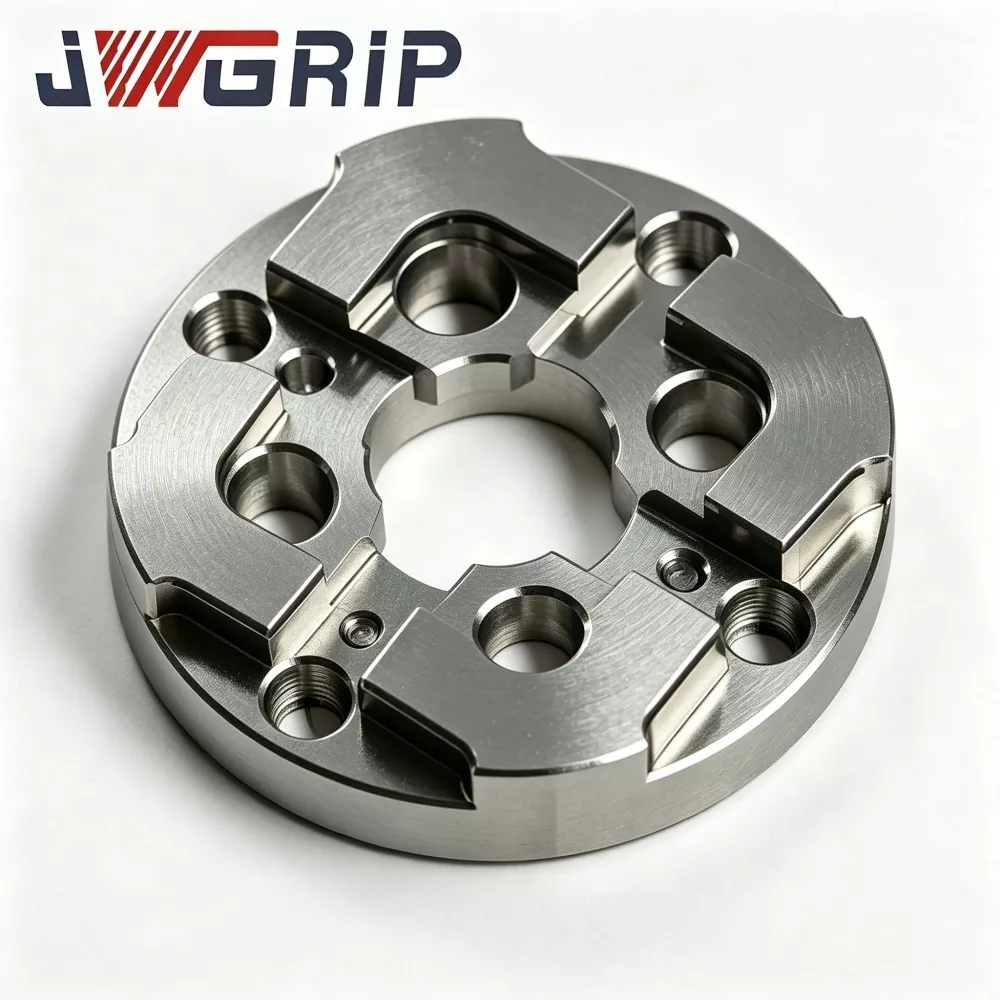
75 mm EDM nollapisteen keskityslevy
JWGRIP on ammattimainen valmistaja ja toimittaja 75 mm EDM:n nollapistekeskiölevylle Kiinassa, joka tarjoaa suoraan tehtaan toimituksia ja räätälöityjä rakennesäätöjä keskisuurille muottien valmistuspajoille maailmanlaajuisesti. Se on erittäin vakaa integroitu peruspisteen paikannusteline, joka on erityisesti kehitetty uppo-EDM-nollapistekiinnitysjärjestelmiin. Se integroi vahvistetun muodonmuutosta estävän rakenteen ja erittäin tarkan nollapisteen täsmäytyksen yhdeksi yksiköksi, mikä mahdollistaa nopean peruspisteen palautuksen usein muottiterän vaihdon ja monielektrodisen erätyöstön aikana.

R-tyypin 54x54 EDM-keskityslevy
JWGRIP on ammattimainen R-Type 54x54 EDM-keskityslevyn valmistaja ja toimittaja Kiinassa. Standardivaatimukset ovat täysin varastossa ja jotka tukevat maailmanlaajuisia joukkotilauksia kompakteihin EDM-koneisiin ja tarkkuusmuottipajaprojekteihin. Se on kulutusta kestävä, erittäin tarkka integroitu paikannusvertailuteline, joka on erityisesti suunniteltu pienikokoisille uppo-EDM-laitteille, minielektrodijiggeille ja monionteloisille tarkkuusmuottien käsittelyskenaarioille. Se integroi optimoidun R-tyypin siirtymäasennon olkapäärakenteen ja termisesti vakaan mekaanisen suorituskyvyn yhdeksi yksiköksi, mikä eliminoi perinteisten suorakulmaisten miniatyyrikeskityslevyjen helpon suulakepuristuskulumisen ja kulmalastutuksen aiheuttamat viat.

R-tyypin 70x70 EDM-keskityslevy
JWGRIP on ammattimainen R-Type 70x70 EDM-keskityslevyn valmistaja ja toimittaja Kiinassa, joka tarjoaa suoran tehtaan toimituksen ja räätälöityjä rakennemuutoksia vastaamaan erilaisiin EDM-kiinnitysasetteluvaatimuksiin. Se on erittäin tarkka integroitu elektrodien paikannusvertailulaite, joka on optimoitu erityisesti uppo-EDM-muotinvalmistuspajoihin ja keskittyy nopeaan keskittämiseen ja toistuviin elektrodien paikannustehtäviin. Se integroi jännityshajallaan hajotetun R-tyypin sisemmän viisteen siirtymärakenteen ja erittäin vakaan benchmark-asemointisuorituskyvyn yhdeksi kompaktiksi yksiköksi, mikä ratkaisee tehokkaasti perinteisten litteiden keskityslevyjen terävien reunojen kulumisen ja referenssivirheen.
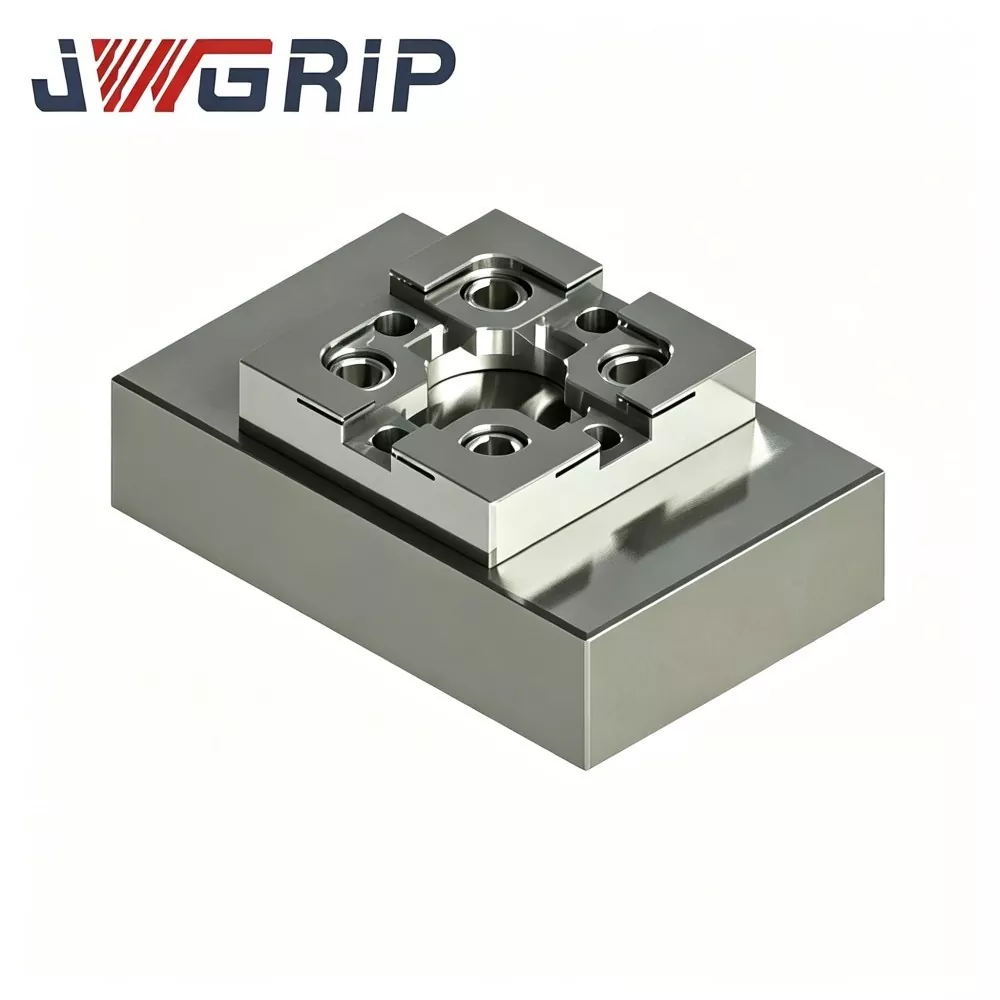
R-tyypin CNC-kalibrointilohko EDM-työskentelyyn
JWGRIP, luotettava tehdassuora ja ammattimainen tarkkuus-EDM-työnpidätystarvikkeiden viejä, toimittaa korkean tarkkuuden R-tyypin CNC-kalibrointilohkoja EDM-työskentelyyn, joukkotilaus- ja piirustuspohjaisiin mukautettuihin projekteihin. Valmistettu stabiloidusta työkaluteräksestä, jossa on jännityksenpoistovanheneminen, monitasoinen CNC-jyrsintä ja erittäin tarkka pintahionta. Tämä kalibrointilohko säilyttää vakaan geometrisen toleranssin toistuvissa lämpötilanvaihteluissa ja toistuvissa mittapään kosketuksissa. Ainutlaatuinen R-tyypin pyöristetty referenssikulma alentaa terävien reunojen kulumisriskiä ja tuottaa toistettavia koordinaattisiirtotietoja.

R-tyypin pneumaattinen vetotanko EDM-elektrodipidikkeeseen
JWGRIP on ammattimainen valmistaja ja toimittaja R-Type-pneumaattisen vetoaisan EDM-elektrodien pidikkeelle Kiinassa. Standardivaatimukset ovat täysin varastossa ja jotka hyväksyvät maailmanlaajuiset joukkotilaukset automatisoituihin älymuottipajaprojekteihin. Se on erittäin luotettava integroitu pneumaattinen vetokomponentti, joka on erityisesti suunniteltu miehittämättömille automatisoiduille uppoamiskoneen EDM-tuotantolinjoille. Se integroi optimoidun R-tyypin jännitystasapainotetun voimansiirtorakenteen ja korkean kovuuden korroosionestomekaanisen suorituskyvyn yhdeksi laitteeksi, mikä eliminoi jännityksen vaimenemisen, paikallisen jännityksen keskittymisen ja perinteisten suorarunkoisten vetoaisojen helpot kulumisvirheet.
JWGRIP on ammattimainen R-tyypin EDM-työnpitojärjestelmä valmistaja ja toimittaja Kiinassa. Toivotamme sinut lämpimästi tervetulleeksi korkealaatuisten tuotteiden tukkumyyntiin kilpailukykyiseen hintaan tehtaaltamme.
Uutissuositukset