Suomi
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

R-tyypin EDM-istukat tarjoavat korkean suorituskyvyn tarkkuutta EDM-sovelluksiin
Luotettavana R-tyypin EDM-istukkaiden teollisena toimittajana,JWGRIPtoimittaa kestävät ja pitkäikäiset pneumaattiset istukat, manuaaliset istukat ja moniasemaiset kiinnitysmoduulit muotinvalmistajille, elektrodien prosessointiurakoitsijoille ja EDM-työpajan ostajille, jotka etsivät tasaista kiinnitystoistettavuutta jatkuvassa kipinäeroosiotoiminnassa. Toiminnalliset ydinosat saavat tehtaalla kryogeenisen käsittelyn ja tarkkuusläpityksen, joka vähentää pitkäaikaisen kipinäpurkauksen aiheuttamaa lämpömuodonmuutosta ja säilyttää vakaan paikannussuorituskyvyn syklisessä kuormituksessa. EDM-kiinnityslaitteiston lisäksi myös JWGRIP kehittyyEROWA-yhteensopiva EDM-työpidinja Wire EDM Workholding Fixtures, jotka täyttävät täyden valikoiman kiristysvaatimukset elektrodien valmistelusta lankaleikkaukseen.
Monet muotinkäsittelylaitokset aliarvioivat kuinka paljon epävakaa istukan suorituskyky voi heikentää lopullisen osan laatua. Päivittäisessä EDM-tuotannossa käyttäjät vaihtavat usein elektrodeja ja työkappaleita; tavalliset kiinnitysrakenteet kärsivät helposti asennon siirtymisestä usean purkamisen jälkeen. Pienet paikannuspoikkeamat vahvistuvat kipinätyöstössä, mikä johtaa epätasaiseen kipinäväliin, viallisiin muottipesäpintoihin ja lisääntyneeseen työstönopeuteen. Ilman eristettä sisältäviin EDM-ympäristöihin suunniteltuja erityisiä istukoita työpajat eivät pysty antamaan täysiä mahdollisuuksia huippuluokan EDM-koneille, vaikka ne investoisivatkin paljon kehittyneisiin kipinäeroosiolaitteisiin.
Mikä erottaa tarkoitukseen rakennetun kiinnityslaitteiston EDM-koneiden sisällä käytetyistä yleiskäyttöisistä kiinnikkeistä?
CNC-jyrsintäympäristöihin valmistetut mekaaniset ruuvipuristimet tai yksinkertaiset kiinnityslohkot eivät ole suojattuja dielektrisen nesteen upotukselta, hiilen kertymiseltä ja pulssin aiheuttamalta lämpövaihtelulta.
Sitä vastoin R-tyypin EDM-istukat on täysin optimoitu ainutlaatuisiin kipinäeroosion työolosuhteisiin.
R-Type D150 -pneumaattinen EDM-istukka tarjoaa nopean, voimatasapainotetun pneumaattisen lukituksen toistuvia elektrodien vaihtoja varten, kun taas R-Type D75 MacroStd CNC -manuaalinen EDM-istukka sopii pienivolyymillisiin prototyyppitöihin, joissa ilmansyöttöä ei ole saatavilla paikan päällä. R-Type 9-in-1 pneumaattinen EDM-istukka tukee usean elektrodin samanaikaista paikoitusta, mikä lyhentää huomattavasti työstöjakson kokonaisaikaa monimutkaisissa ontelomuoteissa.
Tiivistetyt sisärakenteet estävät dielektrisen nesteen ja hiilijätteen pääsyn tarkkuussovitusaukoihin, mikä vähentää sisäisten paikannusosien kulumista. Jokainen kiinnitystoiminto toistaa alkuperäisen peruspisteen, joten käyttäjät välttävät toistuvan ilmaisimen tarkistuksen ja aikaa vievän elektrodien uudelleenkohdistamisen eri kipinätehtävien välillä.
Prosessin edut
Monet tehtaat käyttävät paljon enemmän aikaa elektrodien vaihtoon ja kalibrointiin kuin varsinaiseen kipinäeroosioleikkaukseen. Standardoitujen istukkaiden käyttöönotto auttaa siirtämään useimmat asennustyöt EDM-koneen kotelon ulkopuolelle. Työntekijät voivat suorittaa elektrodien esikiinnityksen ja offset-mittauksen apupenkeillä ja siirtää sitten koko kokoonpanon koneeseen asennettuun istukkaan sekunneissa. Pneumaattiset versiot, kuten R-Type D150 pneumaattinen EDM-istukka ja R-Type 9-in-1 pneumaattinen EDM-istukka minimoivat manuaalisen kiertämisen ja kiristyksen, mikä vähentää inhimillisten virheiden lähteitä. Jos tuotantolinjasi sekoittaa prototyyppitilauksia ja massamuottiprojekteja, voit yhdistää manuaalisen R-Type D75 MacroStd CNC manuaalisen EDM-istkan ja R-Type D100 manuaalisen EDM-istkan erän ominaisuuksien mukaan. Tämä laitteistosarja voi toimia yhteistyössä R---tyypin elektrodipidikkeiden kanssa täydellisen elektrodien käsittelytyönkulun muodostamiseksi, ja se voidaan myös yhdistää Quick Change Workholding System -järjestelmän pikavaihtokomponentteihin rakennettaessa puoliautomaattisia muottien valmistuskennoja.
Tuotteen ydinvahvuudet
Erityisesti tiivistetty sisärakenne kestää dielektristä nestettä, hiilipölyä ja koneistusjäännöksiä ja takaa pitkäaikaisen vakaan EDM-toiminnan.
Kaksoisvalikoima pneumaattista käyttövoimaa ja manuaalista mekaanista lukitusta mukautuvat vastaavasti automatisoituihin tuotantolinjoihin ja pienten erien manuaalisiin työpajoihin.
Mikronitason toistuva paikannustarkkuus vähentää elektrodien siirtymää ja välttää viallisia muottipesäpintoja, jotka laukaisevat peruspisteen siirrot.
Yhteensopiva yleisten elektrodipidikkeiden ja kohdistuslevyjen kanssa, mikä mahdollistaa saumattoman yhteyden olemassa olevan korjaamon kalustevaraston kanssa.
Tuotteen koostumuksen yleiskatsaus
JWGRIPin kiinnityslaitteistovalikoima kattaa pneumaattiset moniasemamallit ja kompaktit manuaaliset versiot, jotka sopivat erilaisiin EDM-tuotantovirtoihin.
Tehokkaisiin pneumaattisiin tuotteisiin kuuluvat R-Type D150 -pneumaattinen EDM-istukka ja R-Type 9-in-1 -pneumaattinen EDM-istukka, jotka on suunnattu pääasiassa korkeataajuisiin elektrodien vaihtoskenaarioihin suurissa muottipajoissa; nämä mallit luottavat vakaaseen ilmanpaineen tuloon, jotta ne saavuttavat yhtenäisen puristusvoiman useissa asemissa. Manuaalisarja sisältää R-Type D75 MacroStd CNC manuaalisen EDM-istkan ja R-Type D100 Manuaalisen EDM-istkan, jotka ovat ihanteellisia laboratorioihin, prototyyppipajoihin ja kohteisiin, joissa ei ole vakaata paineilman syöttöä. Kaikki istukat kuuluvat täydelliseen R-Type EDM Workholding System -tuoteekosysteemiin. Kun käyttäjien on laajennettava elektrodien asennuskapasiteettia, he voivat yhdistää nämä istukat R-tyypin keskityslevyihin peruspisteen laajentamiseksi tai ottaa käyttöön EROWA Compatible EDM Workholdingin tukimoduuleja järjestelmien välisen kiinnittimien jakamisen toteuttamiseksi.
Tyypilliset sovellusskenaariot
Näitä kiinnitysyksiköitä käytetään laajasti muoviruiskumuottien valmistuksessa, painevalumuottien käsittelyssä, tarkkuusleimausmuotin tuotannossa ja räätälöityjen elektrodien erävalmisteluissa. Ne sopivat uppo-EDM-koneisiin ontelotyöstöön ja toimivat hylsyn paikannusyksiköinä muottien, hammaspyöräelektrodin ja monimutkaisten rakenneelektrodien kiinnitykseen. Asennatpa sitten vanhoja uppo-EDM-laitteita tai rakennat upouusia älykkäitä muottien valmistuspajoja, oikein konfiguroidut istukat voivat puristaa elektrodien vaihtojaksot ja vakauttaa muotin onteloiden lopullisen pinnan laadun. Autojen muottitoimittajat, kuluttajaelektroniikan muottitehtaat ja tarkkuustyökalujen valmistajat valitsevat ne usein.
Valintaopas
Arvioi ensin todellinen tuotantotapasi: jatkuva massavalmistus ja usein elektrodien vaihto hyötyy enemmän pneumaattisista R-tyypin EDM-istukkaista, kuten R-Type D150 pneumaattisesta EDM-istukkasta tai R-tyypin 9-in-1 pneumaattisesta EDM-istukkasta. Prototyyppipainotteiset työpajat, joissa on vähemmän vaihtoja, voivat valita kustannustehokkaita manuaalisia vaihtoehtoja, mukaan lukien R-Type D100 Manual EDM -istukka.
Vahvista seuraavaksi elektrodien koot, suurin puristuskuorma ja asennustila EDM-koneen työpöydällesi. Älä jätä huomiotta paikan päällä olevaa ilmansyöttötilaa: pneumaattiset versiot vaativat vakaat, kuivat paineilmalähteet.
Jos aiot muodostaa yhteyden olemassa oleviin kiinnitysresursseihin, varmista etukäteen yhteensopivuus R-tyypin elektrodipidikkeiden ja paikannuslevyjen kanssa. Jos kohtaat hämmennystä parametrien täsmäämisestä, JWGRIPin tuotedokumentaatio tarjoaa yksityiskohtaisia mittataulukoita ja asennusohjeita paikan päällä tapahtuvaa teknistä viitettä varten.
Miksi työskennellä JWGRIPin kanssa?
Jokainen istukan runko, kohdistuskartio ja lukituskokoonpano käyvät läpi tiukat moniprosessitarkastukset ennen toimitusta. Erittäin kovien seosterästen raaka-aineet ja kryogeeninen käsittely vähentävät koneistuksen aikana syntyvää sisäistä jännitystä, joten paikannustarkkuus ei heikkene nopeasti tuhansien puristusjaksojen jälkeen.
Vakiovarastomallien lisäksi hyväksymme räätälöityjä muutoksia erityisiin asennusmittoihin, puristusvoimaparametreihin ja korroosionestopintakäsittelyyn täyttääksemme ainutlaatuiset muotinvalmistusvaatimukset. Tarjoamme mittapiirroksia, asennusoppaita ja huoltovinkkejä, jotka auttavat korjaamon henkilökuntaa päivittäisessä tarkastuksessa ja komponenttien vaihdossa. Oikea rutiinihuolto pidentää huomattavasti näiden tarkkuuskiinnitysyksiköiden käyttöikää ja pitää sinker-EDM-tuotannon käynnissä tasaisesti vuosia.





- View as
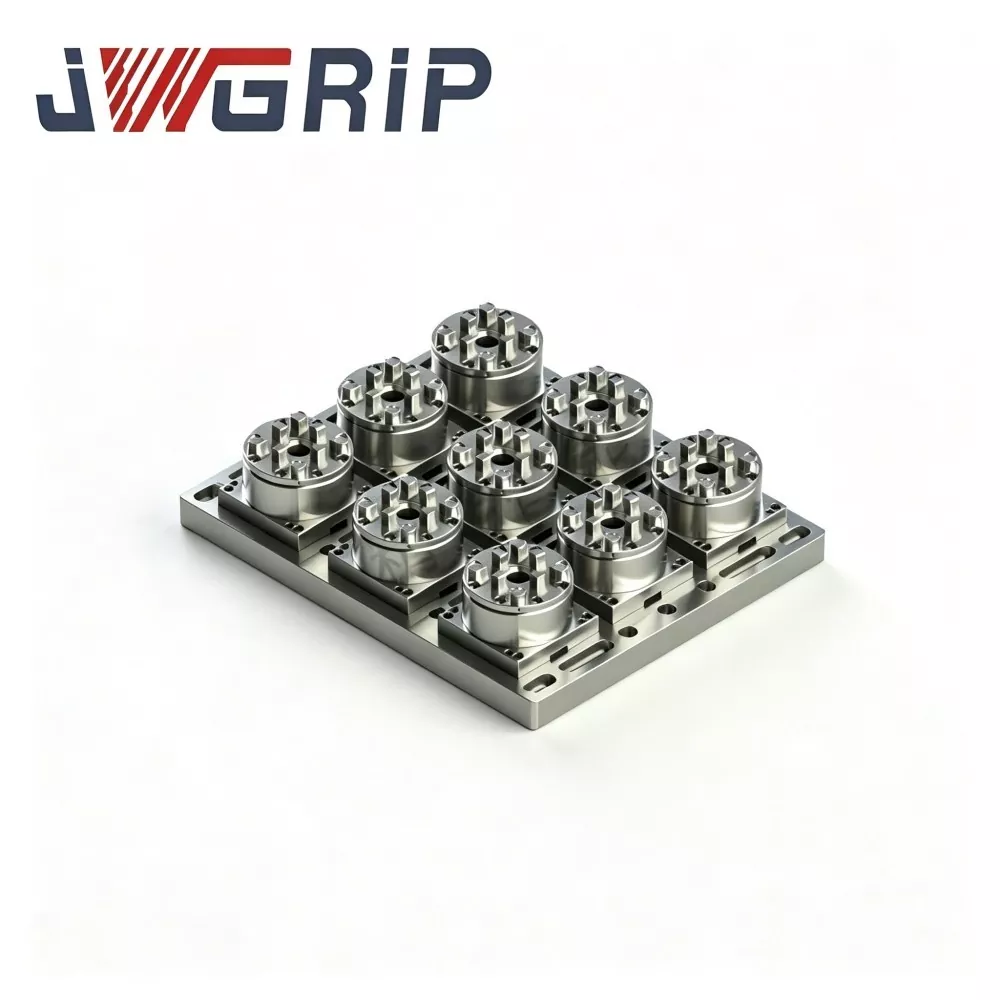
R-tyypin 9-in-1 pneumaattinen EDM-istukka
JWGRIP on ammattimainen R-Type 9-in-1 pneumaattisen EDM-istukan valmistaja ja toimittaja Kiinassa, joka tarjoaa Factory Direct -palvelua vakiomalleilla, jotka ovat täysin varastossa palvellakseen maailmanlaajuisia tarkkuustyöstö- ja muottien valmistusyrityksiä. Se on all-in-one integroitu nopeasti vaihdettava pneumaattinen työpidinjärjestelmä, joka on ammattimaisesti suunniteltu EDM- ja tarkkuuskoneistukseen joustaviin tuotantoskenaarioihin. Se integroi yhdeksän erilaista elektrodipidikekokoonpanoa yhdeksi istukan rungoksi, mikä eliminoi tarpeen ostaa, säilyttää ja hallita useita erillisiä EDM-istukkaita ja itsenäisiä kiinnitystarvikkeita.
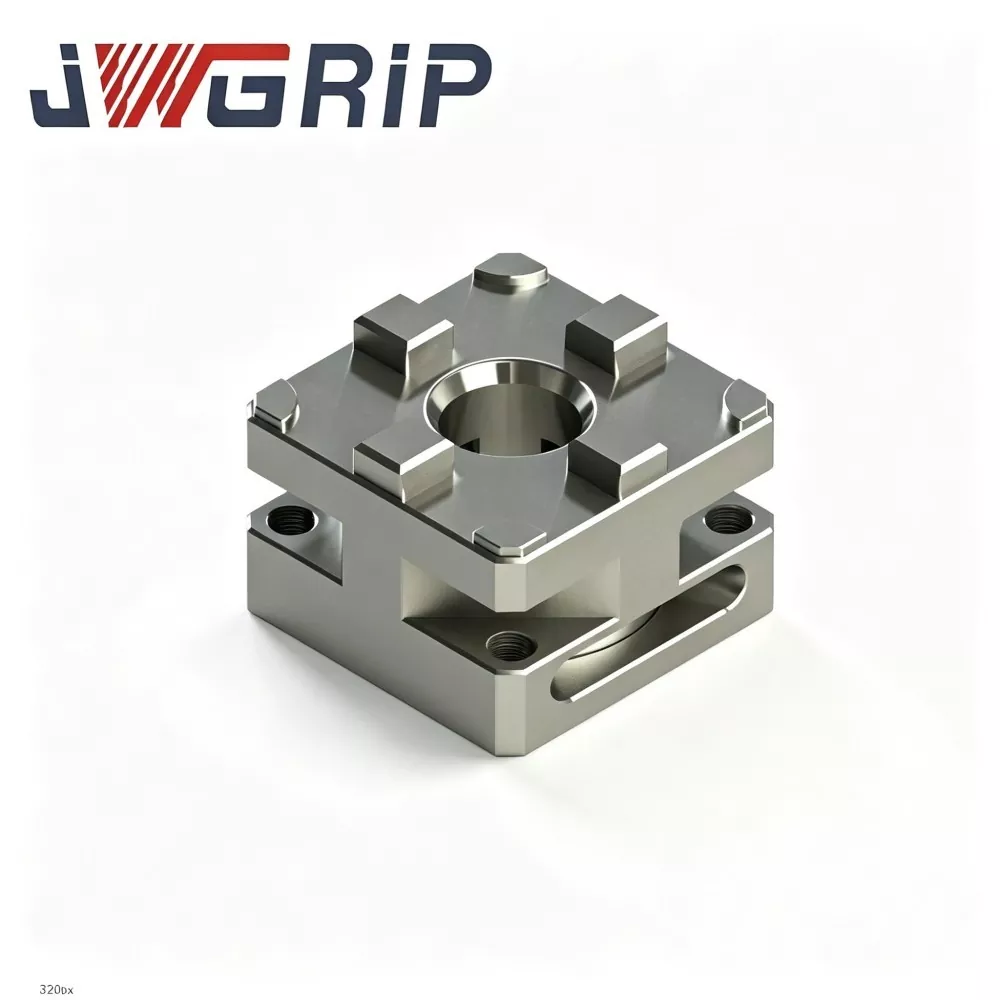
R-Type D100 manuaalinen EDM-istukka
JWGRIP on ammattimainen R-Type D100 Manual EDM Chuckin valmistaja ja toimittaja Kiinassa, ja sen vakiomalleja on täysin varastossa ja joka tukee maailmanlaajuista joukkotilausta projektitarjousten jättämistä ja eräkoehankintoja varten. Se on erittäin tarkka integroitu manuaalinen peruspistekiinnitys, joka on erityisesti suunniteltu upotus-EDM-, meistienvalmistus- ja moniasemaisten elektrodien esiasetuspajoihin. Täysin mekaaninen lukitusrakenne ilman pneumaattista ilmalähderiippuvuutta integroi vakaan manuaalisen kiristyssuorituskyvyn ja erittäin tarkan samankeskisen paikannustoiminnon yhdeksi yksiköksi.
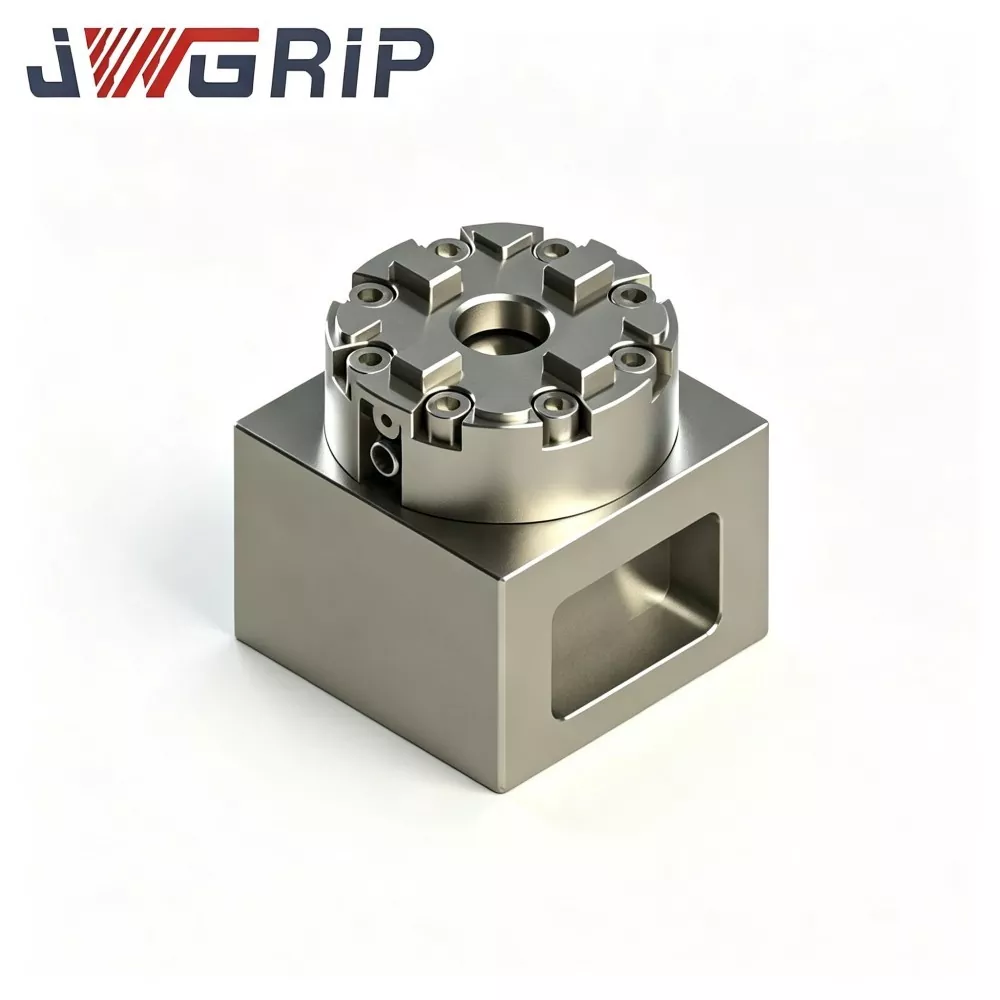
R-Type D75 MacroStd CNC Manuaalinen EDM-istukka
JWGRIP on räätälöidyn R-Type D75 MacroStd CNC manuaalisen EDM-istukan ammattimainen valmistaja ja toimittaja Kiinassa, joka tarjoaa suoraan tehdastoimituksia tukemaan maailmanlaajuisia volyymitarjousprojekteja ja spot-lähetysliiketoimintaa. Se on erittäin tarkka integroitu manuaalinen kiinnitysteline, joka täyttää MacroStd-mittastandardit, ja se on erityisesti suunniteltu uppo-EDM-, lankaleikattua EDM- ja ammattimaisia muottielektrodien valmistuspajoja varten. Integroimalla korroosionestokarkaistun teräsrakenteen ja yhtenäisen tarkan paikannusvertailun yhdeksi kompaktiksi yksiköksi, se eliminoi perinteisten kiinnitystyökalujen ikävän toistuvan mittakellon kalibroinnin ja kumulatiiviset asemointivirheet.

R-tyypin D150 pneumaattinen EDM-istukka
JWGRIP on ammattimainen R-Type D150 Pneumatic EDM Chuckin valmistaja ja toimittaja Kiinassa. Standarditiedot ovat täysin varastossa tukemaan maailmanlaajuista puitesopimusyhteistyötä ja lähetystilausten käyttöönottoa. Se on erittäin tehokas integroitu pneumaattinen kiinnitysteline, joka on ammattimaisesti räätälöity ja kehitetty upotus-EDM-, lankaleikattua EDM- ja tarkkuusmuottielektrodien työstöskenaarioihin. Se integroi optimoidun sisäisen ilmapiirin rakenteen ja erittäin tarkan asemointikiinnitysyksikön yhdeksi laitteeksi, mikä eliminoi ikävän manuaalisen kohdistuksen ja perinteisten valaisimien vaatimat toistuvat kalibrointitoimenpiteet.
JWGRIP on ammattimainen R-tyypin EDM-istukat valmistaja ja toimittaja Kiinassa. Toivotamme sinut lämpimästi tervetulleeksi korkealaatuisten tuotteiden tukkumyyntiin kilpailukykyiseen hintaan tehtaaltamme.
Uutissuositukset