Suomi
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






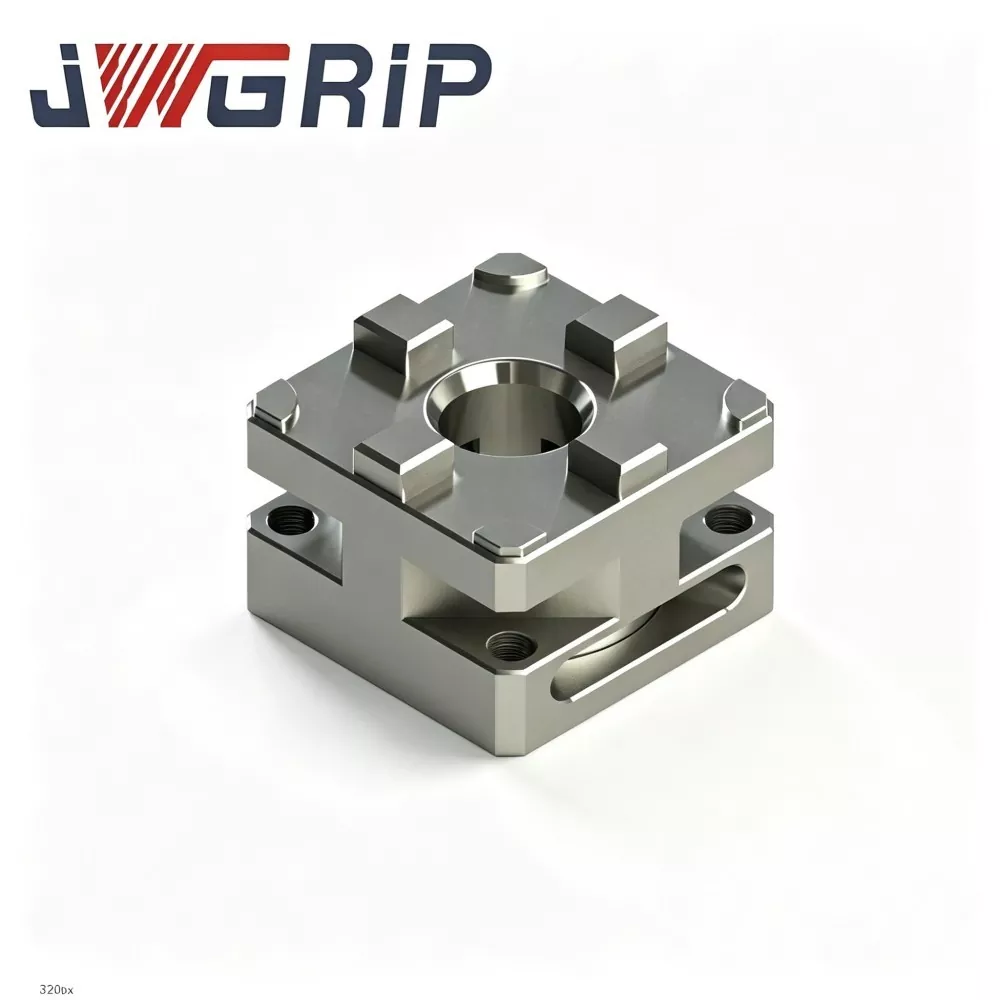
R-Type D100 manuaalinen EDM-istukka
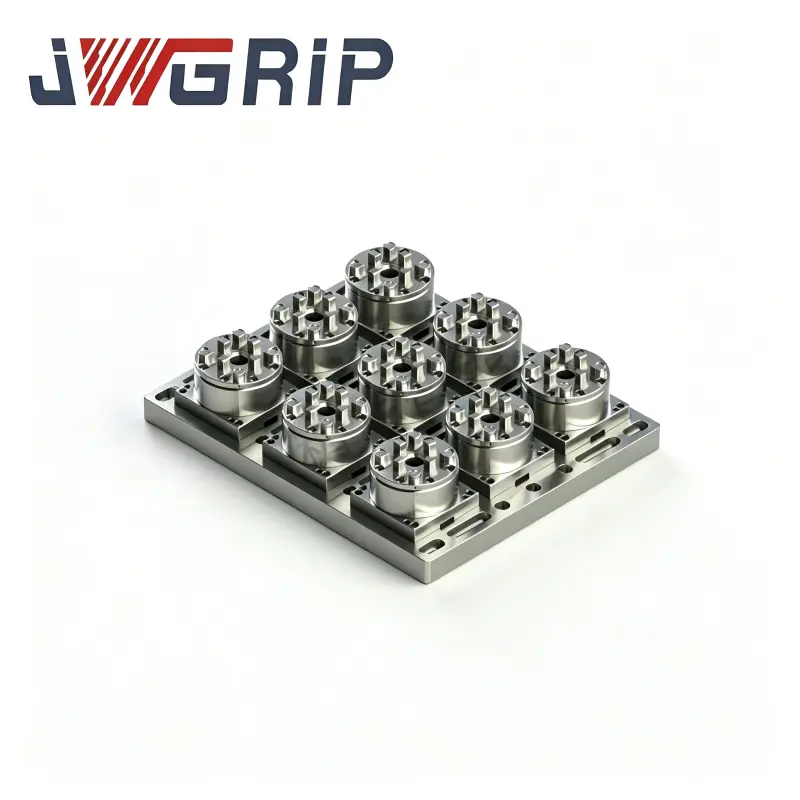
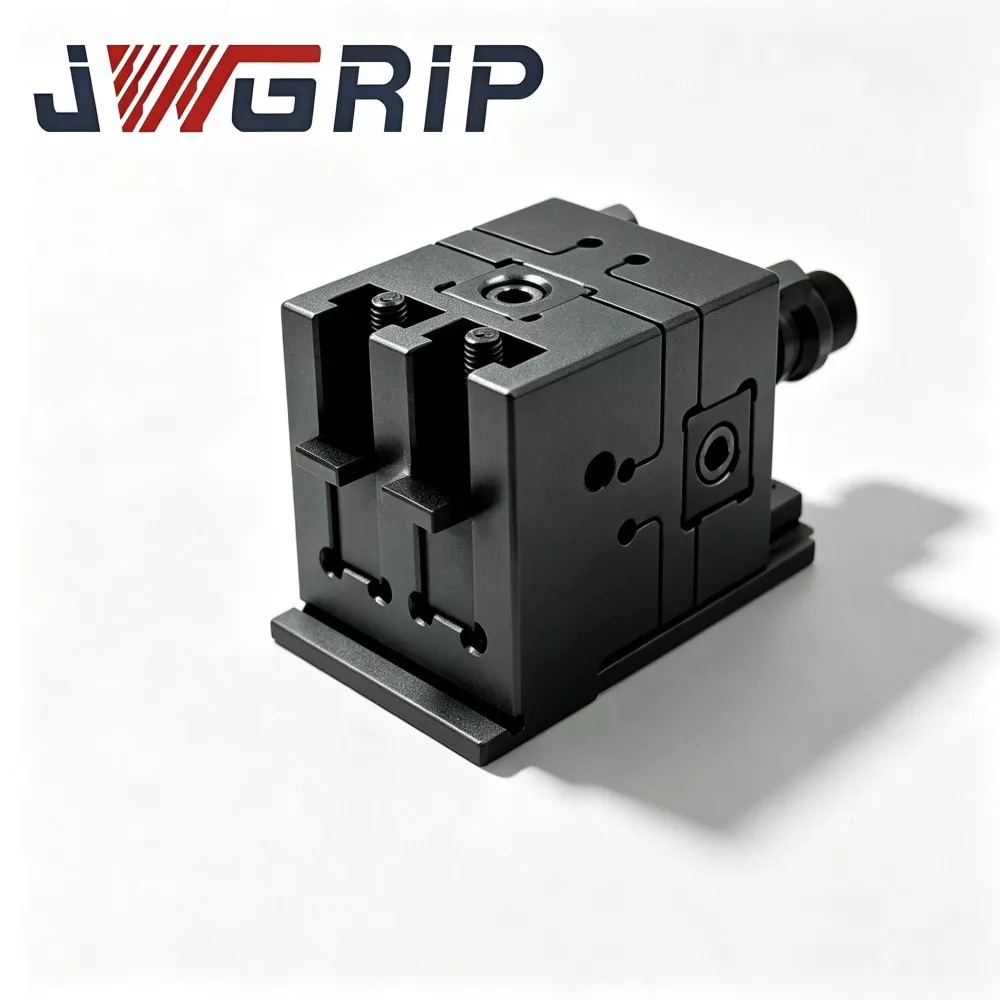
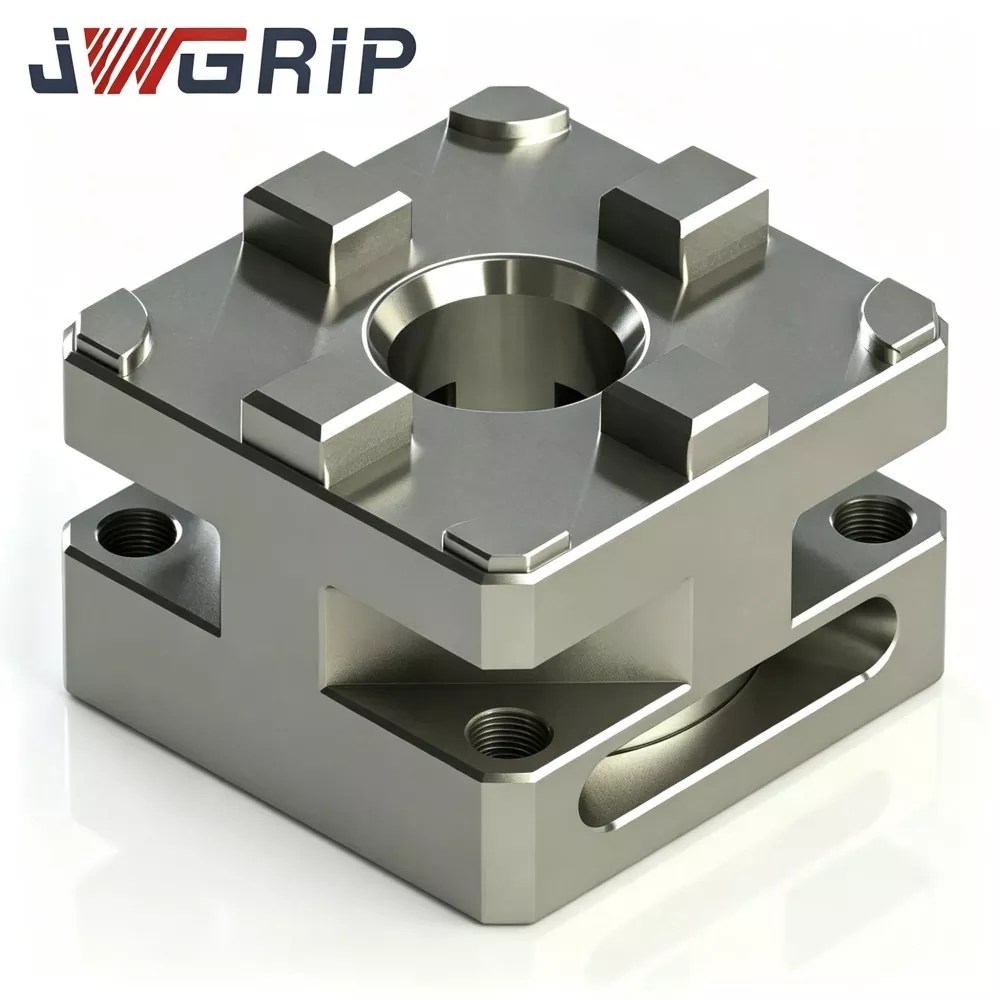
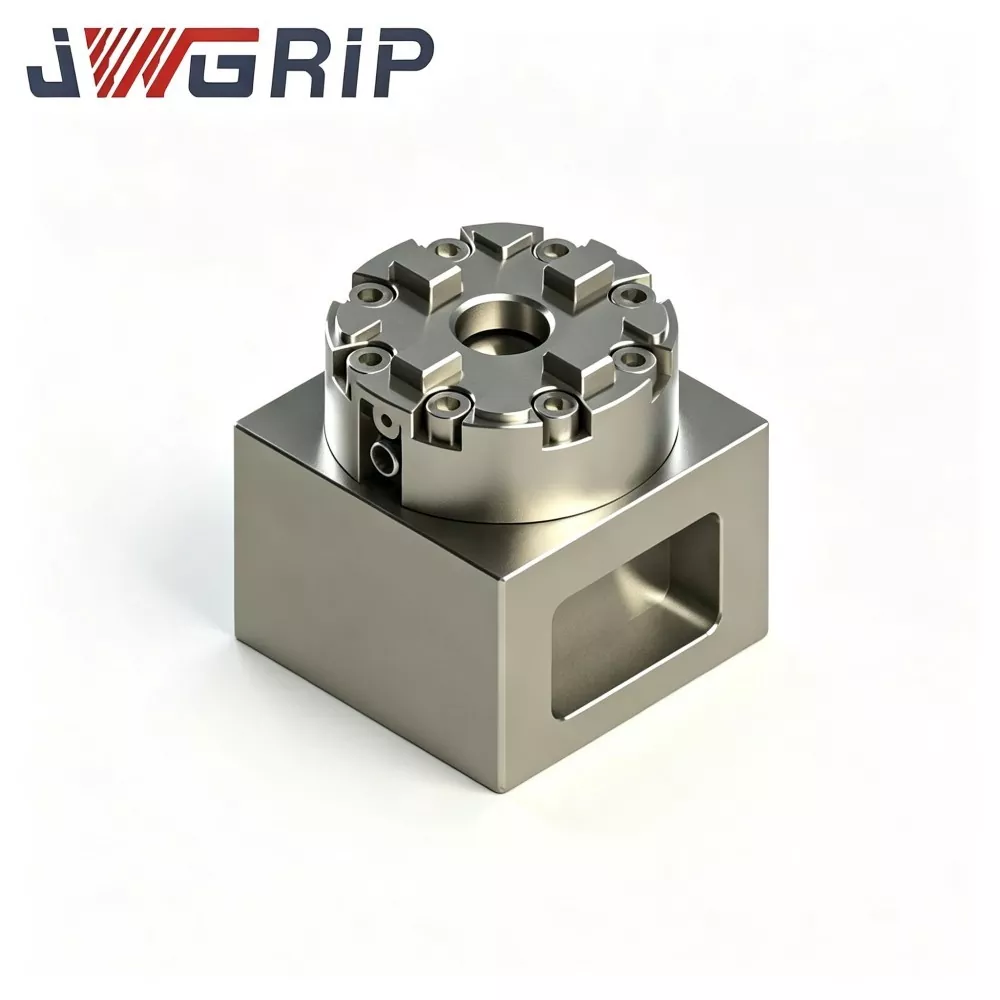
JWGRIP on ammattimainen R-Type D100 Manual EDM Chuckin valmistaja ja toimittaja Kiinassa, ja sen vakiomalleja on täysin varastossa ja joka tukee maailmanlaajuista joukkotilausta projektitarjousten jättämistä ja eräkoehankintoja varten. Se on erittäin tarkka integroitu manuaalinen peruspistekiinnitys, joka on erityisesti suunniteltu upotus-EDM-, meistienvalmistus- ja moniasemaisten elektrodien esiasetuspajoihin. Täysin mekaaninen lukitusrakenne ilman pneumaattista ilmalähderiippuvuutta integroi vakaan manuaalisen kiristyssuorituskyvyn ja erittäin tarkan samankeskisen paikannustoiminnon yhdeksi yksiköksi.
Tämä korkean suorituskyvyn R-Type D100 manuaalinen EDM-istukka on valmistettu karkaistusta ruosteenestoteräksestä, ja siinä on vakaa puristusteho, erinomainen samankeskeisyys ja erinomainen pitkäkestoinen kulumisenestokyky toistuvissa manuaalisissa lukitusjaksoissa. Ytimen kohdistuspinnat käyttävät kertakäyttöistä tarkkuushiontatekniikkaa, ja koko runko läpikäy integroidun kovetuskäsittelyn ruosteen- ja kulutuskestävyyden parantamiseksi, mukautuen täysin kosteaan ja jäähdytysnesteellä täytettyyn ankariin EDM-työpajaympäristöihin. Se eroaa tavanomaisista manuaalisista istukkaista, joissa välys laajenee ja tarkkuuden heikkeneminen on helppoa, ja se välttää täysin komponenttien kulumisesta ja ilmanpaineen vaihtelusta johtuvat paikannuspoikkeamat.
Se lyhentää tehokkaasti leikkaamatonta apukalibrointiaikaa, lyhentää elektrodien vaihtojaksoja ja säilyttää tasaisen paikannustarkkuuden useiden elektrodien käsittelyssä. Laajalti soveltuva uppo-EDM-koneistukseen ja muottien valmistukseen, se tarjoaa joustavia, vakaita ja kustannustehokkaita mekaanisia työstöratkaisuja muottiyrityksille, EDM-työpajoille ja työstökoneiden järjestelmäintegraattoreille maailmanlaajuisesti.
Sovelluksen pullonkaula
Lukuisat meistiä valmistavat EDM-työpajat kohtaavat käytännöllisiä kalustepullonkauloja päivittäisessä tuotannossa:
· Pneumaattiset istukat vaativat täydellisen ilmaputken ja vakaan ilmanlähdeinfrastruktuurin. Keskikokoiset ja pienet käsittelylaitokset joutuvat maksamaan ylimääräisiä työpajan muutoskustannuksia, jos ne ottavat käyttöön pneumaattiset kiinnitysratkaisut.
· Yleiset manuaaliset EDM-istukat kuluttavat pintaa ja lisäävät sisäistä välystä tuhansien puristusjaksojen jälkeen. Vähitellen rappeutunut samankeskisyys aiheuttaa virheitä homeen onteloiden pinnoille. Toistuva mittakellokalibrointi kuluttaa valtavia leikkaamattomia tuotantotunteja.
Tärkein parannus:
1. Ytimen kohdistuspinnat käyttävät yhden asennuksen tarkkuushiontaprosessia. Tärkeimmät liikkuvat komponentit saavat integroidun kovetuskäsittelyn, mikä parantaa ruosteen- ja kulutuskestävyyttä ja mukautuvat kosteaan EDM-työpajaympäristöön, joka on täytetty dielektrisellä jäähdytysnesteellä.
2. Paineilmalähdettä ei tarvita. Käyttäjät suorittavat kiinnityksen ja lukituksen puhtaasti mekaanisen nokkarakenteen avulla. Epävakaan ilmanpaineen aiheuttama tarkkuusvaihtelu eliminoituu täysin.
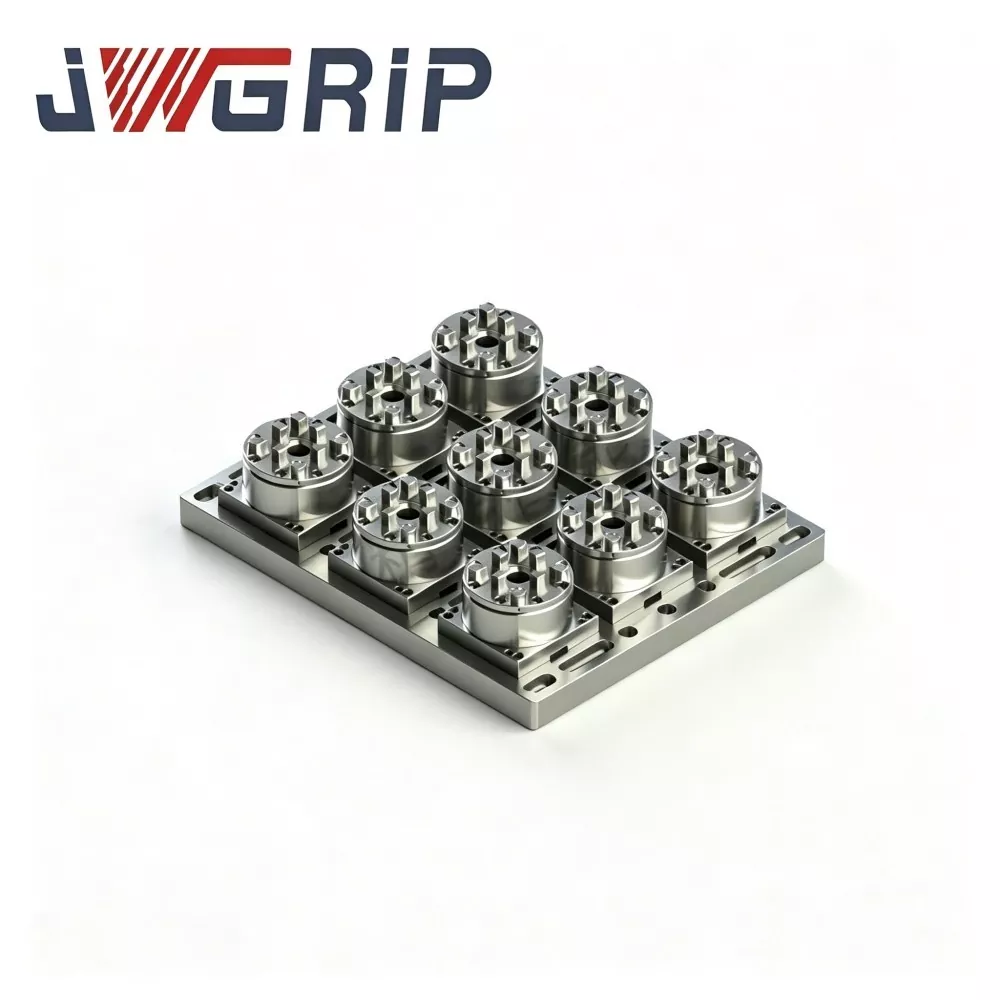
3. Tukee joustavaa usean aseman offline-elektrodien esiasetusta, lyhentää elektrodien vaihtojaksoa ja tuottaa johdonmukaisia paikannustuloksia useiden elektrodien käsittelyyn.
4. Tarjoaa vankan mekaanisen työskentelyratkaisun uppo-EDM:n ja raskaan stanssauksen tuotannon työnkulkuihin.
Toimintalogiikka
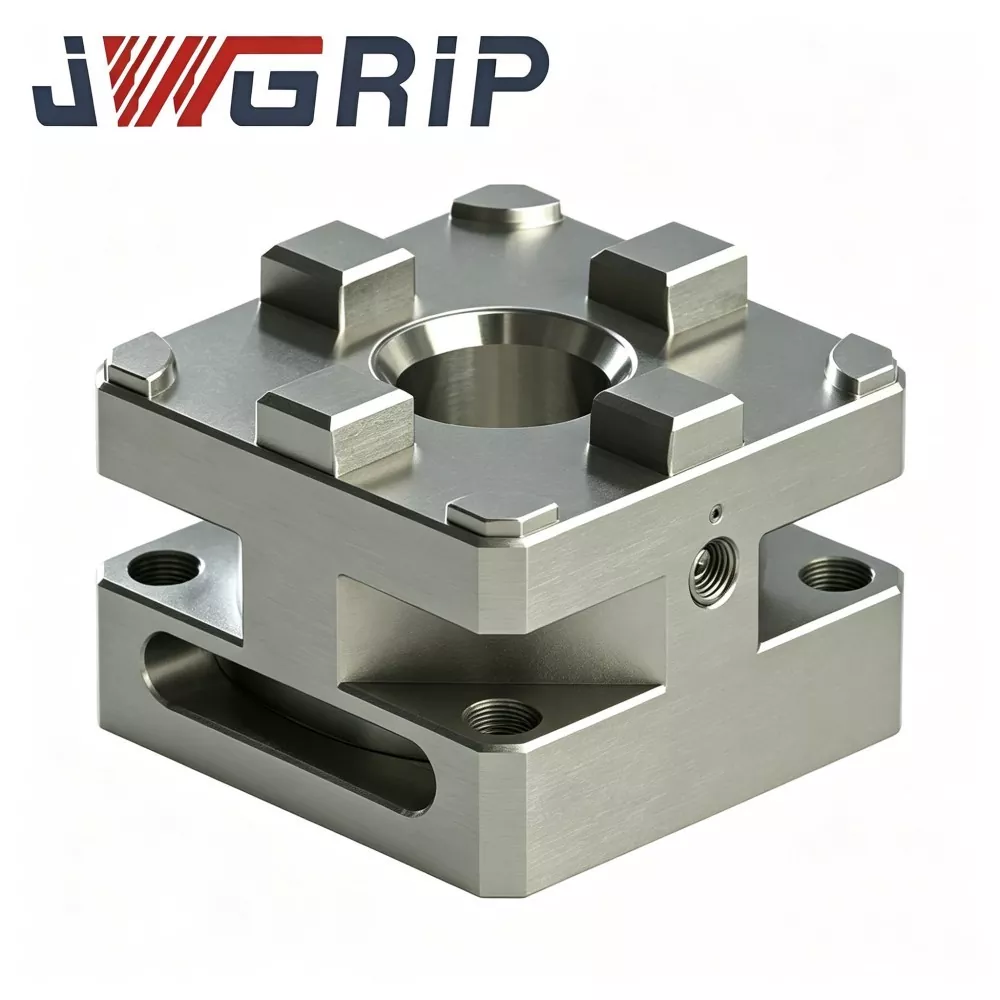
JWGRIP R-Type D100 Manuaalinen EDM-istukka käyttää vahvistettua nelileuaista keskityspuristusarkkitehtuuria laajennetulla D100-ulkohalkaisijan vertailuarvolla:
1. Pohjaasennuspiste täyttää D100-standardin asennusmitat. Se voidaan kiinnittää suoraan EDM-työpöytään tai koota siirtymäsovitinlevyillä.
2. Raskaaseen käyttöön tarkoitettu sisäinen nokkakäyttöinen voimansiirto muuntaa ulkoisen momenttiavaimen manuaalisen vääntömomentin säteittäiseksi keskitysvoimaksi liikkuvia kiristysleukoja varten. Suositellun vääntömomentin alaisena neljä leukaa liikkuvat synkronisesti kohti keskimmäistä kohdistusreikää elektrodin varret, pidikkeet tai suurikokoiset muottien kiinnittämistä varten.
3. Kääntöavaimen kierto vapauttaa nokan esijännitysvoiman. kiristysleuat auki kiinnittimen purkamista ja osien vaihtoa varten.
Tärkeimmät mekaanisen suunnittelun kohokohdat:
· Kaikki sydämen paikannuspistetasot viimeistellään yhden asennuksen monivaiheisella tarkkuushionnalla, mikä pienentää kokoonpanon aiheuttamaa kertynyttä toleranssia.
· Paksutettu istukan rungon seinä sekä sisäiset hajautetut vahvistusrivat jakavat raskaan kuormituksen puristusjännityksen tasaisesti koko kuoren yli välttäen pitkäaikaisen raskaan manuaalisen lukituksen aiheuttaman paikallisen muodonmuutoksen. Vakaa samankeskisyys ja toistuvan paikannussuorituskyky pätevät sekä hanketarjoustuetuissa tuotantolaitoksissa että eräkokeilu-ajo-tilausvalidointipajoissa.
· Leuan kanssa yhteensopivat liikkuvat pinnat on päällystetty kulumista estävällä kerroksella, joka hidastaa hiilen sedimentin aiheuttamaa hankausta kipinäeroosioöljyyn upotetuissa olosuhteissa. Tämä täysin manuaalinen yksikkö ei varaa pneumaattisia liittimiä tai sisäisiä ilmakanavarakenteita.
Tekniset ydinedut
1. Luotettava keskitys- ja toistopaikannuskonsistenssi Avainten paikannustoiminnalliset pinnat käyvät läpi monivaiheisen tarkkuushiontaan. Samakeskeisyys ≤0,004 mm ja toistuva paikannustarkkuus ≤0,003 mm. Paikannuspoikkeamia ei kerry tuhansien raskaan kuormituksen manuaalisten lukitus-lukituksen avausjaksojen jälkeen, mikä täyttää tiukat toleranssivaatimukset suurten monionteloisten muottielektrodien valmistuksessa.
2. Vahvistettu korkeakuormitettu seosteräsistukan runko-runko käyttää korkealuokkaista 42CrMo-seosterästä, jossa on kiinteä karkaisu- ja karkaisulämpökäsittely, pinnan kovuus saavuttaa HRC 54-58. Erinomainen iskunkestävyys, muodonmuutosten esto ja dielektristen öljyjen korroosionkestävyys sopivat raskaaseen elektrodien kiinnitystehtäviin EDM-öljyn kastelemissa olosuhteissa. Laajalti hyväksytty suurten muottien valmistusyritysten keskuudessa vankan kantavuuden vuoksi.
3. Vääntömomenttistandardi manuaalinen kiinnitys ilman ilmalähteestä riippuvaista käyttölukkoa sopivalla momenttiavaimella; suositeltu kiristysmomentti: 6-8 Nm. Vakiomomenttikäyttö eliminoi epävakaan kiristysvoiman, joka johtuu epäjohdonmukaisesta manuaalisesta voimansyötöstä. Ilman paineilmavaatimusta istukka toimii luotettavasti tilapäisissä työpajoissa, saneerausvyöhykkeissä ja siirrettävissä virheenkorjausasemissa. Kerran konepöydällä tehdyn peruspisteen kalibroinnin jälkeen elektrodipidikkeen vaihdon apuaika laskee huomattavasti, mikä lisää EDM-koneen käyttöä raskaiden elektrodien toistuvissa töissä ja usein vaihdettavissa prototyyppimuottitöissä.
4. Laajennettu kiinnitysalue ja laaja mekaaninen yhteensopivuus D100:n ulkomitta ja keskipisteen peruspiste noudattavat alan alan käsikäyttöisten istukan vertailuarvoa. Yhteensopiva useimpien kaupallisesti saatavien D100-sarjan elektrodipidikkeiden, paikannuslavan ja siirtymäsovittimien kanssa. Piirustuspohjaisella rakennemuutoksella voidaan toteuttaa erityinen kokonaiskorkeus, vältettävät leikkaukset ja epästandardi asennusreikien asettelu vastaamaan projekti-tarjousasiakirjoista henkilökohtaisia teknisiä vaatimuksia.
5. Täydellinen teollisen vaatimustenmukaisuuden testausdokumentaatio Jokainen tuotantoerä suorittaa mittatarkastuksen, kovuustestin, raskaan kuormituksen syklisen kulumisen simulaation ja samankeskisyyden stabiilisuustestin. CE- ja ISO9001-tarkastusraporttipaperit voidaan toimittaa yritysasiakkaille, jotka suorittavat muodollisia hanketarjousmenettelyjä.
Arvioinnin tarkistuslista
Suorita seuraavat esiarviointityöt ennen JWGRIP R-Type D100 manuaalisen EDM-istukan ostamista estääksesi paikan päällä leviämisen esteet:
1. Mittaa EDM-koneen työalustan käytettävissä oleva asennusmitta. Vahvista pysty- ja vaakavarausvara; vältä mekaanista häiriötä suurennetun istukan vaipan ja työstökoneen karan tai liikkuvien akseleiden välillä.
2. Valmista kalibroitu momenttiavain manuaalista lukitusta varten. Liiallinen manuaalinen vääntömomentti aiheuttaa pysyvän leuan muodonmuutoksen; riittämätön vääntömomentti aiheuttaa raskaan elektrodin liukastumisvaaran kipinäeroosioleikkauksen aikana.
3. Tarkista olemassa olevien elektrodipidikkeiden mittavertailu. Varmista, noudattavatko nykyiset työkalut D100-alan standardia. Epätyypilliset modifioidut pidikkeet vaativat ylimääräisiä siirtymäsovittimen osia.
4. Säädä EDM-dielektrisen öljyn nestepinnan korkeutta. Pääkiinnitysruuvien asentojen tulee säilyttää oikea etäisyys nestepinnan alapuolella hiilidioksidin kertymisen vähentämiseksi kierteitetyille osille.
5. Yritysprojektien tarjousasiakkaiden tai eräkokeilujen ja -tilausten johtajien on lähetettävä etukäteen täydelliset paikan päällä olevat ympäristöparametrit ja suorituskykyvaatimukset, jotta tuotemääritykset täsmäävät tarkasti.
Huolto-ohjeet
Kun käytät R-Type D100 manuaalista EDM-istukkaa, kiinnitä huomiota väärinkäytön vaaroihin ja rutiinihuoltoehdotuksiin:
1. Noudata tarkasti suositeltua kiristysmomenttialuetta 6–8 Nm. Ylimomenttiavaimen voima laukaisee pysyvän leuan rakenteellisen muodonmuutoksen; riittämätön vääntömomentti luo piilotetun liukastumisriskin raskaille elektrodeille kipinäeroosiokäsittelyn aikana.
2. Estä hiilisedimentin kerääntyminen leuan ohjausuriin. Hiilihiukkasten epäpuhtaudet hankaavat liikkuvia yhteenliittyviä pintoja ja johtavat paikannustarkkuuden heikkenemiseen. Aseta kiinteä määräaikaispuhdistuksen työnkulku paikan päällä toimiville käyttäjille.
3. Suojaa keskipaikannusreiät ja kiristysleuan työpinnat voimakkaalta mekaaniselta törmäykseltä. Kova isku heikentää peruspisteen tarkkuutta ja heikentää suoraan samankeskisyyden suorituskykyä.
4. Tarkista asennusruuvin reiän kierteiden kunto säännöllisesti, poista ruoste ja öljysakka. käytä pienimääräistä ruosteenestorasvaa pitkäaikaista ei-käyttöistä varastointia varten.
5. Yhdistä projektitarjousasiakkaille käyttötyökalujen määritysmääritykset kullekin haarakorjaamolle alkuvaiheen teknisen viestinnän aikana.
6. Eräkokeilu-ajo-tilausasiakkaille arkistoi täydelliset testiajotietueet myöhempää massahankinta-arviointia varten.
Miksi rakentaa pitkäaikaista yhteistyötä JWGRIPin kanssa
1. Aito tehtaan suora lähde JWGRIP on itse omistama kalustevalmistaja, eikä pelkkä kaupankäynnin välittäjä. R-Type D100 Manual EDM Chuckin koko tuotantotyönkulku valmistuu talon sisällä. Konesuunnittelutiimillä on yli 11 vuoden työtilaratkaisujen T&K-kokemus ja hän ymmärtää syvästi suurikokoisten muottien valmistuksen EDM-työpajojen erilaisia todellisia kipupisteitä.
2. Rukava tekninen muutos ja projektitukikompetenssi Piirustuspohjainen rakennemuutos tukee kokonaiskorkeuden säätöä, erityistä vältettävän raon avaamista ja epätyypillistä asennusreikien asettelua. Hyväksyttäviä liiketoimintamuotoja ovat pienten erien koeostot, monimutkaisen rakenteen tekninen tarkistus, muodollinen projekti-tarjoustuki ja eräkokeilu-ajo-tilausyhteistyö.
3. Läpinäkyvä projektilähtöinen tarjousmekanismi Selkeä kaupallinen tarjous tehdään tuotekokoonpanon, muutosten monimutkaisuuden ja erilaisten yhteistyömallien perusteella. Piilotettuja lisäkustannuksia ei synny koko projektin toteutusjakson aikana.
4. Täydellinen laatutakuun kehys Jokaisella manuaalisella EDM-istukkalla on yksilöllinen jäljitettävyyden sarjanumero. Kahden vuoden takuu kattaa valmistuksesta johtuvat viat nimellisvääntömomentin ja oikean asennuksen skenaarioissa. Puristusleuat ja muut kuluvat komponentit ovat kuluvia osia, jotka eivät kuulu takuun piiriin. Tekninen tukitiimi toimittaa asennusohjeita ja ehdotuksia yleisten vikojen vianetsintään.
5. Hallittava ja ennakoitava toimitusaikataulu Vakiovarusteiset tuotteet noudattavat vakaata kiinteää tuotantorytmiä. Suuren erän projekti-tarjoustoimituksissa tai eräkoe-ajo-tilausnäytetoimituksissa annamme säännöllisin väliajoin palautetta tuotannon edistymisestä ja takaamme tasaisen tavarantoimitusten rytmin.
FAQ
Q1: Oletko R-Type D100 Manual EDM -istukan valmistaja tai kauppatoimittaja?
A1: JWGRIP on aito kalustevalmistaja, joka sijaitsee Kiinassa. Kaikki tuotantoprosessit suoritetaan talon sisällä. Tarjoamme piirustuslähtöistä teknistä muutostukea, projekti-tarjous-lähetys-asiakirjojen täsmäytyspalvelua ja eräkokeilu-ajo-tilausyhteistyötä yksinkertaisen välittäjäkaupan sijaan.
Kysymys 2: Voiko tämä suurikokoinen käsikäyttöinen istukka ylläpitää vakaata suorituskykyä pitkäaikaisessa EDM-dielektrisessä öljy-upotuksessa?
A2: Vakioversion liikkuvat-sovittavat pinnat saavat kulumista estävän pintakäsittelyn, joka on mukautettu EDM-öljykylpyympäristöön. Suorita tiukasti säännöllinen hiilisedimentin puhdistushuolto yksikön yleisen käyttöiän pidentämiseksi.
Kysymys 3: Mitä ovat vakiospesifisen R-Type D100 manuaalisen EDM-istukan samankeskisyys ja toistopaikannustarkkuus?
A3: Vakiotuotteen samankeskisyys ≤0,004 mm, toistuvan paikannustarkkuus ≤0,003 mm. Tarkempia vaihtoehtoja voidaan toteuttaa piirustusohjatuilla teknisillä muutoksilla.
Q4: Mitkä vaurioolosuhteet jäävät takuun ulkopuolelle?
A4: Kahden vuoden takuu koskee valmistuksesta johtuvia vikoja nimellismomentilla ja oikeissa asennusolosuhteissa. Ylivääntömomentin käytön, kovan mekaanisen törmäyksen, hankaavien hiukkasten kulumisen ja virheellisen manuaalisen huollon aiheuttamia vaurioita ei kateta. Kiristysleuat kuuluvat kuluviin kuluviin osiin.
Q5: Voinko saada viralliset kaupalliset tarjousasiakirjat hanketarjouksen jättämistä varten?
A5: Kyllä. Ota yhteyttä JWGRIP-myyntiosastoon. Laadimme muodolliset kaupalliset tarjousasiakirjat tuotekokoonpanon, tilauskaavan ja konkreettisen liiketoiminnan perusteella, mukaan lukien projekti-tarjous-lähetys tai eräkokeilu-ajo-tilausprojekti.
Aiheeseen liittyvä luokka
Lähetä kysely
Yhteystiedot
-
Osoite
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdongin maakunta, Kiina
-
Puh
-
Sähköposti
Tervetuloa lähettämään kyselyn JWGRIP:lle. Ammattitaitoinen tekninen ja myyntitiimimme tarjoaa ilmaisen kalustevalinnan, räätälöidyn ratkaisun suunnittelun ja tarkan tarjouksen.

Uutissuositukset