Suomi
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






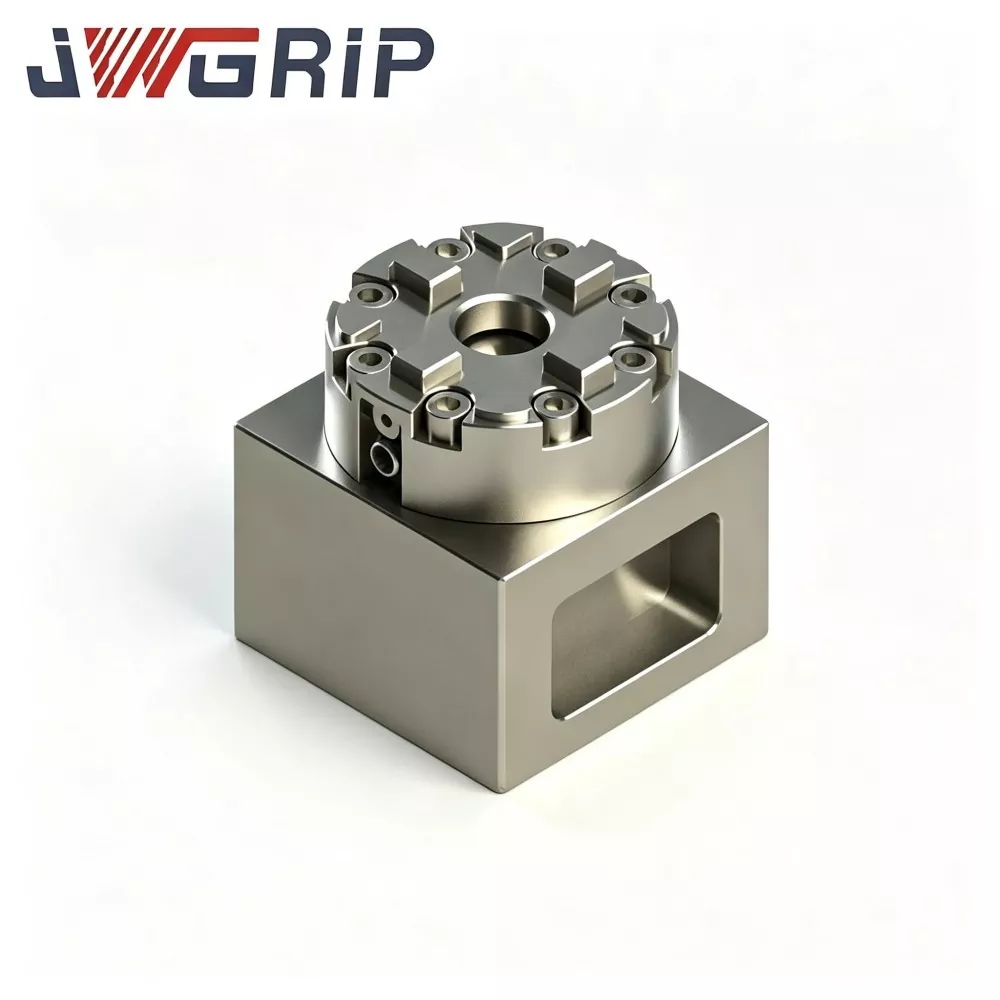
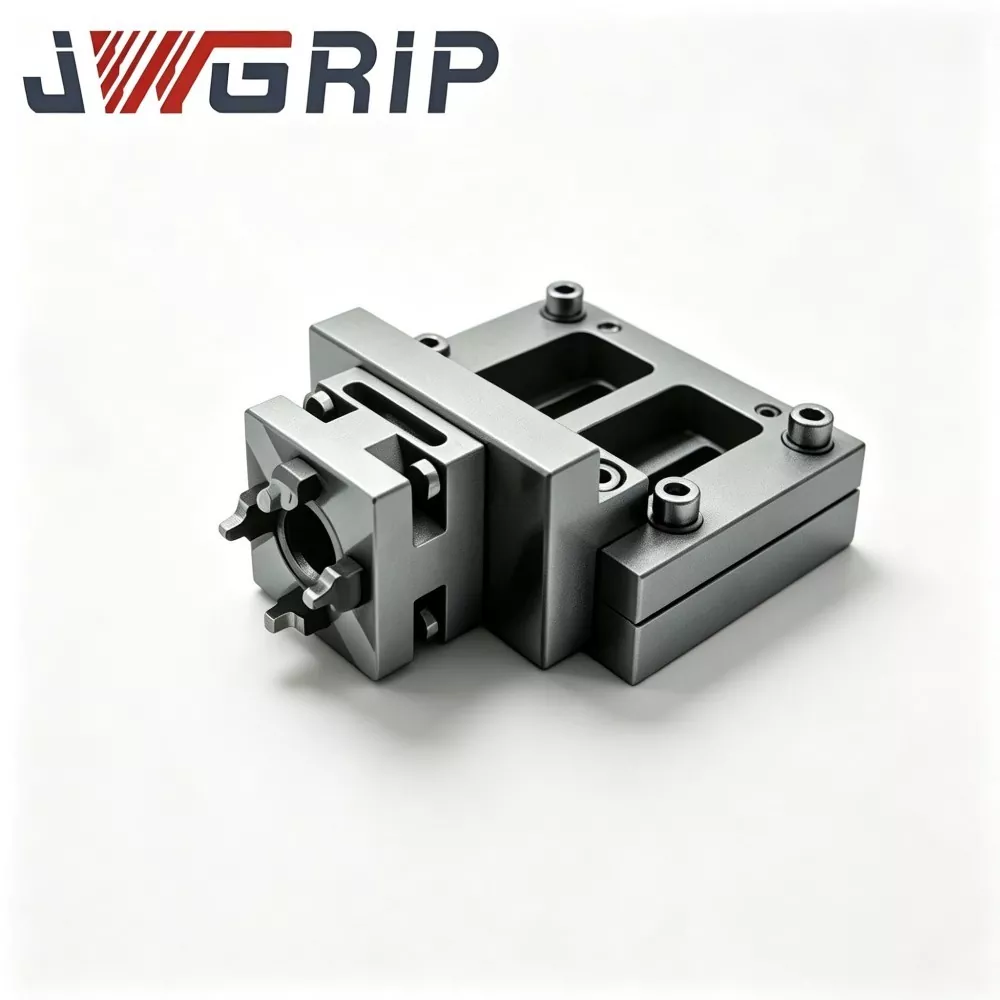
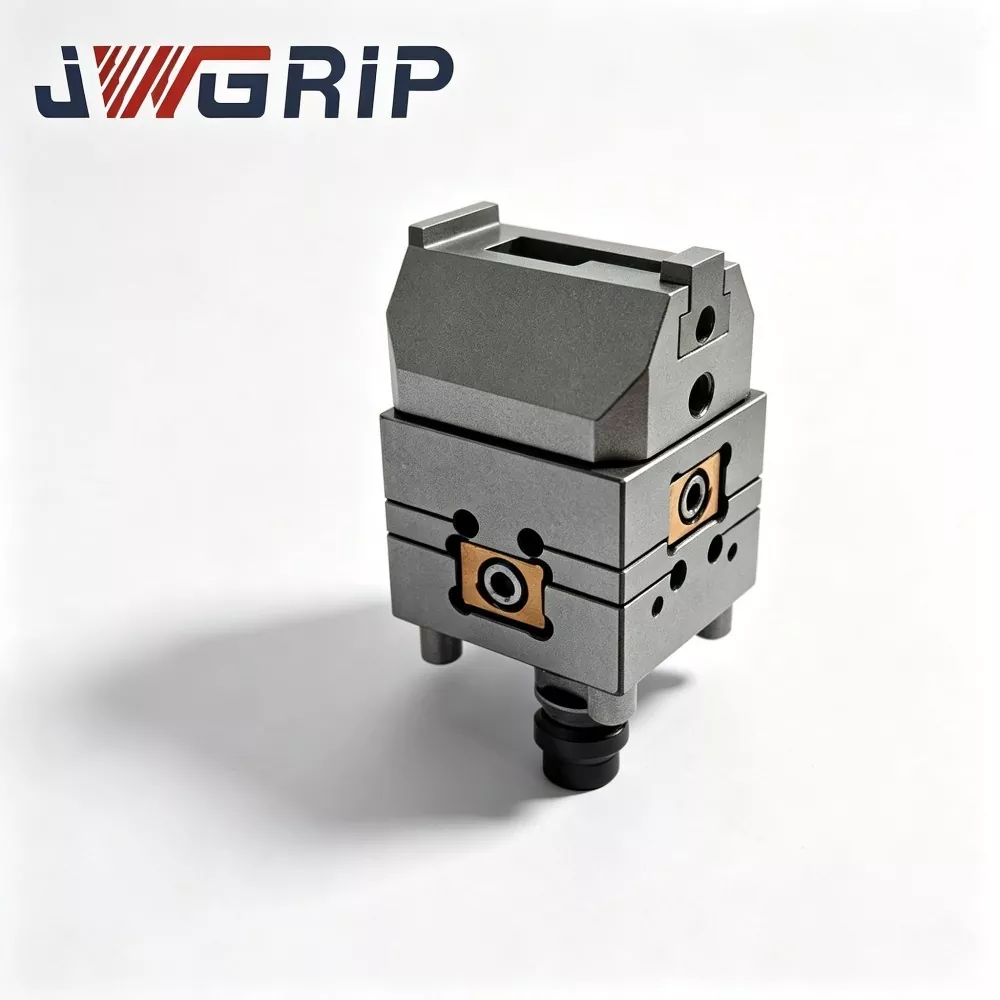
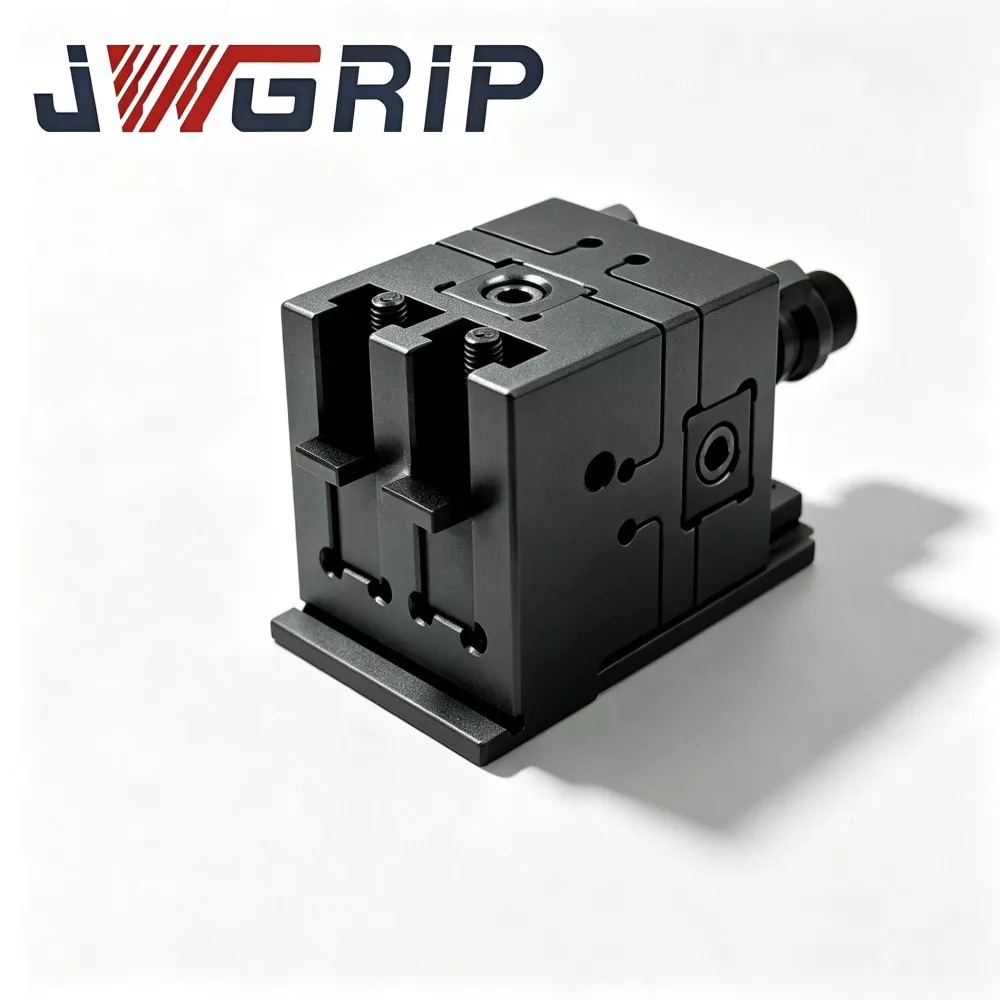
R-Type D75 MacroStd CNC Manuaalinen EDM-istukka
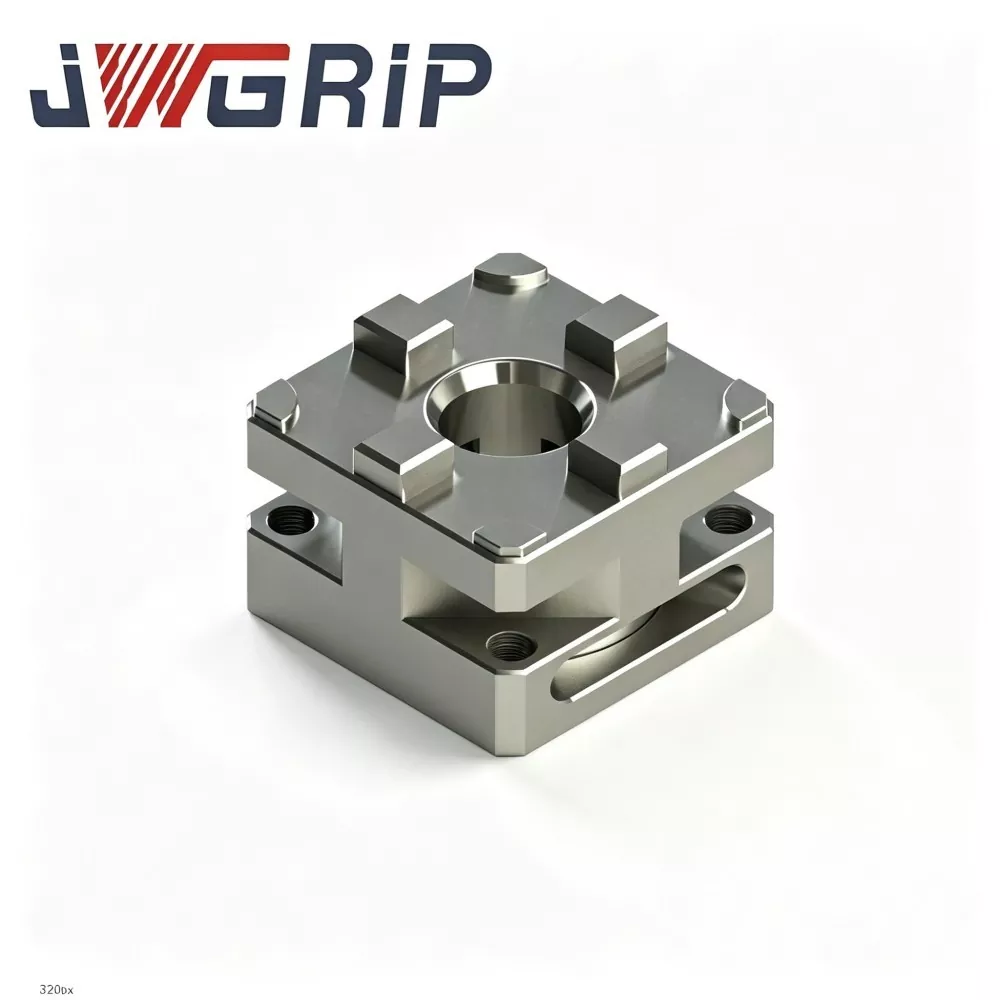
JWGRIP on räätälöidyn R-Type D75 MacroStd CNC manuaalisen EDM-istukan ammattimainen valmistaja ja toimittaja Kiinassa, joka tarjoaa suoraan tehdastoimituksia tukemaan maailmanlaajuisia volyymitarjousprojekteja ja spot-lähetysliiketoimintaa. Se on erittäin tarkka integroitu manuaalinen kiinnitysteline, joka täyttää MacroStd-mittastandardit, ja se on erityisesti suunniteltu uppo-EDM-, lankaleikattua EDM- ja ammattimaisia muottielektrodien valmistuspajoja varten. Integroimalla korroosionestokarkaistun teräsrakenteen ja yhtenäisen tarkan paikannusvertailun yhdeksi kompaktiksi yksiköksi, se eliminoi perinteisten kiinnitystyökalujen ikävän toistuvan mittakellon kalibroinnin ja kumulatiiviset asemointivirheet.
Tämä korkean suorituskyvyn R-Type D75 MacroStd CNC manuaalinen EDM-istukka käyttää täysin karkaistua korroosionestoteräsmateriaalia, jolla on vakaa mekaaninen puristusvoima, erittäin pieni samankeskisyyspoikkeama ja erinomainen pitkäaikainen kulutuskestävyys toistuvissa manuaalisissa lukitusjaksoissa. Kaikki tärkeimmät kiinnitysvertailupinnat on käsitelty erittäin tarkalla työstötekniikalla tasaisen paikannustarkkuuden varmistamiseksi pitkäaikaisissa syklisissä kiinnitysoperaatioissa.
Se eroaa tavallisista manuaalisista istukkaista, joissa on helppo tarkkuusvaimennus, ja se välttää tehokkaasti elektrodien siirtymän ja muottipesän tekstuurin epätasaisuudet, jotka johtuvat tarkkuuden siirtymisestä. Se lyhentää huomattavasti ei-käsittelyyn liittyvää apukalibrointiaikaa, optimoi elektrodien vaihtotehokkuuden ja vakauttaa muottipajojen yleistä tuotantorytmiä. Luotettavan ja toistettavan kiinnityssuorituskyvyn ansiosta se soveltuu laajasti pienten ja keskisuurten erän muottien käsittelyyn tarjoamalla vakaat ja korkean tarkkuuden manuaaliset kiinnitysratkaisut maailmanlaajuisille muottivalmistajille, EDM-alihankkijoille ja työstökoneiden järjestelmäintegraattoreille.
Kipukohtiin puuttuminen
Perinteinen ruuvityyppinen manuaalinen kiinnitys aiheuttaa useita päänsärkyä muottielektrodipajoille:
· Yksinkertaiset ruuvipohjaiset kiinnitysratkaisut pakottavat käyttäjät käyttämään paljon aikaa ruuvin vääntömomentin säätämiseen ja peruspisteen korjaamiseen aina, kun elektrodeja vaihdetaan.
· Manuaalinen käyttö riippuu suuresti käyttäjän taidoista. Epätasainen kiristysmomentti voi laukaista elektrodien luisumisen, samankeskisyyden ajautumisen ja epävakaan toistotarkkuuden, erityisesti erityyppisissä pienierissä elektroditilauksissa.
· Markkinoilla olevat yleiset edulliset manuaaliset istukat eivät kestä vakaata samankeskisyyttä pitkän syklisen kiinnityksen jälkeen. Pieni elektrodipoikkeama johtaa epätasaiseen muottipesän rakenteeseen ja valmiiden osien hylkyihin.
JWGRIP optimoi R-Type D75 MacroStd manuaalisen istukan yllä mainittuja kipukohtia vastaan:
1. Otetaan käyttöön tiukka MacroStd-standardin mukainen paikannusdatum-rakenne. Kerran peruspisteen kalibroinnin jälkeen EDM-koneen alustalla elektrodipidikkeen lukitus ja vapautus voidaan viimeistellä manuaalisella momenttiavaimella ilman toistuvaa mittakellon uudelleensäätöä.
2. Koneiden välinen peruspisteen siirto toteutetaan elektrodeille ja muottilevyille, mikä vähentää tehokkaasti EDM-laitteiden ei-prosessointia.
3. Täyskarkaistu korroosionestoteräsrunko ja erittäin tarkasti koneistetut kiinnitysvertailupinnat eliminoivat toistuvista manuaalisista asetuksista aiheutuvat kumulatiiviset paikannusvirheet. Vakaa toistettava puristustarkkuus on taattu pitkän aikavälin pienten ja keskisuurten eräiden muottien käsittelyssä.
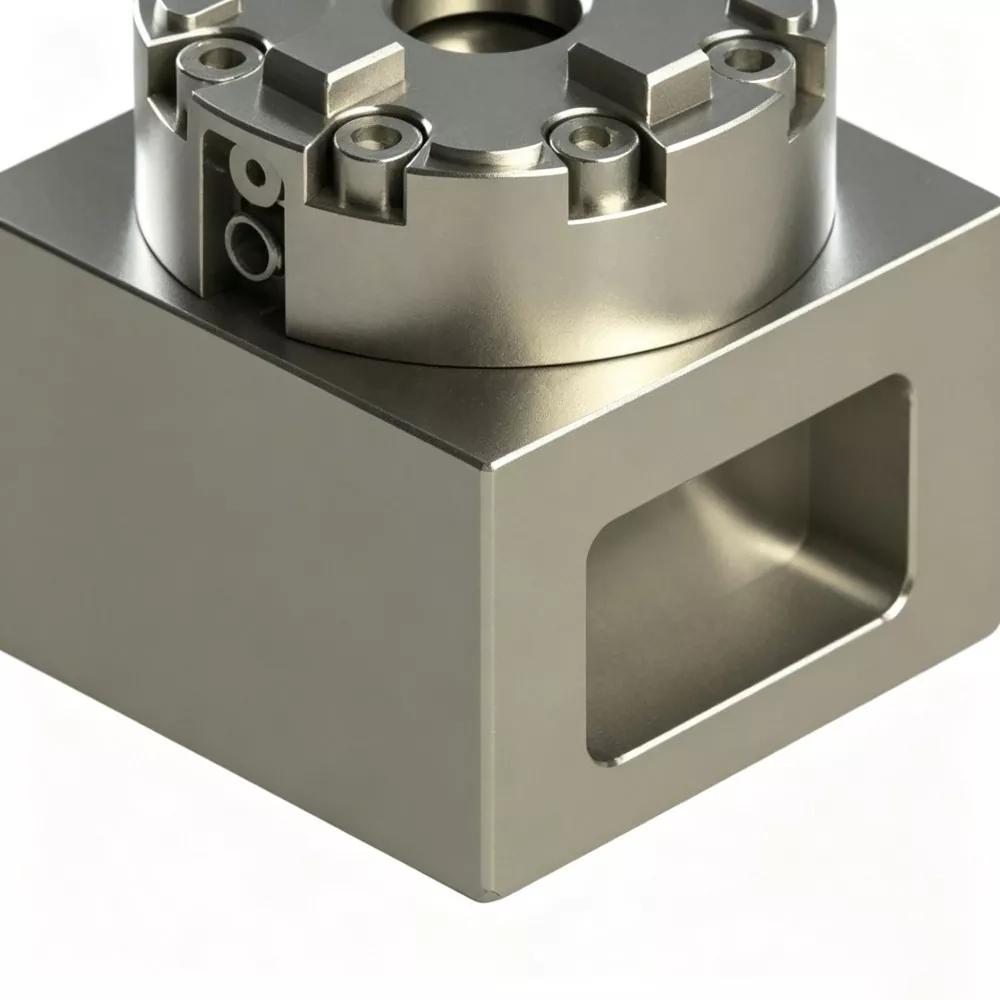
Toimiva logiikka
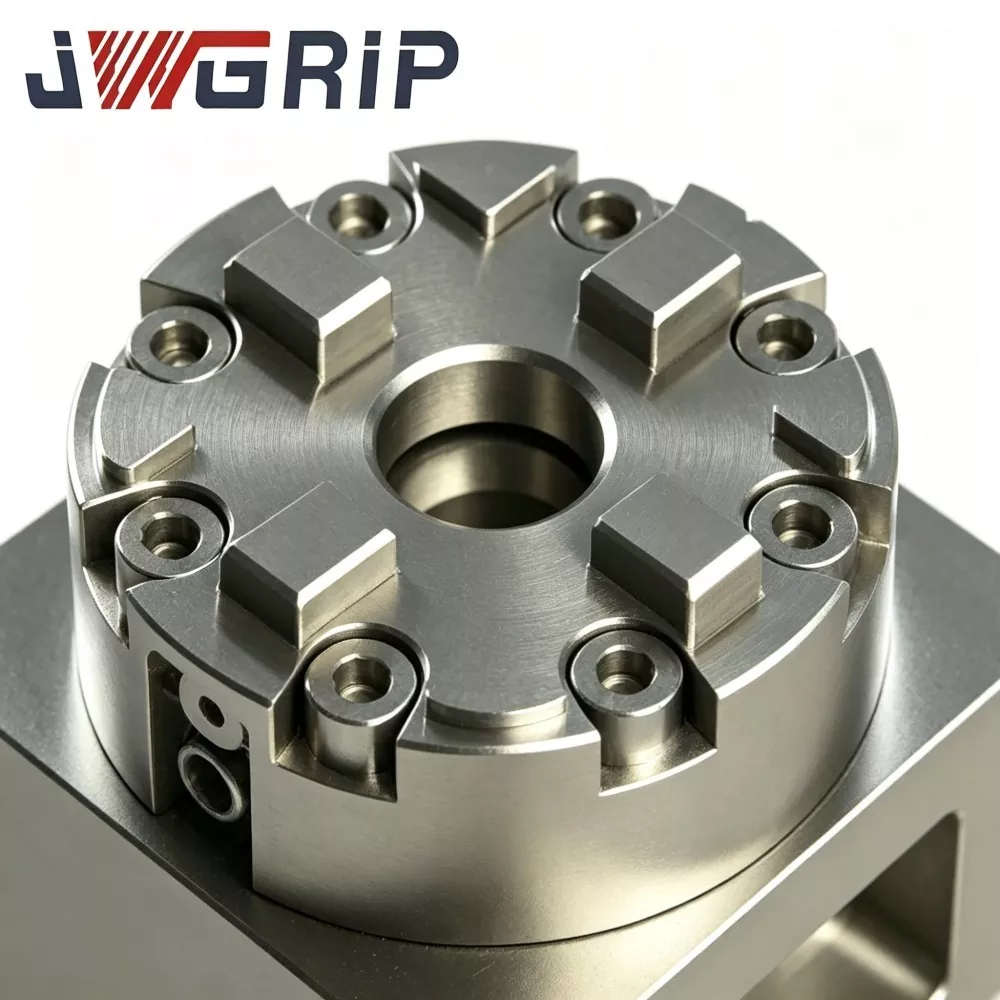
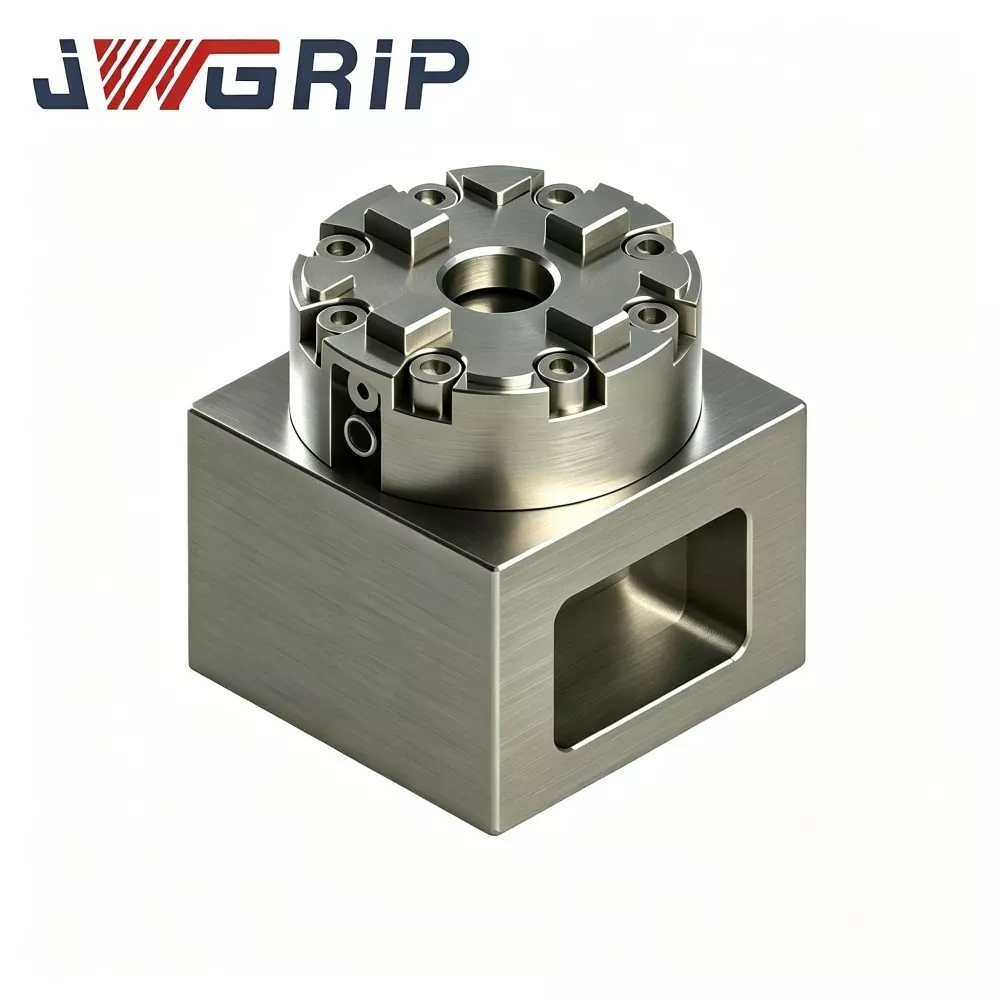
JWGRIP R-Type D75 MacroStd CNC Manuaalinen EDM-istukka käyttää monileuaista keskityspuristusarkkitehtuuria, joka täyttää MacroStd-vaatimukset:
1. Pohjaasennuksen perusarvo noudattaa tiukasti D75-ulkomitan vertailuarvoa; se voidaan kiinnittää suoraan EDM-työpöytään tai yhdistää siirtymäsovitinlevyihin.
2. Liikkuvat kiristysleuat toimivat sisäisellä kiila-nokka-mekaanisella voimansiirtosarjalla. Käyttäjät käyttävät standardoitua vääntömomenttia ulkoisen manuaalisen momenttiavaimen avulla. Kiilanokkakomponentit työntävät leuat säteittäisesti kohti keskimmäistä kohdistusreikää elektrodin varren tai MacroStd-standardin pitimen keskittämistä varten.
3. Kiinnitysavaimen kierto vapauttaa kiila-nokan esikuormituksen; kiristysleuat avautuvat, jotta kiinnikkeet tai elektrodit voidaan purkaa.
Rakennesuunnittelun tärkeimmät kohokohdat:
· Kaikki sydämen paikannusvertailutasot on viimeistelty yksipuristimella monivaiheisella tarkkuushionnalla, mikä pienentää kokoonpanon aiheuttamaa kertynyttä toleranssia.
· Vahvistetut sisäkuoren rivat jakavat manuaalisen vääntömomentin luoman puristusjännityksen tasaisesti istukan kuoren poikki, välttäen jännityksen keskittymisen osittaisissa leuan kiinnitysasennoissa ja parantaen muodonmuutosten estokykyä pitkäaikaisen syklisen manuaalisen lukituksen aikana. Suunnittelu säilyttää vakaan samankeskisyyden ja toistuvan paikannussuorituskyvyn sekä volyymitarjoustuotantolaitoksissa että pistetoimituksissa loppukäyttäjien muottipajoissa.
· Leuan liikkuvat kosketuspinnat saavat erityisen kulumista estävän pintakäsittelyn, joka hidastaa kipinäeroosioöljykylpytyöympäristön hiilisedimentin aiheuttamaa hankausta.
Ydintekninen suorituskyky
1. Luotettava keskitys- ja toistuva paikannusominaisuus. Toiminnalliset avainten paikannuspinnat hiotaan toistuvasti. Samakeskeisyys ≤0,004 mm ja toistuva paikannustarkkuus ≤0,003 mm. Paikannuspoikkeamaa ei kerry edes tuhansia kertoja käsin suoritettujen lukitus-lukituksen avausjaksojen jälkeen, mikä täyttää monionteloisten muottielektrodien valmistuksen tiukat toleranssivaatimukset.
2. Erittäin luja, kulutusta kestävä seosteräs Päärunko Päärunko käyttää ensiluokkaista 41Cr4-seosterästä, jossa on kiinteä karkaisu- ja karkaisulämpökäsittely, pinnan kovuus saavuttaa HRC 53–57. Se tarjoaa erinomaisen iskunkestävyyden, muodonmuutoskestävyyden ja dielektrisen öljyn korroosionkestävyyden, mukautuen pitkäaikaiseen sykliseen manuaaliseen kiinnitykseen EDM-öljyllä upotetuissa olosuhteissa. Hyväksytty kustannustietoisten huippuluokan muottiyritysten keskuudessa.
3. Vääntömomenttiohjattu vakaa manuaalinen kiinnityskokemus Käyttäjän lukitus tavallisella momenttiavaimella, suositeltu kiristysmomentti: 5–7 Nm. Vakiomomenttikäyttö estää vaihtelevan kiristysvoiman, joka johtuu epäyhtenäisestä käsin kohdistetusta voimasta. Kerran konepöydän peruspisteen kalibroinnin jälkeen uudelleenraivauksen työmäärä elektrodien vaihdon aikana laskee jyrkästi. EDM-koneen tehokas käyttöaste kasvaa usein vaihtelevissa pienierissä muottitilauksissa ja toistuvissa elektrodien käsittelytehtävissä.
4. MacroStd-yhteensopiva laaja yhteensopivuus D75:n ulkomitat ja sisäiset paikannusmitat noudattavat täysin MacroStd-teollista vertailuarvoa. Yhteensopiva useimpien yleisimpien MacroStd-sarjan elektrodipidikkeiden, paikannuslava- ja kiinnityssovittimien kanssa maailmanlaajuisilla työkalumarkkinoilla. Piirustuspohjainen rakennemuutos on saatavilla erityiskorkeustarpeisiin, varattuihin välttelyaukoihin ja epätyypillisiin kiinnitysreikien asetteluihin, jotta voidaan täyttää räätälöidyt tekniset vaatimukset volyymitarjousprojekteista.
5. Valtuutettu teollisuusvaatimustenmukaisuus ja erätarkastus Jokainen tuotantoerä suorittaa mittatarkastuksen, kovuustestin, syklisen kulumisen simuloinnin ja samankeskisyys-stabiilisuustestin. CE- ja ISO9001-tarkastusraporttiasiakirjat voidaan toimittaa yritysasiakkaille, jotka suorittavat muodollisia volyymitarjousmenettelyjä.
Arvioinnin tarkistuslista
1. Mittaa EDM-koneen työtason käytettävissä olevat asennusmitat. Vahvista pysty- ja vaakavarausvara; estää mekaaniset häiriöt istukan vaipan ja työstökoneen karan tai liikkuvien akseleiden välillä.
2. Valmista vastaava vakiomomenttiavain manuaalista lukitusta varten. Liiallinen vääntömomentti johtaa pysyvään leuan muodonmuutokseen; riittämätön vääntömomentti aiheuttaa elektrodien liukastumisvaaran kipinäeroosioleikkauksen aikana.
3. Tarkista olemassa olevien elektrodipidikkeiden mittastandardit. Tarkista, noudattavatko nykyiset työkalut MacroStd-vertailuarvoa. Epätyypilliset modifioidut pidikkeet vaativat ylimääräisiä siirtymäsovitinkomponentteja.
4. Pidä riittävä etäisyys pääkiinnitysruuvien asentojen ja dielektrisen öljyn nestepinnan välillä vähentääksesi sedimentin kerääntymistä kierteitetyille osiin.
5. Yritysasiakkaille tai spot-lähetysten jälleenmyyjille on lähetettävä etukäteen täydelliset paikan päällä olevat ympäristöparametrit ja suorituskykyvaatimukset, jotta tuote-määritykset täsmäävät tarkasti.
Huoltopisteet
Kun käytät JWGRIP R-Type D75 MacroStd CNC manuaalista EDM-istukkaa, kiinnitä huomiota seuraaviin väärinkäytön vaaroihin ja rutiinihuollon ohjeisiin:
1. Noudata tiukasti suositeltua 5–7 Nm:n kiristysmomenttialuetta. Liiallinen jakoavaimen voima aiheuttaa pysyvän leuan muodonmuutoksen. Riittämätön vääntömomentti aiheuttaa elektrodien liukastumisvaaran kipinäeroosiokäsittelyssä.
2. Vältä hiilen kertymistä leuan ohjausuriin. Hiilihiukkaset hankaavat liikkuvia liitospintoja ja heikentävät paikannustarkkuutta. Luo kiinteä määräaikaispuhdistuksen työnkulku paikan päällä toimiville käyttäjille.
3. Suojaa keskipaikannusreiät ja kiristysleuan työpinnat voimakkaalta mekaaniselta törmäykseltä. Kova isku vahingoittaa peruspisteen tarkkuutta ja heikentää suoraan samankeskisyyden suorituskykyä.
4. Tarkista säännöllisesti asennusruuvin reiän kierteen tila. kirkasta ruostetta ja öljysedimenttiä. Levitä pieni määrä ruosteenestorasvaa pitkäaikaista ei-toimivaa varastointia varten.
5. Yhdistä tarjousprojektien volyymitarjousasiakkaille eri haarakorjaamojen paikan päällä olevat käyttötyökalujen määritysvaatimukset alkuvaiheen teknisen viestinnän aikana.
6. Spottilähetysten jälleenmyyjien on otettava käyttöön säännöllinen keskinäinen inventointi kahdenvälisten varastomäärätietojen synkronoimiseksi.
FAQ
Q1: Oletko valmistaja tai kauppatoimittaja R-Type D75 MacroStd CNC manuaaliselle EDM-istukkalle?
A1: JWGRIP on aito kalustevalmistaja, joka sijaitsee Kiinassa. Kaikki tuotantoprosessit suoritetaan talon sisällä. Tarjoamme piirustuslähtöistä muutostukea, tarjouskilpailujen tarjousasiakirjojen täsmäytyspalvelua ja spot-lähetysyhteistyötä sen sijaan, että toimisimme yksinkertaisena välittäjänä.
Kysymys 2: Pystyykö tämä manuaalinen istukka säilyttämään vakaan suorituskyvyn pitkäaikaisessa EDM-dielektrisessä öljy-upotusjärjestelmässä?
A2: Vakioversion liikkuvat-sovittavat pinnat saavat kulumista estävän pintakäsittelyn, joka on mukautettu EDM-öljykylpyympäristöön. Suorita tiukasti määräajoin hiilisedimentin puhdistushuolto pidentääksesi yleistä käyttöikää.
Kysymys 3: Mitä ovat vakiospesifisen R-Type D75 MacroStd CNC manuaalisen EDM-istukan samankeskisyys ja toistopaikannustarkkuus?
A3: Vakiotuotteen samankeskisyys ≤0,004 mm, toistuvan paikannustarkkuus ≤0,003 mm. Tarkempia vaihtoehtoja voidaan toteuttaa piirustusohjatulla teknisellä modifikaatiolla.
Q4: Mitkä vahingot eivät kuulu takuun piiriin?
A4: Kahden vuoden takuu kattaa valmistuksesta johtuvat viat nimellisvääntömomentilla ja oikeissa asennusolosuhteissa. Ylivääntömomentin käytön, kovan mekaanisen törmäyksen, hankaavien hiukkasten kulumisen ja virheellisen manuaalisen huollon aiheuttamia vaurioita ei korvata. Kiristysleuat kuuluvat kuluviin kuluviin osiin.
Q5: Voinko saada viralliset kaupalliset tarjousasiakirjat tarjouskäyttöä varten?
A5: Kyllä. Ota yhteyttä JWGRIP-myyntiosastoon. Laadimme muodolliset kaupalliset tarjousasiakirjat tuotekokoonpanon, tilauskaavan ja liiketoimintakohtaisen toimintatavan perusteella, mukaan lukien volyymitarjouskilpailu-projekti tai spot-lähetysyhteistyö.
Aiheeseen liittyvä luokka
Lähetä kysely
Yhteystiedot
-
Osoite
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdongin maakunta, Kiina
-
Puh
-
Sähköposti
Tervetuloa lähettämään kyselyn JWGRIP:lle. Ammattitaitoinen tekninen ja myyntitiimimme tarjoaa ilmaisen kalustevalinnan, räätälöidyn ratkaisun suunnittelun ja tarkan tarjouksen.

Uutissuositukset