Suomi
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







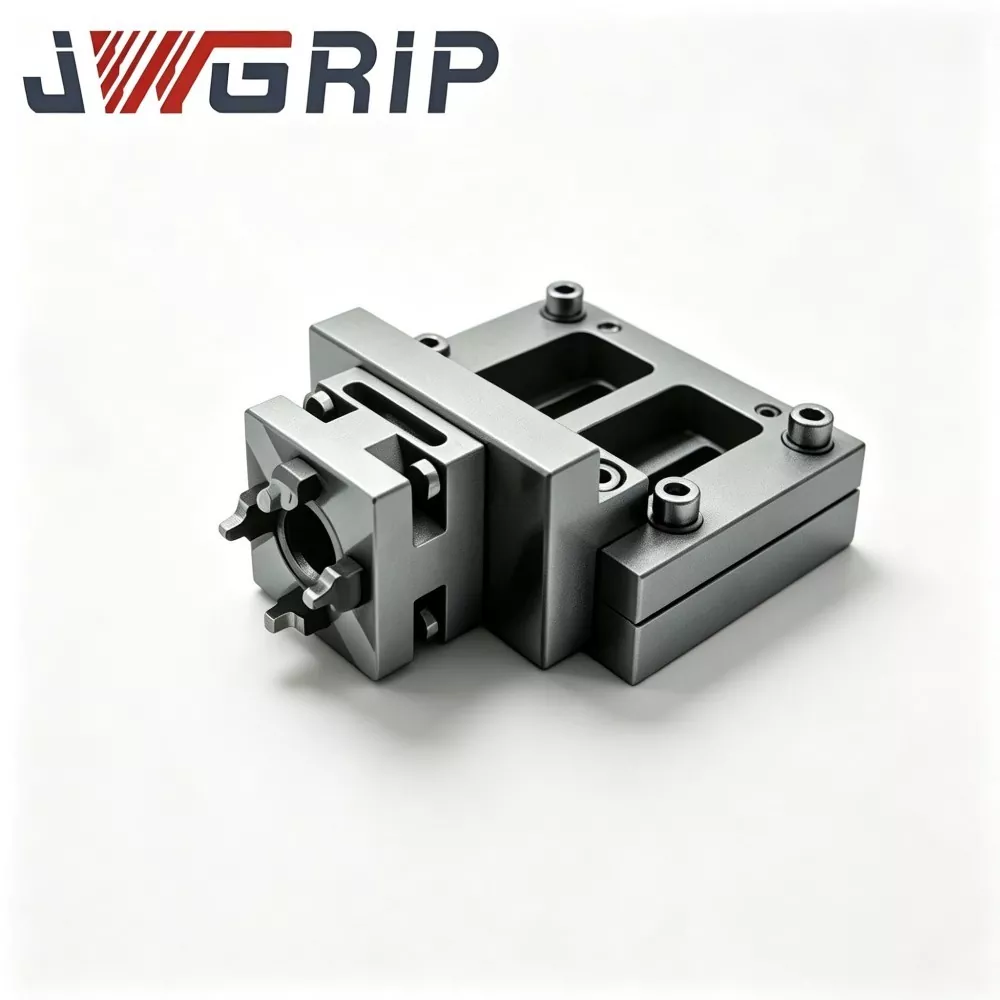
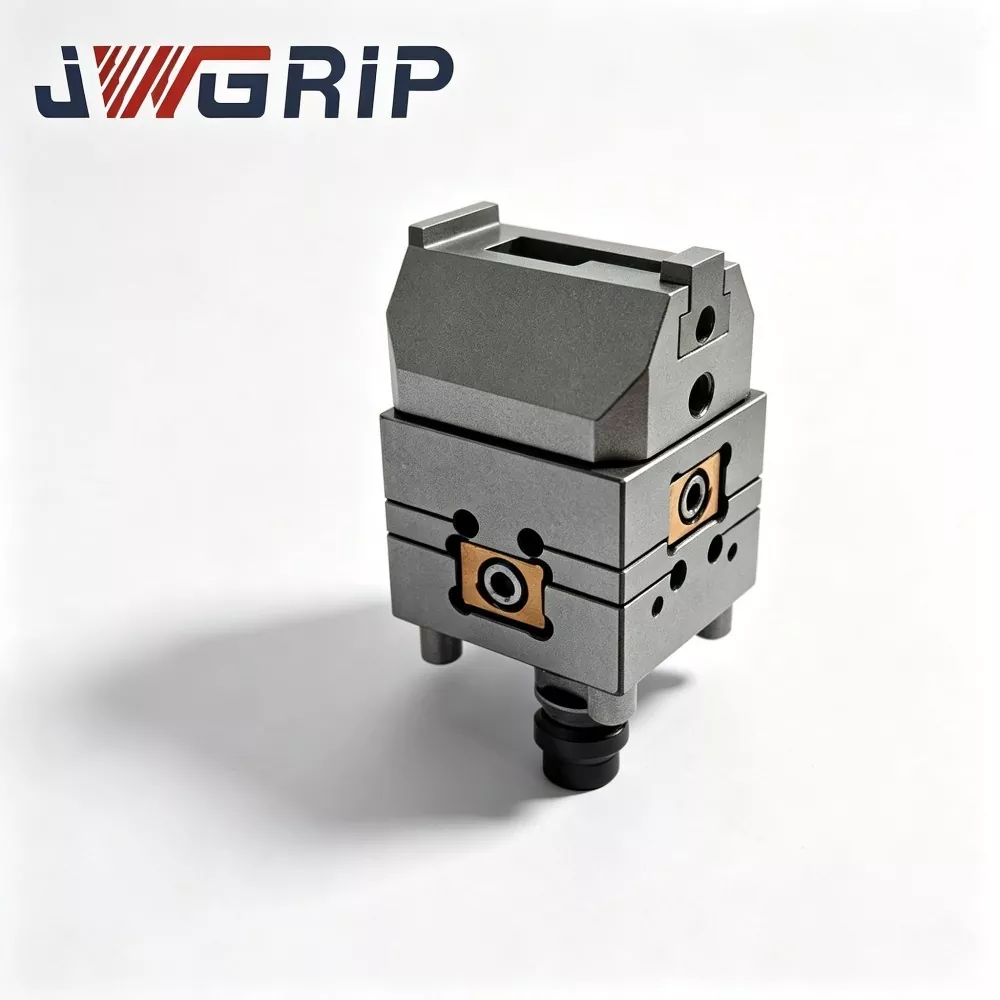
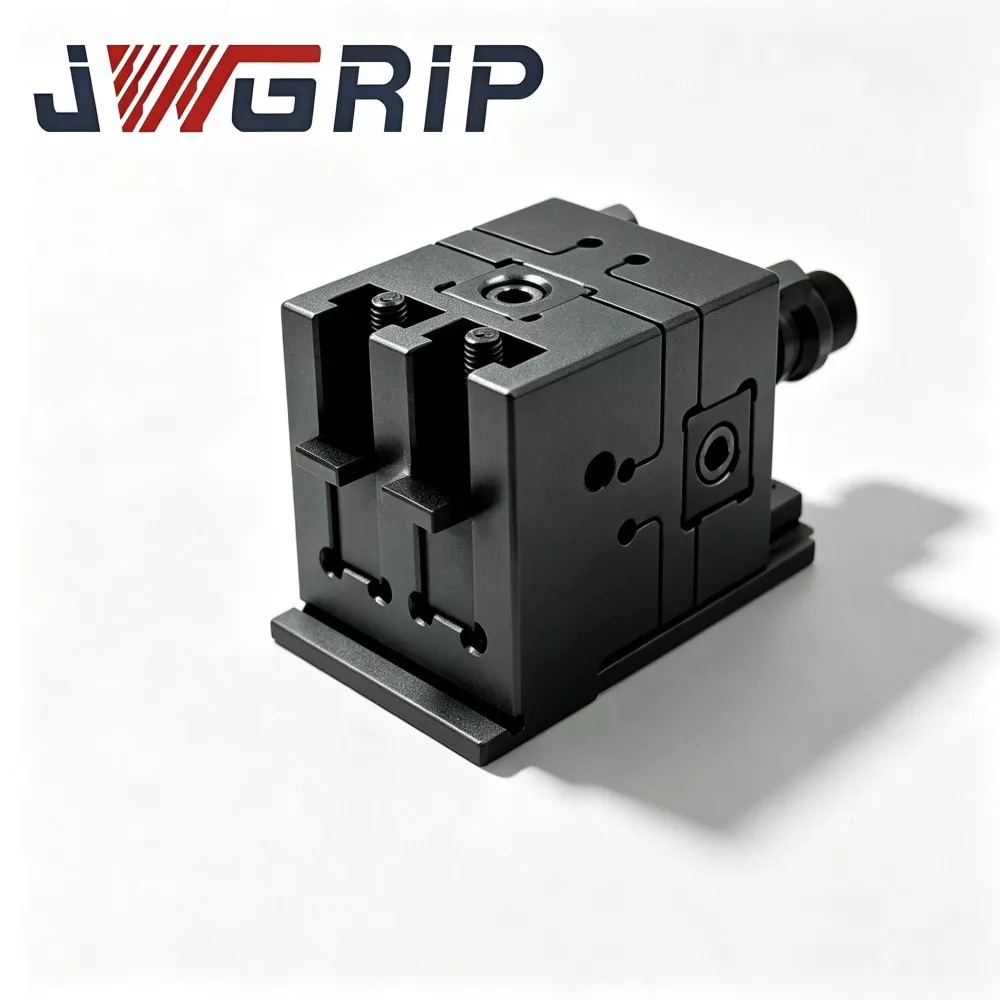
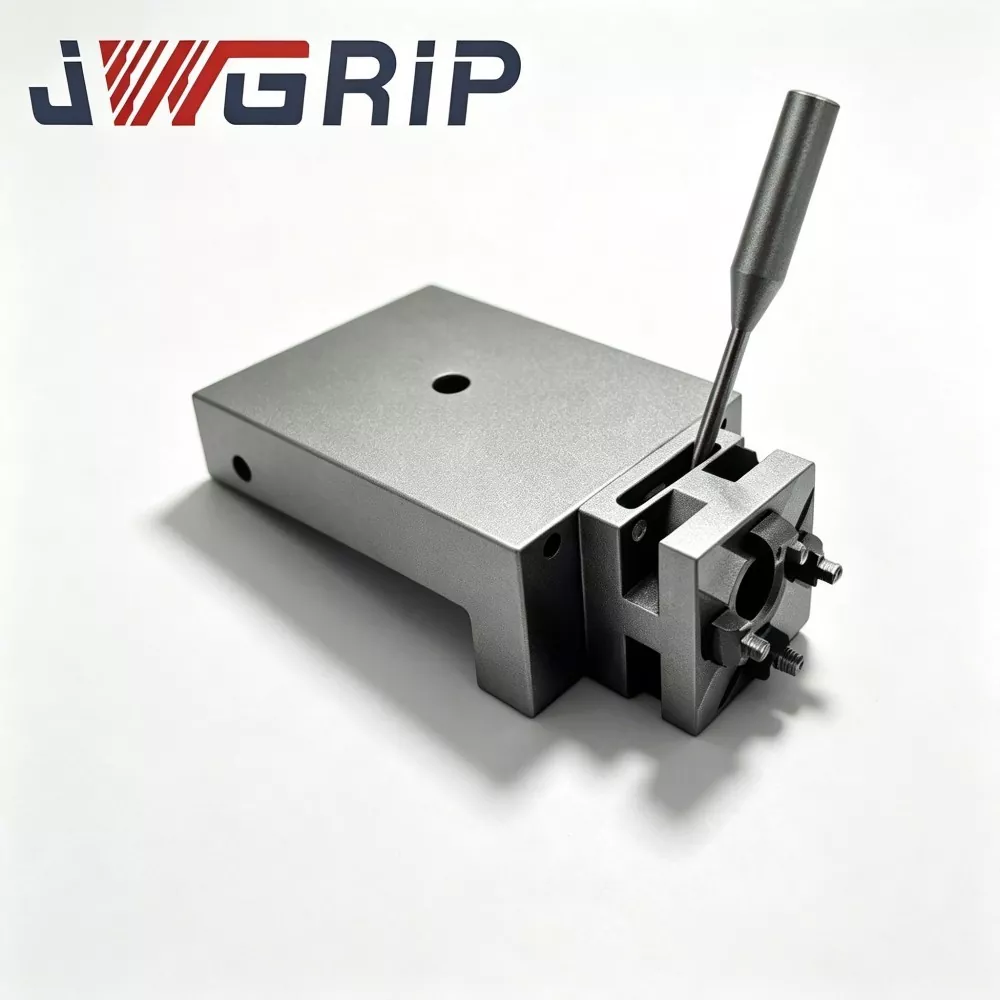
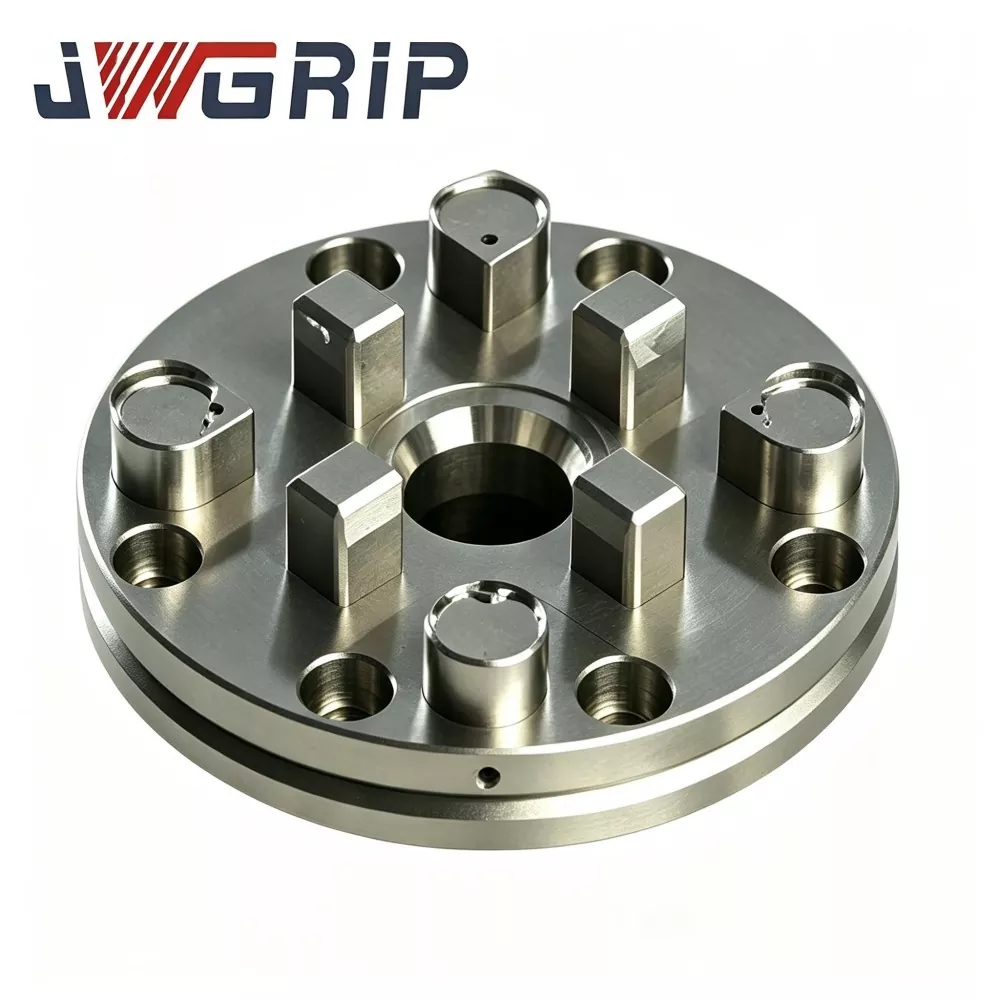
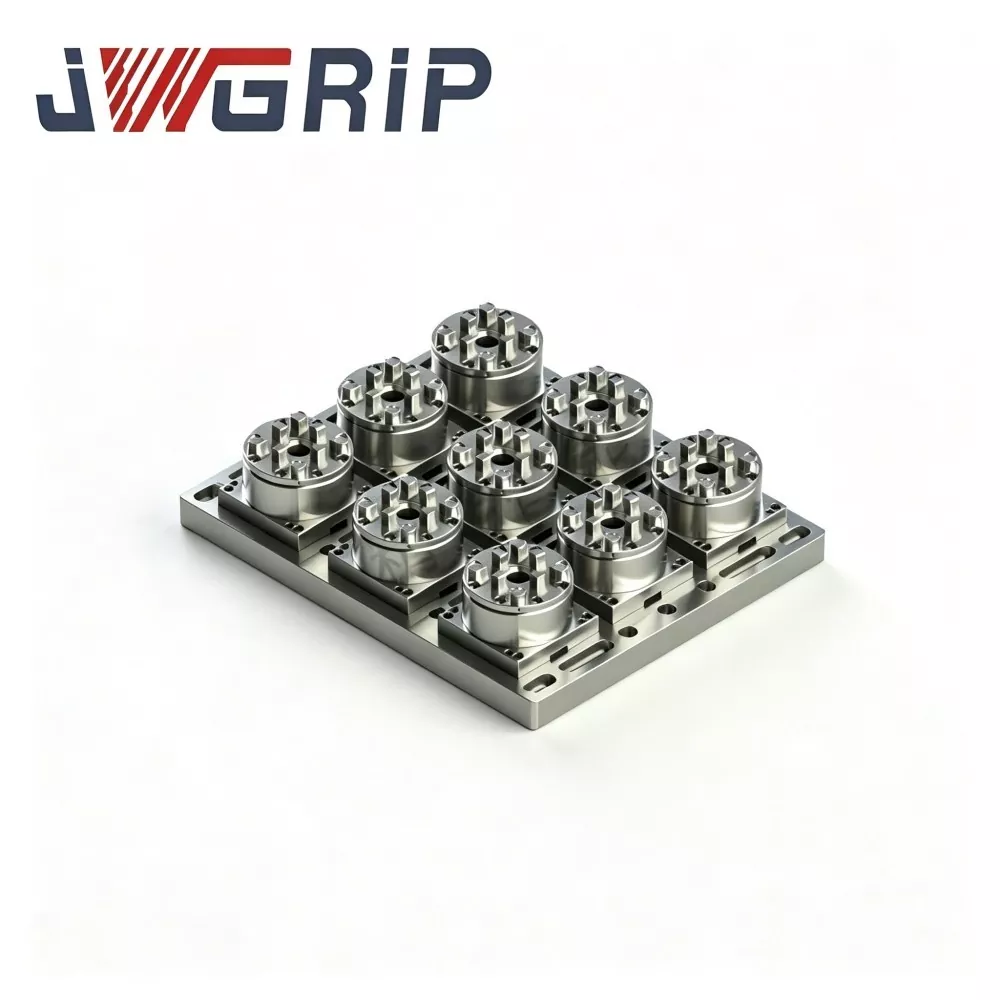
R-tyypin D150 pneumaattinen EDM-istukka
JWGRIP on ammattimainen R-Type D150 Pneumatic EDM Chuckin valmistaja ja toimittaja Kiinassa. Standarditiedot ovat täysin varastossa tukemaan maailmanlaajuista puitesopimusyhteistyötä ja lähetystilausten käyttöönottoa. Se on erittäin tehokas integroitu pneumaattinen kiinnitysteline, joka on ammattimaisesti räätälöity ja kehitetty upotus-EDM-, lankaleikattua EDM- ja tarkkuusmuottielektrodien työstöskenaarioihin. Se integroi optimoidun sisäisen ilmapiirin rakenteen ja erittäin tarkan asemointikiinnitysyksikön yhdeksi laitteeksi, mikä eliminoi ikävän manuaalisen kohdistuksen ja perinteisten valaisimien vaatimat toistuvat kalibrointitoimenpiteet.
Tämä korkealuokkainen R-Type D150 -pneumaattinen EDM-istukka on valmistettu korkealaatuisesta karkaistusta seosteräksestä, ja siinä on erittäin vakaa puristusvoima, erinomainen samankeskisyys ja erinomainen pitkäaikainen väsymisenestokyky jatkuvassa pneumaattisessa pyöräilyssä. Sydänpaikannusvertailupinnat käyttävät kertakäyttöistä kiinnitystekniikkaa, ja keskeiset yhteensopivat komponentit hiotaan tarkasti karkaisukäsittelyn jälkeen tasaisen sovitusvälyksen ja kokoonpanotarkkuuden varmistamiseksi. Optimoitu sisäinen ilmapiiri vähentää tehokkaasti painehäviötä toistuvien pneumaattisten toimintojen aikana, ylläpitää vakaata puristustilaa pitkäaikaista jatkuvaa syklistä toimintaa varten ja välttää puristusvoiman vaihtelut ja samankeskisyyden poikkeamat.
R-Type D150 Pneumaattinen EDM-istukka tukee offline-esiasetusta ja nopeaa elektrodien vaihtoa, mikä lyhentää huomattavasti ylimääräistä virheenkorjausaikaa ja vähentää manuaalista paikannuspoikkeamaa. Se voidaan myös yhdistää automaattisiin robotinkäsittelymoduuleihin miehittämättömän elektrodien vaihdon toteuttamiseksi. Laajalti sovellettavissa tarkkuusmuottien EDM-käsittelyyn, se tarjoaa luotettavia ja erittäin tarkkoja kiinnitysratkaisuja muottien valmistajille, EDM-käsittelyn alihankkijoille ja automatisoiduille tuotantoyrityksille.
Kiinnitysratkaisu
Todellisissa muottien valmistuspajoissa elektrodien kiinnitys on merkittävä pullonkaula, joka rajoittaa EDM-käsittelyn tehokkuutta:
· Perinteiset manuaaliset kiinnikkeet vaativat toistuvan kiristyksen, mittakellon kohdistuksen ja asennon kalibroinnin jokaista elektrodin vaihtoa varten. Ylimääräiset aikakustannukset ovat korkeat, ja paikannustarkkuus riippuu suuresti operaattorin kokemuksesta paikan päällä.
· Monimutkaisissa muoteissa, jotka edellyttävät useiden elektrodiryhmien jatkuvaa vaihtoa, toistuva uudelleenasennus pidentää merkittävästi tuotannon kokonaisaikaa.
· Monet kaupalliset edulliset pneumaattiset istukat aiheuttavat paineen vaihtelua tuhansien jaksojen jälkeen. Puristusvoima ja samankeskisyyden ajautuminen vahingoittavat lopullista muotin ontelon pinnanmuodostuslaatua.
JWGRIP optimoi tuoterakenteen edellä mainittujen ongelmien ratkaisemiseksi:
1. Ytimen paikannusvertailupinnat käyttävät yhden kiinnityksen ja täydellisen koneistuksen prosessia. Karkaisukäsittelyn jälkeen kriittiset yhteensopivat osat hiotaan tarkasti tasaisen sovitusvälin takaamiseksi.
2. Optimoitu sisäilmapiiri vähentää painehäviötä toistuvien pneumaattisten toimien aikana ja säilyttää vakaan puristustilan pitkäaikaista syklistä työtä varten.
3. Offline-elektrodien esiasetusta tuetaan. Operaattorit viimeistelevät elektrodien asennuksen ja virheenkorjauksen EDM-laitteiden ulkopuolella. Nopea vaihto telakoinnin jälkeen välttää paikannusvirheen toistuvasta manuaalisesta säädöstä.
4. Yhteensopiva robottiautomaattisten lataus- ja purkumoduulien kanssa miehittämättömän elektrodin vaihdon toteuttamiseksi. Se tarjoaa luotettavan ja erittäin tarkan kiinnityksen upotus-EDM:lle, lankaleikattavalle EDM:lle ja massamuottielektrodikäsittelylle.

Sisäinen arkkitehtuuri
JWGRIP R-Type D150 Pneumaattinen EDM-istukka käyttää sisäänrakennettua suljettua ilmakäyttöistä kiilatyyppistä kiinnitysarkkitehtuuria:
1. Työpajan paineilma virtaa sisäilmakammioon sivulle asennetun ilmanottoaukon kautta. Ilmanpaine työntää kiilaliukukappaletta ja luo säteittäisen käyttövoiman useiden kiristysleukojen ohjaamiseksi keskittämällä puristus keskipisteeseen.
2. Kun ilmansyöttö vapautetaan, sisäänrakennettu palautusjousi työntää kiilalohkoa taaksepäin ja puristaa leuat auki elektrodin varren tai kiinnittimen purkamista varten.
Rakennesuunnittelun tärkeimmät kohokohdat:
· Kaikki sydämen paikannuspisteen pinnat viimeistellään kertaluonteisella erittäin tarkasti hiomalla, mikä minimoi kertyneen kokoonpanotoleranssin.
· Istukan päärungon sisään on integroitu ilmakanavat ulkoisten ulkoisten putkien sijaan, mikä estää törmäysvauriot EDM-öljyn upotetussa ympäristössä.
· Vahvistetut sisärivat jakavat puristusjännityksen tasaisesti istukan kuoren yli välttäen paikallisen jännityksen keskittymisen pitkäaikaisessa syklisessä puristuksessa. Vakaa samankeskisyys ja kiinnityskyky pätevät sekä runkosopimusten eräkäyttöpaikoille että lähetystilauksen loppukäyttäjien korjaamoille.
· Sisäiset tiivistyskomponentit käyttävät erityistä öljynkestävää kumimateriaalia, joka on räätälöity dielektristen öljykylpyjen käyttöolosuhteisiin hidastamaan tiivisteen vanhenemista jatkuvan kipinäeroosiotyöstön aikana.
Ydintekninen suorituskyky
1. Erinomainen keskitys- ja toistopaikannuskyky Avainten paikannuspinnat käyvät läpi monivaiheisen tarkkuushiontaan. Samakeskeisyys ≤0,003 mm ja toistuva paikannustarkkuus ≤0,005 mm. Ei kertynyttä paikannuspoikkeamaa edes tuhansia kertoja jatkuvien puristusjaksojen jälkeen, mikä täyttää tiukat toleranssivaatimukset monimutkaiselle monionteloiselle muottielektrodityöstölle.
2. Korkealaatuinen väsymistä estävä seosteräs Päärunko Päärunko käyttää ensiluokkaista 40CrNiMo-seosterästä, jossa on kiinteä karkaisu- ja karkaisulämpökäsittely, pinnan kovuus HRC 52-56. Erinomainen iskun-, muodonmuutos- ja öljykorroosionkestävä suorituskyky sopii pitkäaikaiseen sykliseen kiinnitykseen EDM-dielektrisen öljy-upotustekniikan alla. Laajalti luotettu huippuluokan muottiyritysten keskuudessa.
3. Merkittävä pneumaattinen nopeasti vaihdettava tuottavuuden lisäys EDM-koneen pöydällä tehdyn kertapisteen kalibroinnin jälkeen elektrodipidikkeen vaihto maksaa vain 5–10 sekuntia pneumaattista ohjausventtiiliä käsittelemällä. Manuaalinen ruuvinkiristys ja toistuva mittakellokierre on eliminoitu. Ei-leikkausapuaika laskee jyrkästi, mikä lisää EDM-koneiden käyttöä useiden pienten erien muottitilauksissa ja suurissa elektrodikäsittelyprojekteissa.
4. Täysi sopeutuvuus öljyllä upotettuun EDM-työskenaarioon Optimoitu mukautettu öljynkestävä tiivistekokoonpano on suunniteltu erityisesti kipinäeroosiota sisältävään dielektriseen öljyympäristöön. Piilotettu integroitu ilmapiiri estää putkiston vauriot, jotka aiheutuvat elektrodien törmäyksestä tai muotin osien käsittelystä. Vakaa pitkä öljyinen toiminta ilman säännöllistä huoltoa ilmaputkien liitoksille.
5. Täydellinen teollinen vaatimustenmukaisuus ja erän tarkastus Jokainen tuotantoerä suorittaa mittatarkistuksen, samankeskisyystestin, syklisen puristuksen väsymistestin ja ilmatiiveyden tarkastuksen. CE- ja ISO9001-testiasiakirjat voidaan toimittaa yritysasiakkaille, jotka allekirjoittavat puitesopimusten keskitettyjä hankintasopimuksia.
Arvioinnin tarkistuslista
Suorita seuraava esiarviointi ennen JWGRIP R-Type D150 -pneumaattisen EDM-istukan ostamista estääksesi paikan päällä tapahtuvat sovelluksen esteet:
1. Varmista EDM-koneen työpöydän asennuksessa käytettävissä oleva tila. Mittaa pysty- ja vaakasuuntainen varattu tila välttääksesi mekaaniset häiriöt istukan kuoren, karan ja liikkuvien akselien välillä.
2. Tarkista vakaa paineilman syöttö. Käyttöilman paineen tulee pysyä vakaana välillä 0,4-0,6 MPa. Ilmanlähde on varustettava öljy-vesi-erottimella kosteuden ja epäpuhtauksien suodattamiseksi.
3. Tarkista päivittäin käsitellyn elektrodin varren halkaisijaalue ja varmista, että elektrodin todellinen mitat ovat tämän istukan nimelliskiinnitysalueen sisällä.
4. Kiinnitä huomiota EDM-dielektrisen öljyn upotussyvyyteen. Ilman imuaukon liitoksen on pysyttävä nestetason yläpuolella, jotta öljyn takaisinvirtaus ei pääse sisäiseen ilmapiiriin.
5. Yrityspuitesopimusasiakkaat tai lähetystilauksen jakelijat toimittavat etukäteen täydelliset paikan päällä olevat ympäristöparametrit ja suorituskykyvaatimukset oikean tuotteen kokoonpanon sovittamiseksi.
Laaduntarkastus
Kaikki JWGRIP R-Type D150 -pneumaattiset EDM-istukat valmistetaan ja tarkastetaan Kiinassa sijaitsevassa kiinnityspajassamme monivaiheisen standardoidun työnkulun mukaisesti:
1. Raaka-aineen tarkastus: 40CrNiMo-seosterästanko kemiallisen koostumuksen analysointiin ja kovuustestiin; liitteenä täydellinen materiaalitodistus. Hylätyt raaka-aineet hylätään suoraan.
2. Karkea CNC-työstö: karkeasti käsitelty ulkoääriviiva, sisäinen kiilalohkoontelo, ilmakanavien kanavat ja esiasennusreiät, jättäen viimeistelyvaraa kaikille paikannukseen liittyville toiminnallisille pinnoille.
3. Karkaisu- ja karkaisulämpökäsittely: säädä tarkasti lämmitys-, pito- ja jäähdytyskäyrää tavoitekovuuden HRC 52-56 saavuttamiseksi ja sisäisen jännityksen poistamiseksi. Tämä vaihe on välttämätön väsymisen estokyvylle pitkäaikaista syklistä puristusvoimaa vastaan.
4. Hieno CNC-työstö: koneen keskikohdistusreikä, kiilaliitospinnat, ilman sisääntulon kierreportti ja asennusreiät. Avaimen mittatoleranssi säädetty ±0,006-0,010 mm:n sisällä.
5. Monivaiheinen tarkkuushionta ytimen paikantamiseen peruspistetasoilla samankeskisyys- ja tasaisuusvaatimusten täyttämiseksi.
6. Osien kokoonpano ja ilmapiirin käyttöönotto: asenna kiilalohkoryhmä, palautusjouset, erityiset öljynkestävät tiivisteet ja kiristysleuat. Toistuva syklinen auki-kiinni -testi sekä täydellinen ilmatiiviyden tarkastus poistaa kokoonpanon purseet ja varmistaa vakaan pneumaattisen ajon.
7. Kattava lopputarkastus: testimitat, kovuus, samankeskisyys, toistuvan paikannustarkkuus, puristusvoiman vakaus ja ilmapiirin vuototiiviys. Jokainen yksikkö saa yksinomaisen jäljitettävyyden sarjanumeron. Vaatimustenvastaiset tavarat menevät korjattavaksi pakkaamisen sijaan.
8. Ruosteenestopuhdistus, pinnan korroosionestokäsittely ja iskunkestävä vanerikotelon vientipakkaus.
Miksi valita meidät kumppaniksesi
1. Real Factory Source JWGRIP on itse omistama kalustevalmistaja pelkän kaupanvälittäjän sijaan. R-Type D150 Pneumatic EDM Chuckin koko tuotanto on valmistunut talon sisällä. Konetekniikkatiimimme omistaa yli 11 vuoden kokemuksen EDM-työnpidon tutkimuksesta ja kehityksestä ja ymmärtää täysin muotinvalmistuspajan käytännön kipukohdat.
2. Joustavat yhteistyötilat ja OEM-muokkaus OEM-muokkausvaihtoehdot sisältävät kiristysalueen säädön, erikoisrajapinnan muuntamisen ja asiakastuotemerkin logomerkinnät. Pienen erän koeostot, räätälöity OEM-kehitys, pitkän aikavälin yrityskehyssopimus ja jakelijan lähetystilausprojektit ovat kaikki hyväksyttäviä liiketoimintamalleja.
3. Läpinäkyvä ja jäljitettävä hinnoittelu Tarjoamme selkeät hinnastot tuotekokoonpanon, muutosten monimutkaisuuden ja eri yhteistyötyyppien mukaan ilman, että projektin toteutuksen aikana ilmaantuu piilokuluja.
4. Täydellinen laatutakuumekanismi Jokaisessa istukassa on yksilöllinen jäljitettävyyden sarjanumero. Kahden vuoden takuu kattaa valmistuksesta johtuvat viat nimellisilmanpaineessa ja oikeissa asennusolosuhteissa. Tekninen tiimi toimittaa asennusohjeen ja yleisten vikojen vianetsintävinkkejä. Kuluneet tiivistyskulutusosat eivät kuulu takuun piiriin.
5. Luotettavat ja ennakoitavat toimitusaikataulut Vakiovarusteiset tuotteet noudattavat kiinteitä tuotantosyklejä. Puitesopimuserätoimituksiin tai lähetystilausvarastointitarpeisiin annamme säännöllistä palautetta tuotannon edistymisestä varmistaaksemme vakaan toimitusrytmin.
FAQ
Q1: Oletko R-Type D150 -pneumaattisen EDM-istukan valmistaja tai kauppatoimittaja?
A1: JWGRIP on aito kalustevalmistaja Kiinassa. Kaikki tuotannon työnkulkut suoritetaan talon sisällä. Tarjoamme OEM-kehitystä, palvelua tukevaa puitesopimusta ja lähetys-tilausyhteistyötä sen sijaan, että toimisimme yksinkertaisena välittäjänä.
Kysymys 2: Voiko tämä pneumaattinen istukka ylläpitää vakaata suorituskykyä pitkäaikaisessa EDM-dielektrisessä öljy-upotusjärjestelmässä?
A2: Vakioyksikkö käyttää erityisiä öljynkestäviä tiivistekomponentteja, jotka on suunniteltu EDM-öljykylpyympäristöön. Noudata tarkasti asennusohjeita estääksesi dielektrisen öljyn takaisinvirtauksen ilmapiiriin pidentääksesi käyttöikää.
Kysymys 3: Mitä ovat vakio-R-tyypin D150 pneumaattisen EDM-istukan samankeskisyys ja toistuva paikannustarkkuus?
A3: Vakiotuotteen samankeskisyys ≤0,003 mm, toistuvan paikannustarkkuus ≤0,005 mm. Tarkempia vaihtoehtoja voidaan toteuttaa OEM-teknisellä säädöllä.
Q4: Mitkä vahingot eivät kuulu takuun piiriin?
A4: Kahden vuoden takuu koskee valmistusvirheitä nimellispaineen ja oikean asennuksen alaisena. Ilmanpaineen ylikuormituksen, kovan mekaanisen törmäyksen, tiivisteosan luonnollisen vanhenemisen ja virheellisen manuaalisen huollon aiheuttamia vaurioita ei korvata.
Q5: Voinko saada viralliset hinnastoasiakirjat?
A5: Kyllä. Ota yhteyttä JWGRIP-myyntiosastoon. Laadimme muodollisen hinnaston tuotekokoonpanon, ostovolyymin ja yhteistyötapojen mukaan, mukaan lukien puitesopimus tai lähetys-tilausprojektit.
Aiheeseen liittyvä luokka
Lähetä kysely
Yhteystiedot
-
Osoite
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdongin maakunta, Kiina
-
Puh
-
Sähköposti
Tervetuloa lähettämään kyselyn JWGRIP:lle. Ammattitaitoinen tekninen ja myyntitiimimme tarjoaa ilmaisen kalustevalinnan, räätälöidyn ratkaisun suunnittelun ja tarkan tarjouksen.
Uutissuositukset