Suomi
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Luotettavan valmistajan R-tyypin elektrodipidikkeet luotettaviin hitsaustoimintoihin
R-tyyppisten elektrodipitimien erikoistuneena työtelineen toimittajana,JWGRIPvalmistaa erittäin vakaita jatkotankoja, holkkiyksiköitä ja pneumaattisia vetoaisakokoonpanoja muottien valmistajille, EDM-prosessiinsinööreille ja kiinnitysostajien ostajille, jotka kamppailevat elektrodien loppumisen ja tärinän kanssa syvän ontelon kipinäeroosion aikana. Jokainen keskeinen komponentti käy läpi jännitystä lieventävän käsittelyn ja tarkkuushionnan minimoidakseen samankeskisyysvirheet erilaisia grafiitti- ja kuparielektrodeja asennettaessa. Nämä asennustarvikkeet vähentävät huojuntaa syvän uppoamisen aikana ja parantavat monimutkaisten muotin yksityiskohtien pinnan viimeistelyä. Elektrodien kiinnityskokoonpanojen lisäksi JWGRIP toimittaa myösR-tyypin EDM-istukatja EROWA-yhteensopivia elektrodiistukat rakentamaan täydellisen työkaluketjun, joka peittää istukan pohjan elektrodin kärkeen.
Monet muottien valmistuslaitokset keskittyvät vain EDM-istukkaiden suorituskykyyn ja kipinäkoneparametreihin jättämättä huomiotta, kuinka elektrodien kiinnityskomponentit vaikuttavat suoraan lopullisiin työstötuloksiin. Jopa korkealaatuiset kupari-grafiittielektrodit aiheuttavat selvää loppumista, jos ne yhdistetään huonolaatuisten pidikkeiden kanssa. Käsiteltäessä syviä, kapeita muottionteloita, asennusasennosta välittyvä pieni tärinä aiheuttaa aaltoilevia sivuseiniä, epäselviä kulmasäteitä ja epäjohdonmukaisia kipinärakoja. Viallisten onteloiden uudelleenkäsittely tuhlaa elektrodeja, kuluttaa koneen käyttöaikaa ja viivästyttää tilausten toimitusta. Monet valmiit yleiskäyttöiset asennusosat eivät voi vastustaa eristenesteen roiskeita ja lämpötilan vaihteluja EDM-työsäiliön sisällä, mikä johtaa asteittaiseen tarkkuuden poikkeamiseen toistuvien elektrodien vaihdon jälkeen.
Suorituskykyerot
Yleiset työkalunpitimet on suunniteltu nopeaan jyrsintään kipinäeroosioympäristöjen sijaan. He harvoin ottavat huomioon dielektrisen nesteen vastuksen, lämmönvaihtelun ja hauraiden grafiittielektrodien erityiset kiinnitysvaatimukset.
Vertailun vuoksi R-tyypin elektrodipidikkeet on täysin optimoitu uppoamis-EDM:n toimintaominaisuuksiin. EDM-elektrodipidikkeen R-tyypin jatkotanko laajentaa ulottuvuutta syvälle ontelokoneistukseen ilman tärinää. R-Type ER32 -holkki EDM-elektrodipidikkeeseen tarjoaa tasaisen kehän suuntaisen tartuntavoiman, mikä estää hauraita grafiittielektrodeja halkeilemasta puristuspaineen alaisena. EDM-elektrodipidikkeen R-tyypin pneumaattinen vetoaisa mahdollistaa automaattisen etälukituksen ja lukituksen avaamisen, mikä sopii korkeataajuisiin elektrodien vaihtotyönkulkuihin. R-Type CNC-kalibrointilohko EDM Workholdingille tukee nopeaa offset-tarkistusta ja lyhentää mittausaikaa ennen kipinöiden käsittelyn alkamista. Kohtuullisesti sovitettu kiinnityslaitteisto pitää elektrodin samankeskisyyden vakaana myös työskenneltäessä kaukana istukan peruspisteestä, jolloin vältetään tärinän aiheuttamat pintavirheet muottipesissä.
Elektrodijätteen vähentäminen
Grafiitti- ja kuparielektrodit muodostavat merkittäviä muuttuvia kustannuksia muottipajoille. Huono pitimen samankeskisyys ja epävakaa puristusvoima vahingoittavat usein kalliita elektrodeja ennen kuin kipinätyöstö edes alkaa. Standardoitujen R-tyypin elektrodipidikkeiden avulla käyttäjät voivat viimeistellä elektrodien esiasetuksen, trimmauksen ja offset-mittauksen EDM-koneen säiliön ulkopuolella. Käyttäjät kokoavat elektrodeja jatkotangoihin tai holkkiyksiköihin ulkoisilla mittauspenkeillä; kalibroinnin jälkeen koko kokoonpano voidaan asentaa nopeasti R-tyypin EDM-istukkaisiin.
Pneumaattinen vetoaisa poistaa manuaaliset jakoavaimen toiminnot, mikä vähentää grafiittimateriaalien halkeavien ylikiristymisen riskiä. Kun rakennat sekamuotoisia tuotantolinjoja, joissa yhdistyvät manuaalinen käyttö ja puoliautomaatio, käyttäjät voivat yhdistää nämä pidikkeet Quick Change Workholding Systemin paikannusmoduuleisiin, mikä toteuttaa yhtenäisen peruspisteen siirron esiaseman mittauspenkkien ja EDM-konepöytien välillä. Tämä työnkulku vähentää elektrodien romumäärää ja vähentää toistuvien koneen korjausten kulumaa aikaa.
Tuotteen ydinedut
Tarkkuushiotut liitäntäpinnat takaavat erinomaisen samankeskisyyden, mikä estää tehokkaasti elektrodien valumisen syvän ontelon kipinäeroosion aikana.
Monipuoliset rakennemuodot, mukaan lukien jatkotanko, ER32 holkki ja pneumaattinen vetoaisa, mukautuvat lyhyisiin elektrodeihin, pitkälle ulottuviin syväontelotöihin ja automatisoituihin tuotantovaatimuksiin.
Pinnan korroosionestokäsittely vastustaa dielektrisen nesteen eroosiota, hidastaen ruosteen ja epäpuhtauksien kertymistä EDM-työsäiliön sisälle.
Yhteensopiva yleisten R-Type-paikannustarvikkeiden kanssa, mikä tukee nopeaa yhteistyötä kalibrointilohkojen ja useiden erityyppisten EDM-istukkaiden kanssa.
Tuotemoduulin esittely
JWGRIPin elektrodien asennuskokoonpanot kattavat useita toiminnallisia moduuleja, jotka käsittelevät erilaisia elektrodipituuksia, materiaaleja ja automaatiotasoja.
R-tyypin jatkotanko EDM-elektrodien pidikkeelle ratkaisee syvien ja ahtaiden muottionteloiden työstöesteen; se pidentää elektrodin työskentelyetäisyyttä ja ohjaa samalla värähtelyn vahvistusta hyväksyttävissä rajoissa. R-tyypin ER32 holkki EDM-elektrodipidikkeeseen tarjoaa tasaisen ympäröivän puristusvoiman ja suojaa herkät grafiittielektrodit paikalliselta murskausmuodonmuutokselta. R-Type pneumaattinen vetotanko EDM-elektrodipidikkeeseen tukee pneumaattista etälukitusta, sopii korkeampaan automaatioasteeseen pyrkiviin korjaamoihin. R-tyypin CNC-kalibrointilohko EDM Workholdingille toimii apumittaustyökaluna offset-tarkistukseen, mikä vähentää yrityksen ja erehdyksen määrää elektrodien asennuksen aikana. Kaikki nämä moduulit kuuluvat R-Type EDM Workholding System -ekosysteemiin. Jos korjaamojen on käsiteltävä suuria eriä vakioelektrodeja, ne voivat valita yhteensopivia yksiköitä EROWA Compatible Electrode Chucksista, mikä mahdollistaa joustavan kiinnittimien vaihdon eri työkalustandardien välillä.
Pääsovellusskenaariot
Näitä elektrodien asennuskomponentteja käytetään laajalti kulutuselektroniikan muottien valmistuksessa, autojen sisäosien muottien käsittelyssä, lääketieteellisten laitteiden tarkkuusmuottien valmistuksessa ja monielektrodisten komposiittien työstötehtävissä. Ne sopivat uppo-EDM-laitteisiin syväontelokoneistukseen, pienten piirteiden kaiverrukseen ja monimutkaiseen tekstuurin etsaukseen. Olipa kyseessä vanhojen EDM-laitteiden päivittäminen tai uusien muottisolujen rakentaminen, oikein valitut pidikkeet vakauttavat elektrodin käyntitilan ja vähentävät turhaa elektrodien kulutusta. Ne ovat laajalti käytössä räätälöityissä muottitehtaissa, tarkkuustyökalupajoissa ja yrityksissä, jotka tekevät monimutkaisia muottien ulkoistamistilauksia.
Käytännön opastus
Selvitä ensin tyypillinen työstösyvyytesi: syvät kapeat ontelot vaativat tärinää vaimennetut jatkotankorakenteet, kun taas matalat muottiominaisuudet voivat käyttää lyhyitä suorakiinnityskokoonpanoja.
Toinen vahvistuselektrodimateriaali: grafiittielektrodit tarvitsevat holkkimaiset pidikkeet, joissa on tasaisesti jakautunut puristusvoima halkeilun välttämiseksi.
Arvioi tuotantoautomaation tasosi: korjaajat, joissa elektrodeja vaihdetaan usein, voivat asettaa pneumaattisen vetoaisan etusijalle nopean etälukituksen aikaansaamiseksi. Manuaaliset pienierät korjaajat voivat valita jatkotangon ja holkkien yhdistelmiä kustannustehokkaaseen käyttöön.
Ennen kuin ostat, tarkista yhteensopivuus olemassa olevien R-tyypin EDM-istukkasi ja kalibrointitarvikkeiden kanssa. Jos kohtaat hämmennystä pituuden valinnassa tai yhdistelmäsuunnitelmissa, voit katsoa JWGRIP:n julkaisemia mittatietosivuja suodattaaksesi sopivat osanumerot elektrodin halkaisijan ja ylitysvaatimuksen mukaan.
Huoltovinkkejä
Dielektrisen nesteen jäämiä, hiilipölyä ja hienojakoista grafiittijauhetta kertyy liitospinnoille pitkäaikaisen EDM-tuotannon jälkeen. Holkin reikien, tangon kartioiden ja vetoaisan liitospintojen säännöllinen puhdistus on välttämätöntä alkuperäisen paikannustarkkuuden säilyttämiseksi. Vältä liiallista mekaanista iskua elektrodin asennuksen aikana; voimakas nakutus muuttaa tarkkuushiottuja kartiomaisia pintoja ja aiheuttaa pysyvän samankeskisyyshäviön. Levitä korroosionestoöljyä puhdistuksen jälkeen, erityisesti laitteissa, jotka ovat pitkiä aikoja käyttämättömänä. Kuluneiden holkkien vaihtaminen aikataulun mukaisesti estää epätasaisen kiristysvoiman, joka vahingoittaa kalliita elektrodeja. Standardoidut päivittäiset huoltotottumukset säilyttävät näiden erittäin tarkkojen asennuskokoonpanojen paikannussuorituskyvyn pitkällä aikavälillä ja pitävät uppoamisen EDM-tehon vakaana tuhansien tuotantojaksojen ajan.




- View as
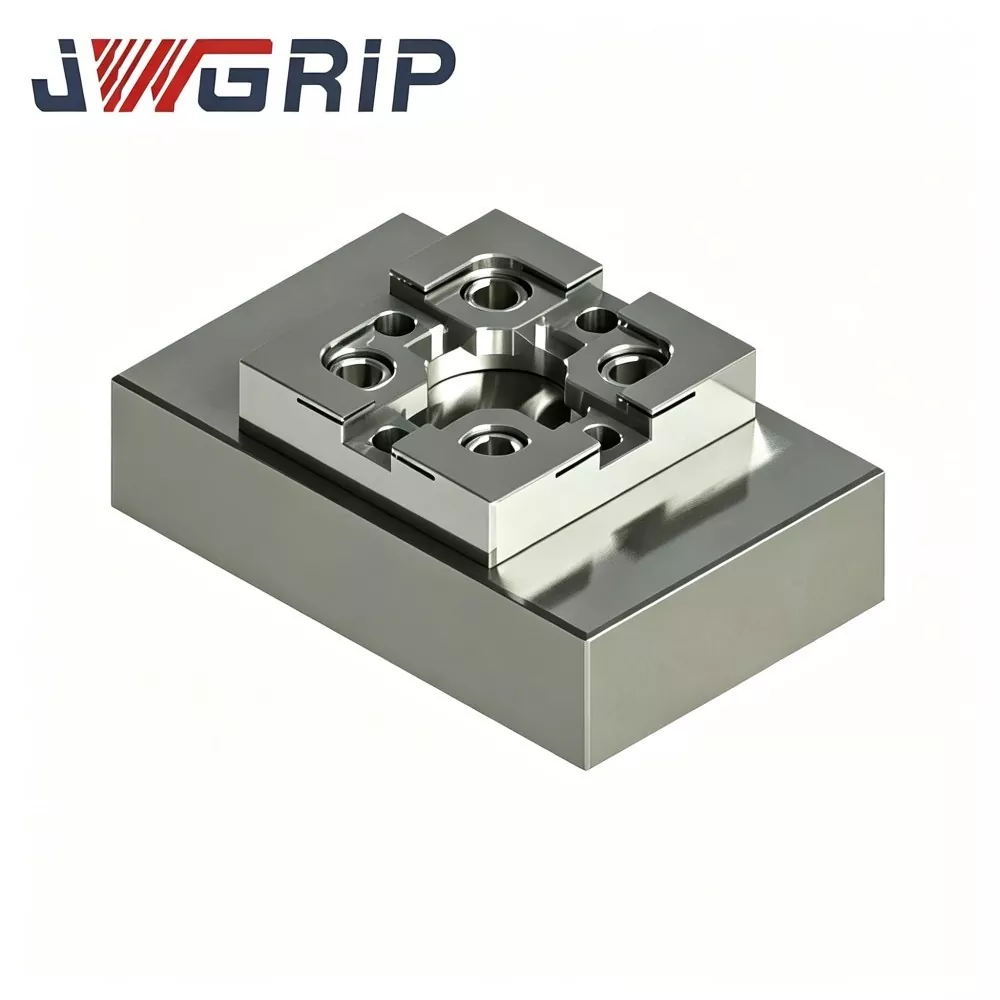
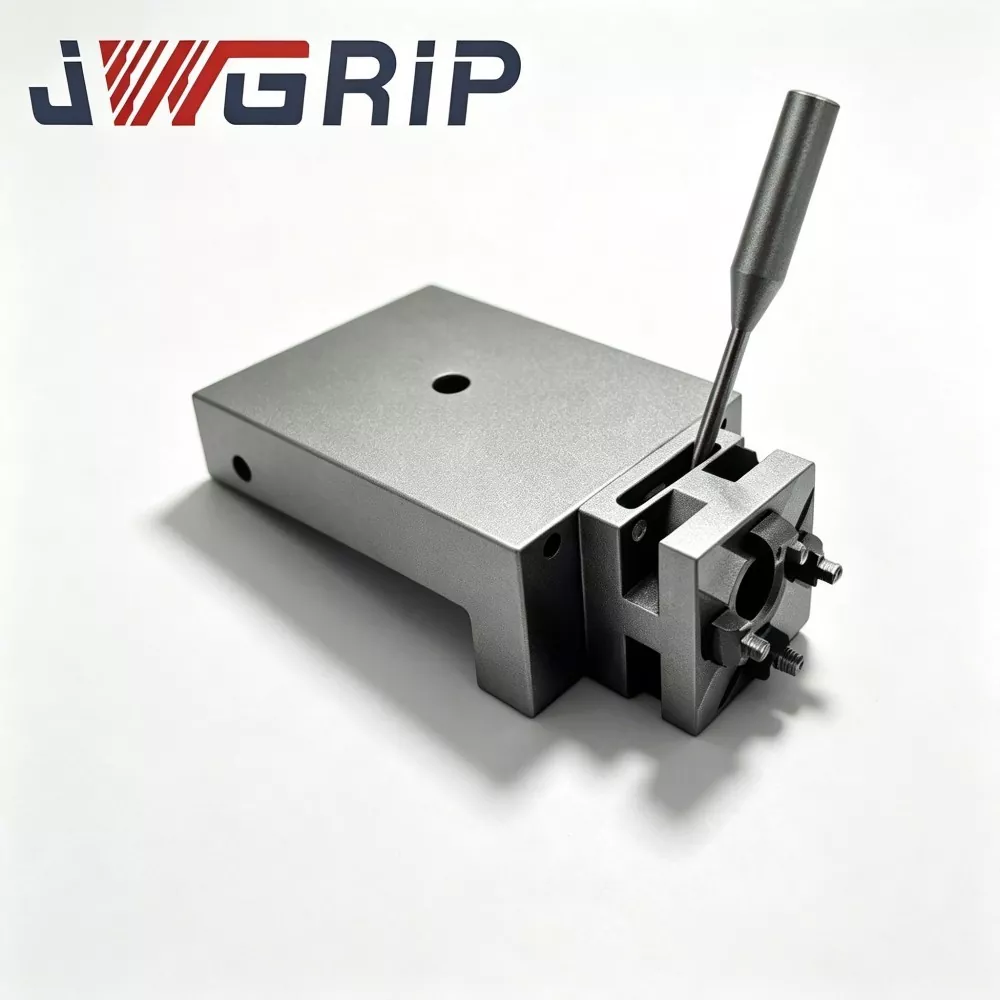
R-tyypin CNC-kalibrointilohko EDM-työskentelyyn
JWGRIP, luotettava tehdassuora ja ammattimainen tarkkuus-EDM-työnpidätystarvikkeiden viejä, toimittaa korkean tarkkuuden R-tyypin CNC-kalibrointilohkoja EDM-työskentelyyn, joukkotilaus- ja piirustuspohjaisiin mukautettuihin projekteihin. Valmistettu stabiloidusta työkaluteräksestä, jossa on jännityksenpoistovanheneminen, monitasoinen CNC-jyrsintä ja erittäin tarkka pintahionta. Tämä kalibrointilohko säilyttää vakaan geometrisen toleranssin toistuvissa lämpötilanvaihteluissa ja toistuvissa mittapään kosketuksissa. Ainutlaatuinen R-tyypin pyöristetty referenssikulma alentaa terävien reunojen kulumisriskiä ja tuottaa toistettavia koordinaattisiirtotietoja.

R-tyypin pneumaattinen vetotanko EDM-elektrodipidikkeeseen
JWGRIP on ammattimainen valmistaja ja toimittaja R-Type-pneumaattisen vetoaisan EDM-elektrodien pidikkeelle Kiinassa. Standardivaatimukset ovat täysin varastossa ja jotka hyväksyvät maailmanlaajuiset joukkotilaukset automatisoituihin älymuottipajaprojekteihin. Se on erittäin luotettava integroitu pneumaattinen vetokomponentti, joka on erityisesti suunniteltu miehittämättömille automatisoiduille uppoamiskoneen EDM-tuotantolinjoille. Se integroi optimoidun R-tyypin jännitystasapainotetun voimansiirtorakenteen ja korkean kovuuden korroosionestomekaanisen suorituskyvyn yhdeksi laitteeksi, mikä eliminoi jännityksen vaimenemisen, paikallisen jännityksen keskittymisen ja perinteisten suorarunkoisten vetoaisojen helpot kulumisvirheet.
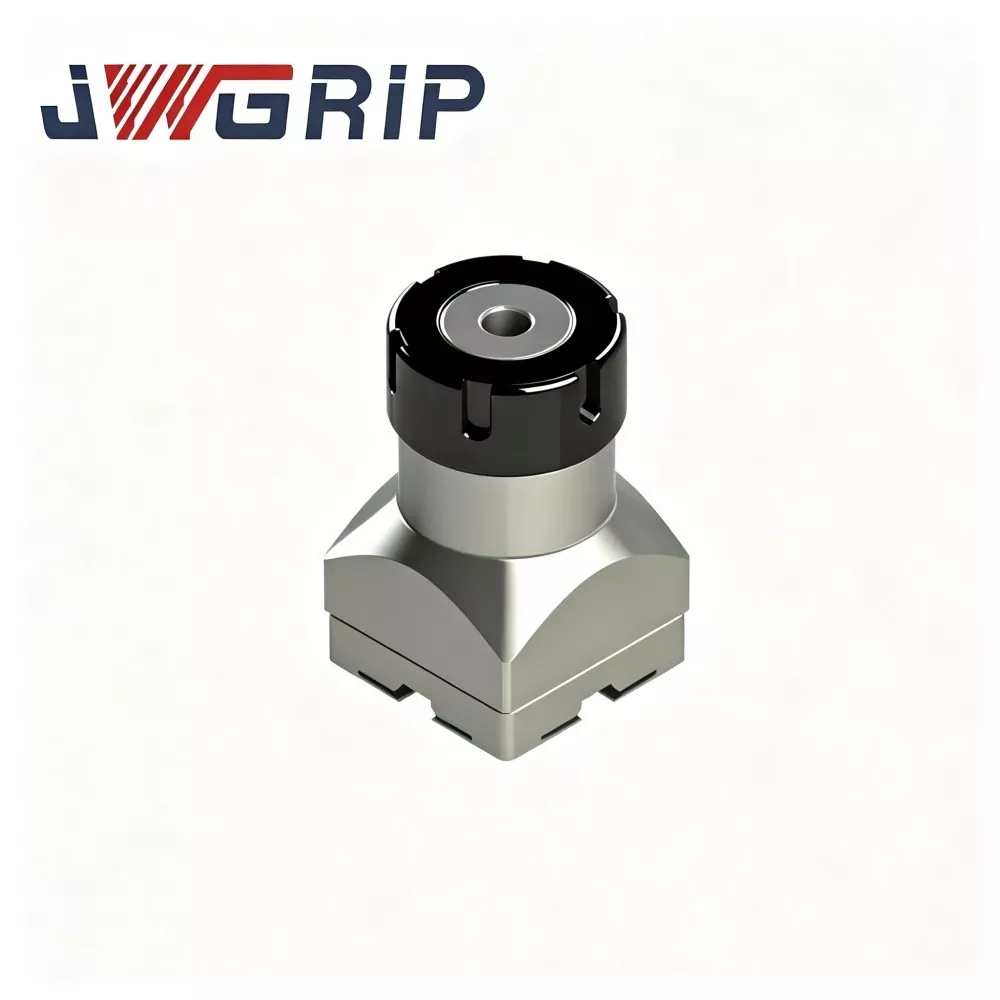
R-tyypin ER32 holkki EDM-elektrodipidikkeeseen
JWGRIP on ammattimainen valmistaja ja toimittaja R-Type ER32 Collet EDM-elektrodien pidikkeelle Kiinassa, joka tarjoaa Factory Direct -toimituksia ja kypsiä OEM-muokkauspalveluita maailmanlaajuisille uppoavat EDM-muotteja valmistaville yrityksille. Se on tehokas EDM-spesifinen elastinen kiinnitystarvike, joka on erityisesti optimoitu kipinäeroosiotyöstötyöolosuhteisiin. Integroimalla optimoidun R-tyypin voimatasapainorakenteen ja erittäin tarkan elastisen kiristyssuorituskyvyn yhdeksi yksiköksi se ratkaisee tavallisten yleiskäyttöisten holkkien yleiset viat, kuten epätasaisen jännityksen ja helpon tarkkuuden vaimennuksen.

R-tyypin jatkotanko EDM-elektrodipidikkeeseen
JWGRIP on ammattimainen valmistaja ja toimittaja R-Type-jatkotangolle EDM-elektrodipidikkeeseen Kiinassa, joka tarjoaa räätälöityjä mittamuokkauspalveluita useilla vakiospesifikaatioilla, jotka ovat täysin varastossa. Se on ammattimainen erittäin tarkka EDM-työkalujen laajennuskomponentti, joka on erityisesti suunniteltu monimutkaisiin muottipuristuskoneistuksiin syvän ontelon käsittelyskenaarioissa. Se integroi erittäin jäykän rakennesuunnittelun ja erittäin tarkan koaksiaalisen paikannussuorituskyvyn yhdeksi integroiduksi tangon rungoksi, mikä ratkaisee täydellisesti standardielektrodien riittämättömän työskentelyn ongelman syväontelotyöstyksessä.
JWGRIP on ammattimainen R-tyypin elektrodipidikkeet valmistaja ja toimittaja Kiinassa. Toivotamme sinut lämpimästi tervetulleeksi korkealaatuisten tuotteiden tukkumyyntiin kilpailukykyiseen hintaan tehtaaltamme.
Uutissuositukset