Suomi
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







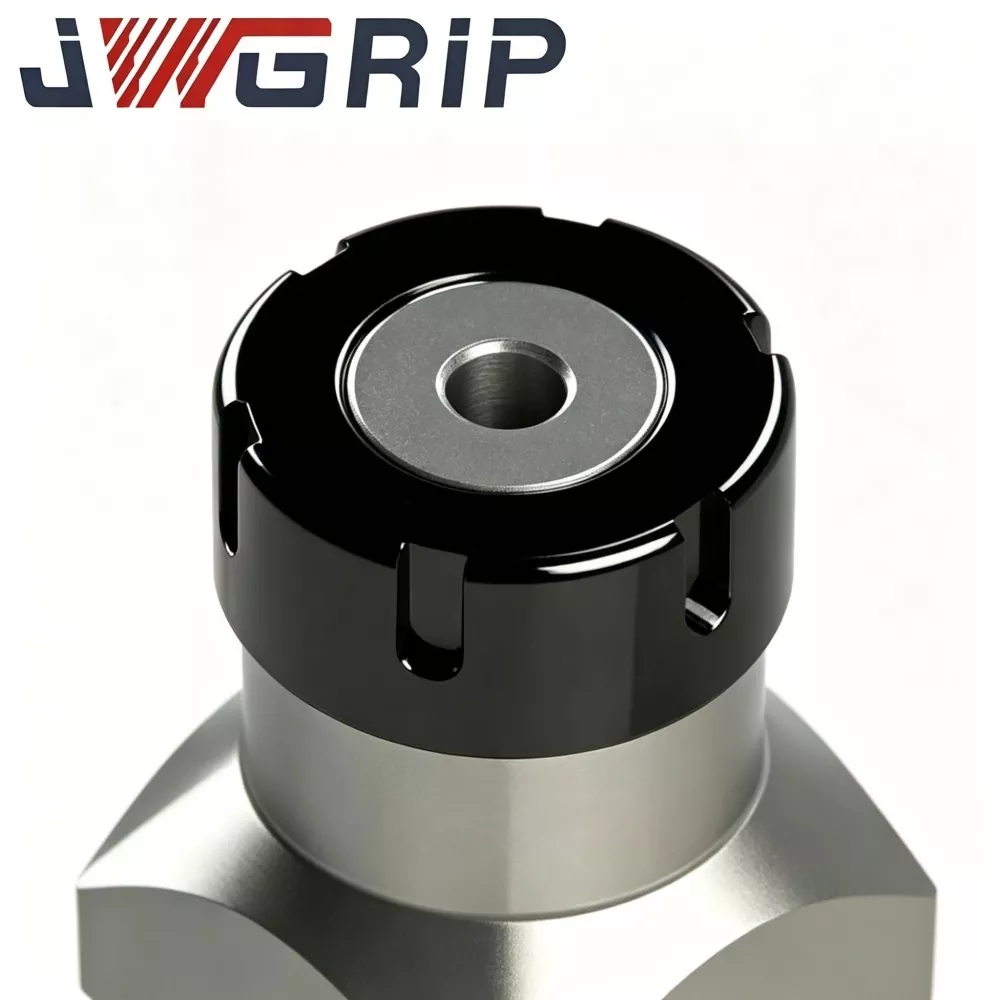
R-tyypin ER32 holkki EDM-elektrodipidikkeeseen
JWGRIP on ammattimainen valmistaja ja toimittaja R-Type ER32 Collet EDM-elektrodien pidikkeelle Kiinassa, joka tarjoaa Factory Direct -toimituksia ja kypsiä OEM-muokkauspalveluita maailmanlaajuisille uppoavat EDM-muotteja valmistaville yrityksille. Se on tehokas EDM-spesifinen elastinen kiinnitystarvike, joka on erityisesti optimoitu kipinäeroosiotyöstötyöolosuhteisiin. Integroimalla optimoidun R-tyypin voimatasapainorakenteen ja erittäin tarkan elastisen kiristyssuorituskyvyn yhdeksi yksiköksi se ratkaisee tavallisten yleiskäyttöisten holkkien yleiset viat, kuten epätasaisen jännityksen ja helpon tarkkuuden vaimennuksen.
Tämä edistyksellinen R-Type ER32 Collet on valmistettu korkealaatuisesta jousiteräsmateriaalista, joka on käsitelty moninkertaisella tarkkuudella sorvauksella, sisäisten reikien hiomalla ja täydellisellä syklisellä jännitystä lievittävällä lämpökäsittelyllä. Siinä on vakaa puristusvoiman säilytys, erinomainen pyöreyden tarkkuus ja luotettava elastinen väsymiskestävyys pitkäaikaisessa jatkuvassa EDM-pulssipurkausiskussa. Optimoitu R-tyypin rakenneprofiili toteuttaa tasaisen voimansiirron reiän sisäpinnalla ja minimoi tehokkaasti elektrodin ulosajovirheen kiinnityksen aikana. Se soveltuu yleisesti kupari-, grafiitti- ja kupari-volframielektrodeille, ja se soveltuu täydellisesti pitkäaikaisiin muottionteloiden tarkkuustyöstöskenaarioihin.
Poiketen tavallisista holkkeista, jotka ovat alttiita pyöreyden vääristymille ja kiristysvoiman heikkenemiselle toistuvien avaus- ja sulkemisjaksojen jälkeen, R-tyypin ER32 holkki EDM-elektrodien pidikkeelle välttää elektrodien mikroliukumisen, kipinävälin epätasapainon ja muotin ontelon mittapoikkeaman. Se tukee vakiotoimitusta ja sisäreiän toleranssin, uraparametrien ja pinnan viimeistelyn räätälöityjä muutoksia, ja se tarjoaa vakaita, erittäin tarkkoja ja kestäviä kiinnitysratkaisuja nykyaikaisille tarkkuusmuottien EDM-työpajoille.
Tuotannon kipupisteet
Päivittäisessä uppo-EDM-muotituotannossa tavalliset hyllystä valmistetut ER-holkit aiheuttavat useita yleisiä valmistuspäänsärkyä:
Yksinkertaistetut raaka-aine- ja leikkaus-lämpökäsittelytyöt johtavat pyöreyden vääristymiseen ja puristusvoiman vaimenemiseen toistuvien elastisten auki-sulkemisjaksojen jälkeen.
Jatkuvassa pulssipurkausiskussa elektrodit tuottavat mikroluiston ja poistumisen. Kipinäväli muuttuu epätasaiseksi, mikä aiheuttaa epäjohdonmukaisen onkalon tekstuurin, mittapoikkeaman ja romuriskin arvokkaille muottielektrodeille.
JWGRIP optimoi R-Type ER32 -holkin edellä mainittuihin kipupisteisiin:
1. Korkealaatuinen jousiteräsraaka-aine sekä monikierros jännitystä lieventävä lämpökäsittely eliminoivat sorvauksessa ja hionnassa syntyvän sisäisen jäännösjännityksen, mikä estää pysyvän muodonmuutoksen pitkäaikaisessa elastisessa syklisessä työssä.
2. Optimoitu R-tyypin muoto jakaa puristusvoiman tasaisesti koko sisäreiän pinnalle. Se toimii vakaasti pehmeäkupari-, hauras-grafiitti- ja suuritiheyksisille kupari-volframielektrodeille.
3. Sopii olemassa olevien yleisten ER32-elektrodinpidinrunkojen kanssa välttäen liiallisia kalusteuudistusinvestointeja.
4. Vakiotiedot ovat varastossa. OEM-muunnoksia sisäreiän toleranssia, urarakennetta ja pintakäsittelyä varten on saatavana erikoishalkaisijaisille elektrodeille ja ankariin työolosuhteisiin.
5. Vähentää tehokkaasti elektrodien liukastumis- ja loppumisriskiä, vakauttaa kipinävälin tilan pitkien onteloiden työstötehtävissä.
Rakenteelliset ominaisuudet
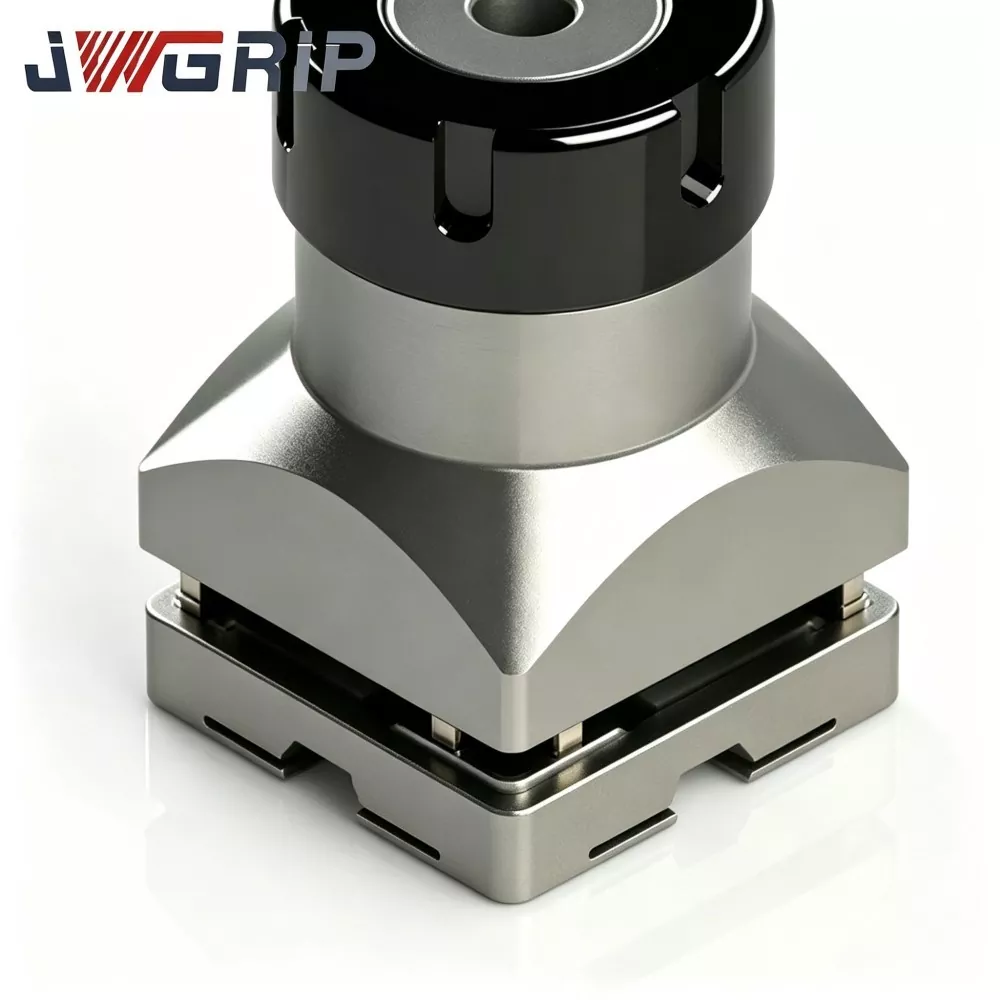
JWGRIP R-Type ER32 -holkki EDM-elektrodipidikettä varten on erittäin tarkka elastinen puristuskomponentti, joka on suunniteltu yksinomaan upotus-EDM-elektrodinpidinkokoonpanoille:
1. Asennettu ER32-kannattimen mutterin ja pidikkeen päärungon sisään. Kun pidikemutteri on kiristetty, se tuottaa tasaisen kehän suuntaisen puristusvoiman pyöreävartisten elektrodien lukitsemiseksi esiasetettuun asentoon.
2. Perinteiset ER32-holkit on alun perin suunniteltu CNC-jyrsintäkarille. niitä ei ole optimoitu EDM-spesifisiin olosuhteisiin: jatkuva pulssivärähtely, dielektrisen nesteen roiskeet ja toistuva elektrodien vaihto.
3. Parannettu R-tyypin rako-ura-asettelu jakaa elastisen jännityksen uudelleen holkin runkoon, vähentää paikallista jännityspitoisuutta ja parantaa elastisen palautumisen suorituskykyä toistuvien avaus-sulkemisjaksojen jälkeen pitäen alhaisena jatkuvan EDM-käytön aikana.
Sovellusalue: Se on muovi-ruiskumuotti-, painevalu-, tarkkuusleimaus-, lääketieteellisten osien muotti- ja optisten komponenttien muottipajojen ydin. Se kiinnittää pyöreävartiset kupari-, grafiitti- ja kupari-volframi-EDM-elektrodit. Suora pudotusasennus ilman ylimääräisiä mekaanisia muutoksia. OEM-piirustukseen perustuvaa muutosta tuetaan ei-standardielektrodin varren mitoilla.
Tärkeimmät tekniset suoritukset
1. Optimoitu R-tyypin rako-ura-jakorakenne Tavallisiin ER32-holkkeihin verrattuna uudelleenjärjestetty R-tyypin ura-asettelu tasapainottaa elastisen jännityksen jakautumista. Elektrodin varren kiristyksen aikana jokainen osa tuottaa tasaisen puristusvoiman, välttää paikallisen elektrodin varren muodonmuutoksen ja estää elektrodin kiristysyksikön koko kokoonpanon tyhjenemisen.
2. Huolellisesti valittu jousiteräsraaka-aine Ottaa käyttöön erikoisjousiteräksen tavallisen hiiliteräksen sijaan. Tarkan karkaisun, karkaisun ja monivaiheisen jännitystä lieventävien lämpöjaksojen jälkeen se säilyttää vakaan kimmoisuutensa satojen puristusten irrotusjaksojen jälkeen ja kestää pysyvää plastista muodonmuutosta.
3. Erittäin tarkka sisäreikä honing Craft Sisäinen kiristysreikä käy läpi hienon hionnan. Erinomainen sisäreiän pyöreys ja pinnan sileys vähentävät hankausjälkiä elektrodin varsissa toistuvan vaihdon aikana ja estävät mikrohiukkasten kerääntymisen, mikä pahentaisi paikannuspoikkeamaa.
4. Hyvä dielektrisen nesteen korroosionkestävyys Erityinen pinnan korroosionestokäsittely hidastaa kemiallista eroosiota pitkäaikaisessa kosketuksessa EDM-dielektrisen nesteen kanssa. Se vähentää ruostumisriskiä kosteassa EDM-säiliöympäristössä ja pidentää käyttöikää.
5. Laaja yhteensopivuus tavallisten ER32-EDM-pitimien kanssa Noudattaa ER32-ulkomittastandardeja, sopii useimpiin kaupallisiin ER32-muotoisiin EDM-elektrodipidikkeiden runkoihin ja kiristysmuttereihin. Loppukäyttäjien ei tarvitse vaihtaa olemassa olevaa pidikelaitteistoa.
6. Joustavat tehtaan suorat ja OEM-räätälöidyt vakiokiristyshalkaisijatiedot kattavat yleiset elektrodivarren koot. OEM voi säätää sisäreiän toleranssia, uran syvyyttä, ulkomittojen hienosäätöä ja pintakäsittelyä asiakkaan piirustusten tai fyysisten näytteiden mukaan.
7. Luotettava eräkohtainen johdonmukaisuus Jokaisessa tuotantoerässä suoritetaan usean tuotteen näytteenottotarkastus. Avainmitta-, puristuskulumis- ja kovuustiedot tallennetaan erätarkastustiedostoihin, mikä takaa vakaan suorituskyvyn volyymi-muotit valmistaville yrityksille.
Täydellinen tuotannon työnkulku
Jokainen JWGRIP R-Type ER32 Collet -erä noudattaa tiukasti kontrolloitua täyden vaiheen valmistustyönkulkua:
① Tuovien raaka-aineiden tarkastus
② CNC-tarkkuussorvaus ulkomuodolle
③ ura-jyrsintä
④ korkean tarkkuuden sisäreiän esityöstö
⑤ Monivaiheinen lämpökäsittely (sammutus, karkaisu, stressinpoisto)
⑥ sisäreiän hieno hionta
⑦ purseenpoisto ja reunojen viimeistely
⑧ pinnan korroosionestokäsittely
⑨ moniulotteinen suorituskyvyn testaus
⑩ erälajittelu ja valmiiden tavaroiden varastointi.
Laadunvalvontavaatimukset
Tuotanto tapahtuu ISO 9001 -laatujärjestelmästandardien mukaisesti.
Keskeiset testikohteet: mittamittaus, kovuuden tarkastus, puristuksen loppumisen havaitseminen, elastisen väsymisen simulaatiotesti.
Kaikki mittaustyökalut saavat säännöllisen metrologisen kalibroinnin testitulosten aitouden ja toistettavuuden varmistamiseksi.
Erän tarkastusraportit arkistoidaan jokaisesta erästä; materiaalisertifikaatit ja osittaiset kolmannen osapuolen testitietueet voidaan toimittaa asiakkaan pyynnöstä.
Käyttö- ja säilytysehdotus:
Säilytä holkkeja erillisissä törmäyksenestoisissa työkalulaatikoissa. Pidä poissa kosteudesta, metallilastuista ja kovista naarmuista ennen asennusta. Puhdista sisäreikä huolellisesti ennen jokaista asennusta. Lastut tai dielektrisen nesteen jäämät porauksen sisällä heikentävät puristustarkkuutta vakavasti.
Miksi valita JWGRIP
1. EDM:hen erikoistunut työkalujen T&K-taustasuunnittelutiimi kerää runsaasti kokemusta upotus-EDM-kiinnitystarvikkeiden kehittämisestä. Emme vain kopioi jyrsintätyyppisiä holkkimalleja; tuoteoptimoinnit perustuvat massiiviseen etulinjan muottiteknikkojen palautteeseen.
2. Täyden erän suorituskyvyn seulonta ennen toimitusta Monet kilpailijat suorittavat vain pistokokeilun. Jokainen valmis JWGRIP R-Type ER32 -holkki läpäisee puristus-ulko-tunnistuksen ennen toimitusta vaatimustenvastaisiin yksiköihin.
3. Vakaa tehtaan suora toimitus ja kypsä OEM-prosessi Vakiovarusteiset tuotteet ylläpitävät vakaata toimitusta. Mittamuokattuja tai erityisiä pintavaatimuksia koskevien tilausten osalta insinööritiimi tarkistaa OEM-piirustukset 12 työpäivän kuluessa ja antaa palautetta toteutettavuudesta. Normaali toimitusaika: 10-15 työpäivää; OEM-toimitusaika vahvistetaan piirustuksen monimutkaisuuden mukaan.
4. Sovelluskeskeinen ammatillinen tekninen tuki Kun asiakkaat kohtaavat epänormaalia puristusta, liiallista loppumista ja muita paikan päällä tapahtuvia kokoonpanoongelmia, tekninen tukitiimi tarjoaa käytännön asennusohjeita ja vianmääritystä todellisen EDM-työpajakokemuksen perusteella.
5. Täydellinen erän jäljitysmekanismi Jokaisessa tuotantoerässä on itsenäinen erämerkintä. Jos odottamattomia koneistukseen liittyviä ongelmia ilmenee, alkuperäiset tuotantoparametrit ja tarkastustietueet voidaan nopeasti hakea teknistä analyysiä varten.
FAQ
Kysymys 1: Voiko JWGRIP R-Type ER32 Collet toteuttaa tyhjennyksen asennuksen jälkeen?
A1: Nollaa ei voida saavuttaa millään elastisella holkkikokoonpanolla. Vakiotestiolosuhteissa sovitetulla pidikkeellä ja pätevällä testitankolla, kootun ulostulon säätö on ≤0,003 mm. Varsinaiseen koneeseen asennettuun kokonaiskulumiseen vaikuttavat myös elektrodin varren pyöreys, pinnan kunto, mutterin kiristysmomentti ja pidikkeen rungon kuluminen. Pidä liitososat hyvässä kunnossa parhaan kiristystarkkuuden saavuttamiseksi.
Kysymys 2: Sopiiko tämä holkki raskaille ja halkaisijaltaan suurille grafiittielektrodeille?
A2: R-tyypin ER32 holkki EDM-elektrodien pidikkeelle tukee grafiittielektrodin kiinnitystä. Suurikokoisille raskaille grafiittielektrodeille, arvioi karan kuormitus ja kiristysmomentti. Liiallinen paino tai liiallinen kiristäminen nopeuttaa holkkien elastisuuden väsymistä ja lyhentää käyttöikää. Yhdistä elektrodin paino holkin kiinnityskapasiteetin kanssa todellisessa tuotannossa.
Kysymys 3: Voitko tehdä OEM:n, kun kiristetään sisähalkaisijan tai uran parametrit poikkeavat tavallisesta ER32:sta?
A3: Kyllä. Toimita täydelliset tekniset piirustukset tai fyysiset näytteet, merkitse kiristysreiän mitat, toleranssit, uran tiedot, kovuustavoite ja pintakäsittelyvaatimukset. Suunnitteluosasto arvioi valmistettavuuden ja antaa virallisen tarjouksen.
Q4: Mitkä tuotteet kuuluvat takuun piiriin?
A4: Tämä on erittäin tarkka kulutustavaratyökalu. Takuu koskee valmistuksesta johtuvia vikoja, kuten vaatimuksista poikkeavaa loppumista toimitushetkellä. Takuu ei kuulu naarmuuntumisen, ylikuormituksen, väärän vääntömomentin, lastujen juuttumisen ja pitkäaikaisen väsymiskulumisen aiheuttamien vaurioiden ulkopuolelle.
Holkkien valintaopas ja päivittäiset työpajan käyttövinkit
1. Valitse nimellinen kiinnityshalkaisija mahdollisimman lähelle elektrodin varren todellista mittaa. Älä käytä yhtä holkkia liian laajalle kokoalueelle; suuri mittarako luo epätasaisen puristuspaineen ja korkeamman poistoarvon.
2. Ennen muodollista muotin valmistusta puhdista täysin holkin sisäreikä, pidike-mutterin ontelo ja elektrodin varren pinta metallilastujen ja dielektrisen nesteen jäämien poistamiseksi.
3. Kokoamisen jälkeen suorita loppumisen tarkastus osoitinvalitsimella ennen kipinäeroosiokäsittelyä. Tämä esitarkastus vähentää huomattavasti puristuskomponenttien poikkeaman aiheuttamaa home-ontelon romun riskiä.
4. Monikoneisia muottipajoja varten valmistele useita holkkeja, jotka vastaavat usein käytettyjä elektrodin varren kokoja. Hävitä voimakkaasti kuluneet holkit. Vaihda välittömästi, jos rutiinitarkastuksessa havaitaan elastista heikkenemistä, pysyviä muodonmuutoksia tai pinnan halkeamia, vaikka teoreettista käyttöikää ei saavutettaisikaan.
5. Ota käyttöön luokiteltu varastointi ja säännöllinen kunnon tarkistus holkkimassalle, jotta EDM-koneistuksen tasaisuus pysyy vakaana pitkäaikaisissa sarjatuotantoprojekteissa.
Aiheeseen liittyvä luokka
Lähetä kysely
Yhteystiedot
-
Osoite
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdongin maakunta, Kiina
-
Puh
-
Sähköposti
Tervetuloa lähettämään kyselyn JWGRIP:lle. Ammattitaitoinen tekninen ja myyntitiimimme tarjoaa ilmaisen kalustevalinnan, räätälöidyn ratkaisun suunnittelun ja tarkan tarjouksen.

Uutissuositukset