Suomi
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






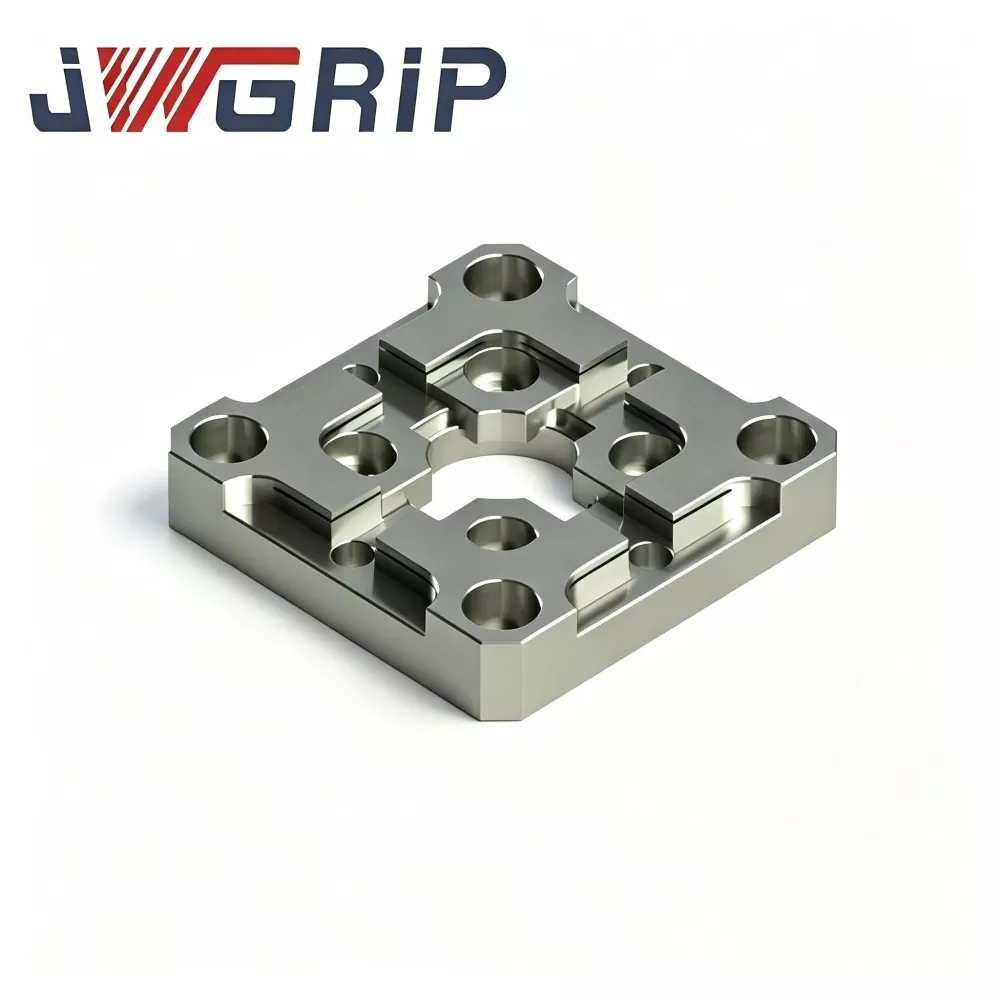
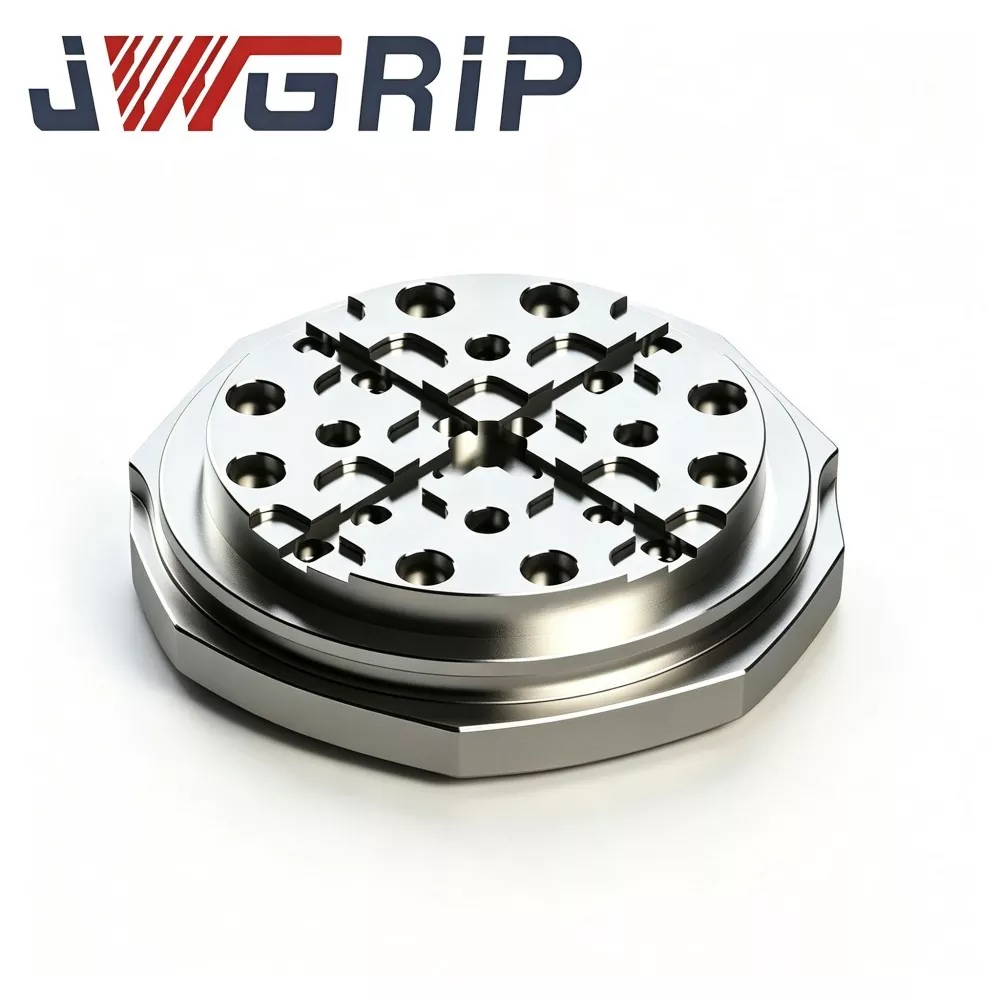
R-tyypin 70x70 EDM-keskityslevy
JWGRIP on ammattimainen R-Type 70x70 EDM-keskityslevyn valmistaja ja toimittaja Kiinassa, joka tarjoaa suoran tehtaan toimituksen ja räätälöityjä rakennemuutoksia vastaamaan erilaisiin EDM-kiinnitysasetteluvaatimuksiin. Se on erittäin tarkka integroitu elektrodien paikannusvertailulaite, joka on optimoitu erityisesti uppo-EDM-muotinvalmistuspajoihin ja keskittyy nopeaan keskittämiseen ja toistuviin elektrodien paikannustehtäviin. Se integroi jännityshajallaan hajotetun R-tyypin sisemmän viisteen siirtymärakenteen ja erittäin vakaan benchmark-asemointisuorituskyvyn yhdeksi kompaktiksi yksiköksi, mikä ratkaisee tehokkaasti perinteisten litteiden keskityslevyjen terävien reunojen kulumisen ja referenssivirheen.
Tämä erittäin toistotarkkuus EDM-keskityslevy on valmistettu esistabiloidusta seosteräksestä, ja siinä käytetään monivaiheista jännityksenpoistokäsittelyä, ammattimaista pintakarkaisua ja erittäin tarkkaa kaksipuolista hiontatekniikkaa erinomaisen tasaisuuden ja yhdensuuntaisuuden varmistamiseksi. Päivitetty R-tyypin viisteen siirtymärakenne hajottaa paikallisen kosketusjännityksen kiinnittimen toistuvien telakointi- ja lataus-purkujaksojen aikana, mikä estää tehokkaasti asemointireunan loven kulumista ja pitkäaikaista vertailumuodonmuutosta. Se eliminoi kumulatiiviset paikannusvirheet, jotka johtuvat toistuvasta manuaalisesta kalibroinnista ja työpajan lämpötilan vaihteluista, säilyttäen johdonmukaisen elektrodin samankeskisyyden ja vakaan kipinävälin monionteloisessa erämuottien käsittelyssä.
R-Type 70x70 EDM-keskityslevy yksinkertaistaa huomattavasti elektrodien työkalujen säätömenettelyjä, lyhentää manuaalista keskitysaikaa, vähentää ihmisen aiheuttamaa kupari- ja grafiittielektrodien paikannuspoikkeamaa ja alentaa muotin uudelleentyöstönopeutta. Tukee standardia tehtaan suoraa toimitusta ja piirustuspohjaista reikien asettelun ja sijoittelun koon räätälöintiä, ja se tarjoaa erittäin luotettavan vertailutakuun korkean tehokkuuden ja erittäin tasalaatuisen EDM-muotin valmistuksen kannalta.
Priorisointijärjestelmä
Muottien valmistustyöpajat, jotka tekevät suuria määriä monielektrodisia upotus-EDM-töitä, kohtaavat piilotettuja laaturiskejä, jotka aiheutuvat tavanomaisista neliöharkakeskiölevyistä:
Satojen elektrodijig-telakointijaksojen jälkeen terävät sisäkulmat aiheuttavat painaumaa ja osittaista hankausta. Hienovaraista kulumista ei voida havaita rutiininomaisella silmämääräisellä tarkastuksella, mutta samankeskinen referenssi ajautuu äänettömästi.
Poikkeama kertyy vähitellen. Siihen mennessä, kun ongelmia havaitaan, useita muottipesäkkeitä on jo työstetty, mikä on johtanut arvokkaaseen muottijätteen romuun, huonoon kipinävälin tasaisuuteen ja epätasaiseen ontelon sivuseinämien kulumiseen.
JWGRIP optimoi R-Type 70x70 EDM-keskityslevyn näihin käytännöllisiin kipupisteisiin:
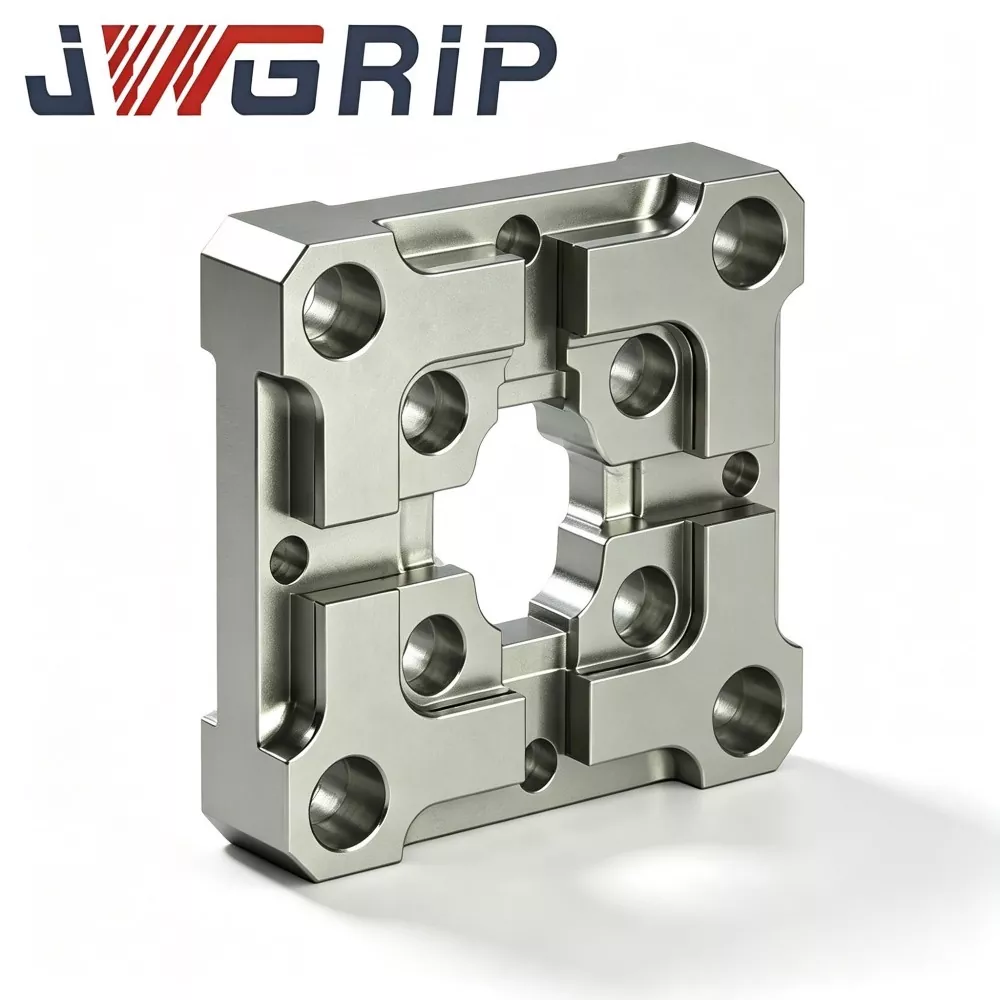
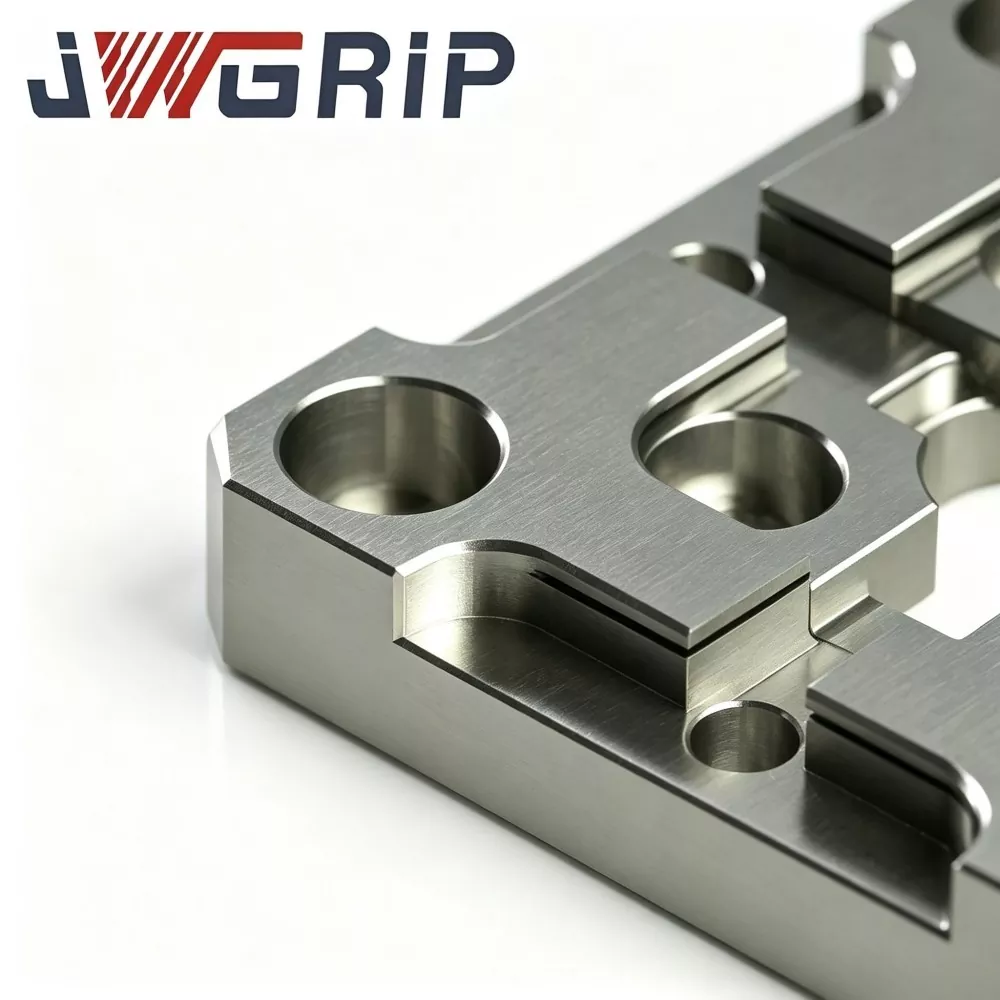
1. R-tyypin sileä sisäviiste hajottaa telakointikontaktien rasitusta ja vähentää painumatyyppistä kulumisriskiä sijoitteluhartioissa.
2. Esistabiloitu seosterässubstraatti, jossa on usean kierroksen korkeassa lämpötilassa vanheneminen, eliminoi suurelta osin sisäisen jäännösjännityksen ja kestää lämpötilan vaihtelun ja jatkuvan puristusiskun aiheuttamaa vertailuarvojen vääristymistä.
3. Kaksipintainen erittäin tarkka hionta takaa erinomaisen tasaisuuden ja yhdensuuntaisuuden vakaan mekaanisen keskityksen vertailuarvona.
4. Yksinkertaistaa manuaalisia keskitysmenettelyjä, vähentää uudelleentyöstönopeutta ja parantaa yleisen mittayhteensopivuutta tarkkuusmuotti-EDM-tuotannossa.
5. Kompakti 70 × 70 ulkomitta sopii yleiseen EDM-kiinnitystilaan; piirustusohjattu mukautettu reikäkuvio ja paikannus-päämodifikaatio ovat saatavilla automaattisiin elektrodien vaihtoihin EDM-kennoprojekteihin.
Toimintaperiaate
JWGRIP R-Type 70×70 EDM-keskityslevy on erityinen referenssikomponentti uppo-EDM-elektrodien esiasemointiin ja samankeskisyyden kalibrointiin:
1. Asennetaan EDM-työpöydän ja elektrodipidikkeen väliin. Se tarjoaa toistettavan mekaanisen keskitysreferenssin vaihdettaessa kupari-, grafiitti- tai kupari-volframielektrodijiggejä.
2. Perinteisissä keskityslevyissä on teräväkulmaiset sisäolkapäät. Jokainen telakointiisku keskittää jännityksen pieniin kulmavyöhykkeisiin ja synnyttää paikallisen muovisen painuman toistuvan painalluksen jälkeen.
3. Ydinrakennepäivitys: Tasainen R-tyypin sisäviisteen siirtymä laajentaa tehokasta kosketusaluetta jigin telakoinnin aikana, levittää puristusvoimaa suuremmille pinnoille kapeiden terävien kulmien sijaan, hidastaa painumien kulumista ja säilyttää alkuperäisen samankeskisen vertailuarvon pidempiä huoltojaksoja varten.
Tärkeä käyttömuistutus: Tämä levy tarjoaa vain mekaanisen esikeskityksen, eikä se voi korvata lopullista anturipohjaista koordinaattien hienokalibrointia. Kun mekaaninen telakointi on kiinnitetty tätä keskityslevyä vasten, käyttäjien on silti suoritettava anturin kompensointi standardien EDM-prosessin spesifikaatioiden mukaisesti. Sitä käytetään laajalti ruiskuvalumuottien, painevalumuottien ja tarkkuusleimaus- ja EDM-käsittelyyn, ja se sopii erityisen hyvin erätuotantopajoihin, joissa elektrodit vaihdetaan usein. Se voidaan asentaa EDM-työpöydälle, nollapisteistukan alustalle tai mukautetun kiinnitystukilevylle.
Tärkeimmät tekniset suorituskykyominaisuudet
1. Optimoitu R-tyypin sisäviisteen kulumisenestorakenne Vertaileva kestävyystesti osoittaa samalla telakointi-iskutaajuudella, JWGRIP R-Type 70×70 EDM -keskityslevy vähentää paikallista kosketusjännitystä noin 29 % verrattuna perinteisiin teräviin olkapäihin kohdistuviin keskityslevyihin.
2. Monivaiheinen jännityksenpoistostabilointi Lejeerinkiterässubstraatti vanhenee kaksikierrosta korkeassa lämpötilassa karkeatyöstön jälkeen poistaakseen suurimman osan jäännössisäisestä jännityksestä. Työpajan ympäristön lämpötila 17-29 ℃, valmiin levyn tasaisuuden vaihtelu ≤0,0025 mm, mikä estää lämpötilan vaihtelun aiheuttaman vertailuarvon vääristymisen.
3. Kaksipuolinen ultratarkkuushionta Yläreferenssipinta ja pohja-asennuspiste ovat molemmat erittäin tarkasti hiottuja. Tasaisuus ≤0,002 mm; yhdensuuntaisuus ylhäältä ja alhaalta peruspisteen välillä ≤0,003 mm. Suuri yhdensuuntaisuus tukee vaihtoehtoisen pinnan käyttöä kääntämällä levyä.
4. Lokalisoitu pintakarkaisukäsittely Avainsijoitus-olkapäävyöhykkeet saavat erityisen pintakarkaisun, pinnan kovuus saavuttaa HRC 58-62:n. Vahva kulumisenestokyky vastustaa hiukkasten naarmuuntumista ja telakointiiskuja; ei-työvyöhykkeet säilyttävät oikean alustan sitkeyden, jotta vältetään koko levyn hauras murtuminen.
5. Dielektristä nestettä kestävä korroosionestoviimeistely Koko ulkopinnan passivointi ruosteenestokäsittely. Kestää pitkään roiskuvaa EDM-dielektristä nestettä ja kosteaa työpajailmapiiriä, hidastaen hapettumista ja pisteruosteen esiintymistä.
6. Vakiokoko Esikäsitellyillä kiinnitysominaisuuksilla Kompakti 70 × 70 ulkopinta, esivalmistetut kohdistustapin reiät ja upotusruuvinreiät. Suora asennus sopii useimpiin yleisimpiin nollapisteliitäntöihin ilman toissijaista koneistusta.
7. Jäljitettävä koko tuotteen metrologinen tarkastus Jokaisessa valmiissa yksikössä on laserkaiverrettu ainutlaatuinen sarjanumero. Täydelliset tarkastustiedot, jotka kattavat tasaisuuden, yhdensuuntaisuuden ja R-viisteen ulottuvuuden, arkistoidaan, mikä tukee jäljitettävää laadunvalvontaa suuria määriä muotteja valmistaville yrityksille.
Täydellinen tuotannon työnkulku
Jokainen JWGRIP R-Type 70x70 EDM -keskityslevyn erä noudattaa tarkasti täyden sekvenssin valmistustyönkulkua:
Raaka-aineen kemiallisen koostumuksen ja kovuuden tarkastus → CNC-jyrsintä → ensimmäinen kierros korkean lämpötilan jännityksenpoistovanheneminen → puoliviimeistelytyöstö → R-tyyppinen sisäviisteen muovaus → toissijainen jännityksenpoistovanheneminen → paikallinen pintakarkaisu → kaksipuolinen tarkkuusgeometrinen hionta → tappireikä- ja viimeistelylasermittaus CMM-hionta merkintä → ruosteenesto passivointi → lopullinen visuaalinen uudelleentarkastus → valmiiden tuotteiden varastointi.
Tuotanto täyttää ISO 9001 -laatujärjestelmän vaatimukset.
Ydinmittauslaitteet: koordinaattimittauskone, pinnan tasaisuusinterferometri, kovuusmittari; kaikki saavat määräajoin virallisen metrologisen kalibroinnin.
Jokaiseen valmiiseen kappaleeseen on liitetty riippumaton tarkastusraportti; materiaalitestitodistukset voidaan toimittaa asiakkaan pyynnöstä.
Käytännön säilytysvinkki: Säilytä keskityslevyä erillisessä iskunkestävässä mittarikotelossa. Vältä painavien esineiden iskuja ja metallilastujen naarmuuntumista. Jopa näkymätön mikrosyvennys heikentää paikannustarkkuutta. Pyyhi asemointiolkapäät ja vertailupinnat kokonaan nukkaamattomalla pehmeällä liinalla jokaisen koneen käytön jälkeen ennen varastointia.
Oikea asennus- ja käyttötyönkulku
1. Puhdista täysin ennen asennusta kiinnitysalustan asennustaso, kohdistustapin reiät ja keskityslevyn pohjapiste. poista metallilastut, hiilijauhe ja dielektrisen nesteen jäämät. Loukkuun jääneet vieraat hiukkaset kallistavat levyä ja vääristävät keskityksen vertailuarvoa.
2. Kiinnitä upotusruuvit suositeltua vääntömomenttia noudattaen. Ylivääntömomentti aiheuttaa paikallista levyn muodonmuutosta ja pilaa tasaisuuden; riittämätön vääntömomentti aiheuttaa levyn siirtymisen telakointiiskun vaikutuksesta.
3. Estä voimakas törmäys elektrodijigin ja R-tyypin paikannusolkapäiden välillä. ottaa käyttöön pehmeäkontaktitelakointitilan mekaanista esikeskitystä varten.
4. Mekaanisen esikeskityksen jälkeen koko anturin koordinaattikompensointi EDM-prosessin spesifikaatioiden mukaan. Älä koskaan jätä väliin hienokosketusta ja luota puhtaasti mekaaniseen keskitystulokseen lopullisessa työstyksessä.
5. Tarkista sijoitteluolkapäät suurennuslasin alla 7–10 työpäivän välein. vaihda levy välittömästi, kun painauma, naarmu tai lovi löytyy.
Epäasianmukaisia toimintoja tulee välttää
1. Asennus puhdistamatta liitospintoja: päällekkäiset lastut aiheuttavat piilotetun kallistuspoikkeaman.
2. Väkivaltainen vasara-avusteinen telakointi: voimakas isku synnyttää näkymättömän mikrosyvennyksen kohdistushartioihin.
3. Ylivääntömomenttiruuvikiinnitys: aiheuttaa sisäistä jännitystä ja pysyvän geometrisen vääristymän levyrunkoon.
4. Ohita anturin hienokalibrointi ja ota mekaaninen keskitystulos lopulliseksi koneistuksen vertailuarvoksi.
Miksi valita JWGRIP
1. Käytännön EDM-työn T&K-kokemus Suunnittelutiimimme kerää runsaasti paikan päällä palautetta muottiteknikoilta. Tuotteiden iteraatiot on optimoitu reaalikaupan pullonkauloihin pelkkien teoreettisten piirustusparametrien sijaan.
2. Täyden yksikön tiukka toimitusta edeltävä tarkastus Monet kilpailijat vain ottavat käyttöön näytteenottomittojen tarkistuksen. Jokainen JWGRIP R-Type 70 × 70 EDM -keskityslevy suorittaa CMM:n täyden geometrian tarkastuksen vaatimustenvastaisten osien seulomiseksi ennen toimitusta.
3. Vakaa toimitusaika vakio- ja räätälöityille tilauksille Vakiovarusteiset 70 × 70 -tuotteet ylläpitävät tuotantovarastoa. Mukautettujen paikannuspäällikkö- tai reikäasetteluvaatimusten osalta suunnittelutiimi viimeistelee piirustustarkistuksen 12 työpäivän kuluessa ja vahvistaa toteuttamiskelpoisen aikataulun. Normaali tilauksen toimitusaika: 10-15 työpäivää.
4. Sovellussuuntautunut tekninen tuki Kun asiakkaat kohtaavat kokoonpanoon liittyvää sekaannusta tai epänormaalia keskitystehoa, teknisen tuen tiimi tarjoaa käytännön vianetsintäehdotuksia, jotka perustuvat todelliseen EDM-työpajakokemukseen.
5. Täydellinen erän jäljitettävyyden hallinta Jokaisella kilvellä on ainutlaatuinen sarjanumero. Kun paikannukseen liittyviä odottamattomia ongelmia ilmenee, alkuperäiset tuotantoparametrit ja tarkastusarkistot voidaan nopeasti hakea teknistä analyysiä varten.
FAQ
K1: Voiko JWGRIP R-Type 70x70 EDM-keskityslevy poistaa kaikki keskityspoikkeamat?
A1: Se tarjoaa vakaan mekaanisen esikeskityksen vertailuarvon, eikä se voi poistaa kaikkia poikkeamalähteitä. Lopullinen luotainpohjainen koordinaattikompensaatio on edelleen pakollinen. Asemointivirhe voi johtua myös kuluneesta elektrodijigistä, löysästä kiinnityksestä tai elektrodin varren muodonmuutoksesta. Käyttäjien on tarkastettava koko jigikokoonpano määräajoin.
Kysymys 2: Sopiiko tämä keskityslevy raskaiden ja suurikokoisten grafiittielektrodijigkien toistuvaan telakointiin?
A2: Se tukee grafiitti-elektrodi-jig-keskitystä. Erittäin raskaita kokoonpanoja varten säädä telakan kosketusvoimaa tiukasti ja kiellä väkivaltainen isku. Jopa R-viisteen optimoinnilla liiallinen iskukuormitus aiheuttaa silti painumisvaurioita asemointihartioihin.
Kysymys 3: Voitko mukauttaa epätyypillistä reikäkuviota tai erityistä paikannus-pomo-mittausta?
A3: Kyllä. Ole hyvä ja toimita täydelliset tekniset piirustukset, joissa on selkeät vaatimukset reiän sijoittelusta, sijoittelun geometriasta, tasaisuudesta ja yhdensuuntaisuuden toleranssista. Suunnitteluosasto arvioi valmistettavuuden 12 työpäivän kuluessa ja antaa virallisen tarjouksen.
Q4: Mitkä vauriot eivät kuulu takuun piiriin?
A4: This belongs to high-precision positioning work-holding component. Warranty covers manufacturing-originated defects upon delivery such as out-of-spec flatness, parallelism and hardness. Damage induced by collision, improper torque-installation, particle-scratch and normal service-wear is outside warranty coverage.
Aiheeseen liittyvä luokka
Lähetä kysely
Yhteystiedot
-
Osoite
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdongin maakunta, Kiina
-
Puh
-
Sähköposti
Tervetuloa lähettämään kyselyn JWGRIP:lle. Ammattitaitoinen tekninen ja myyntitiimimme tarjoaa ilmaisen kalustevalinnan, räätälöidyn ratkaisun suunnittelun ja tarkan tarjouksen.
Uutissuositukset