Suomi
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







R-tyypin 156 mm EDM-lava nollapisteen työskentelyyn
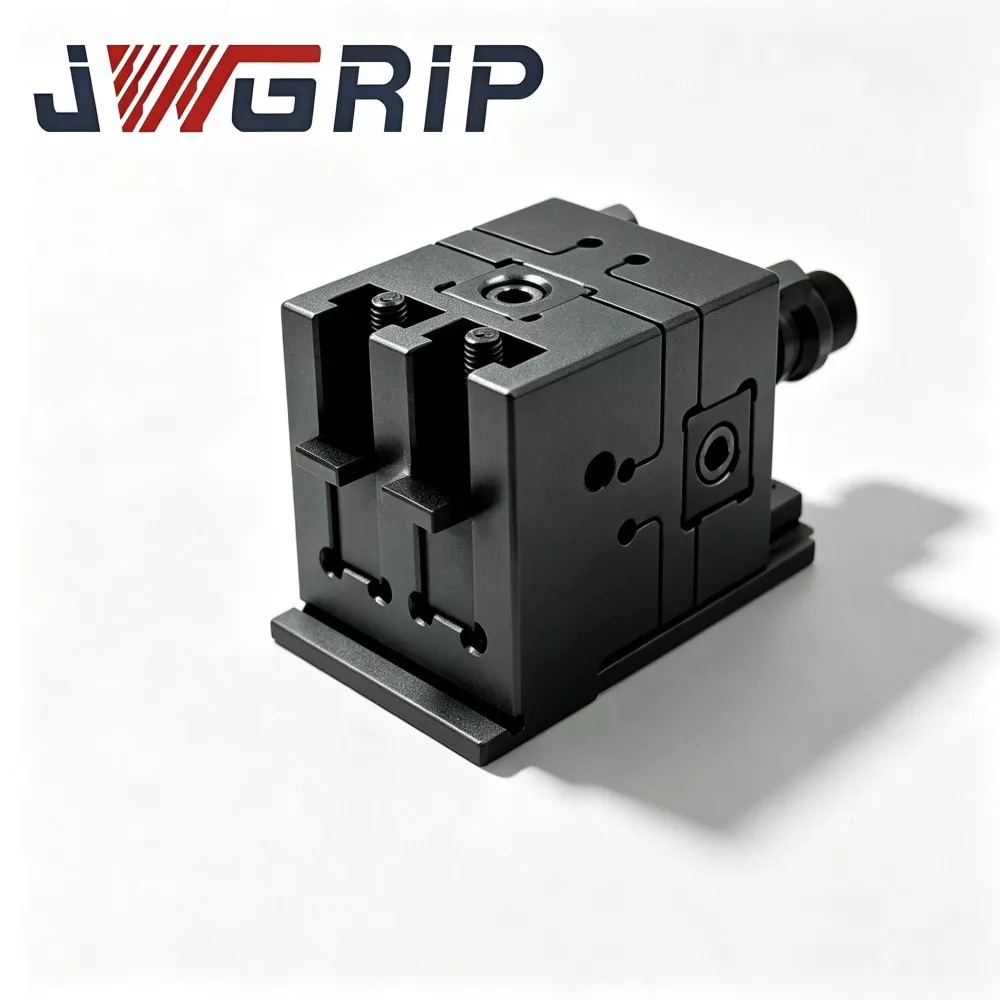
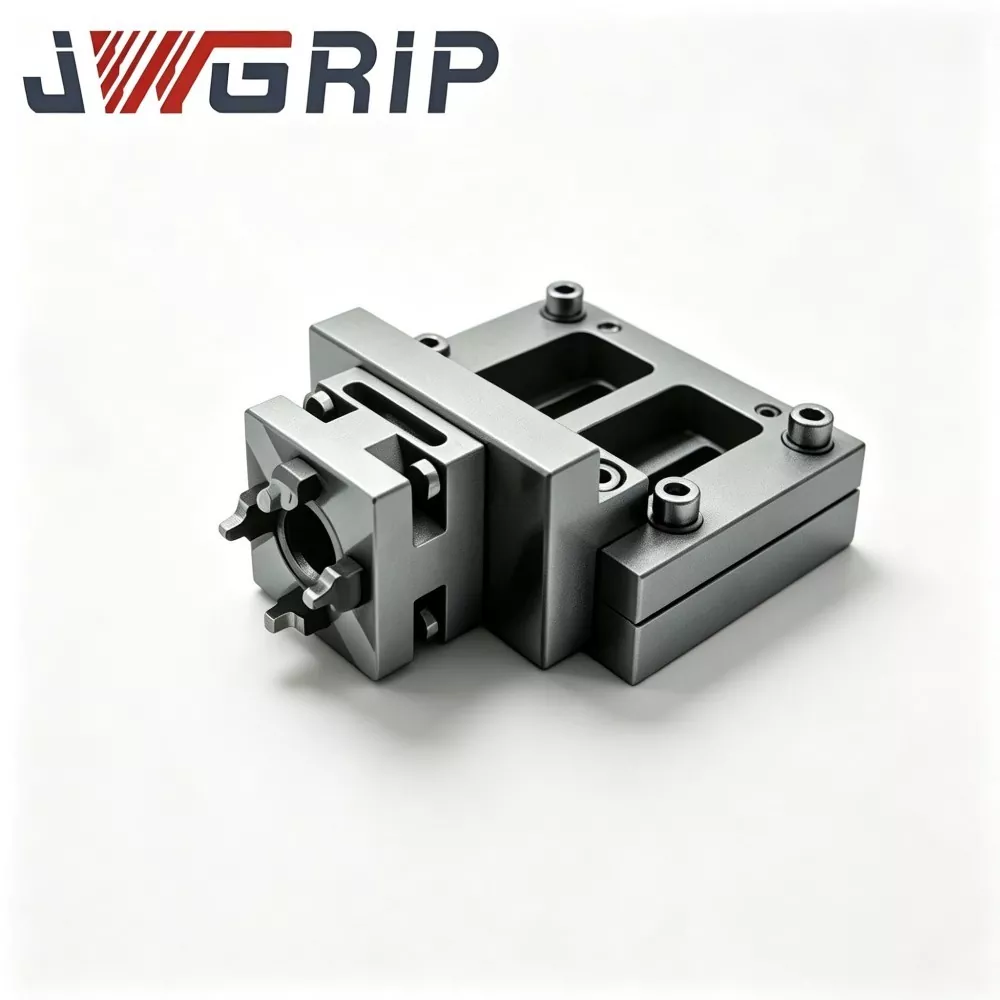
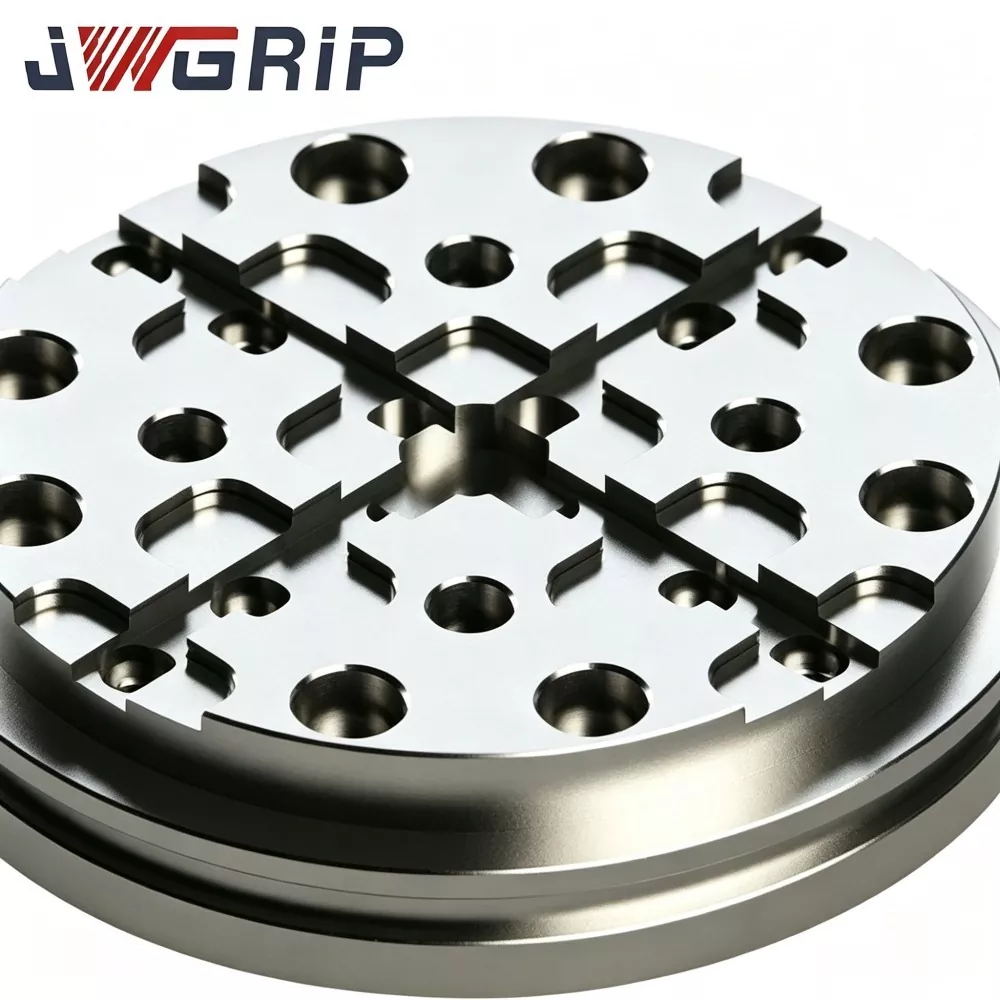
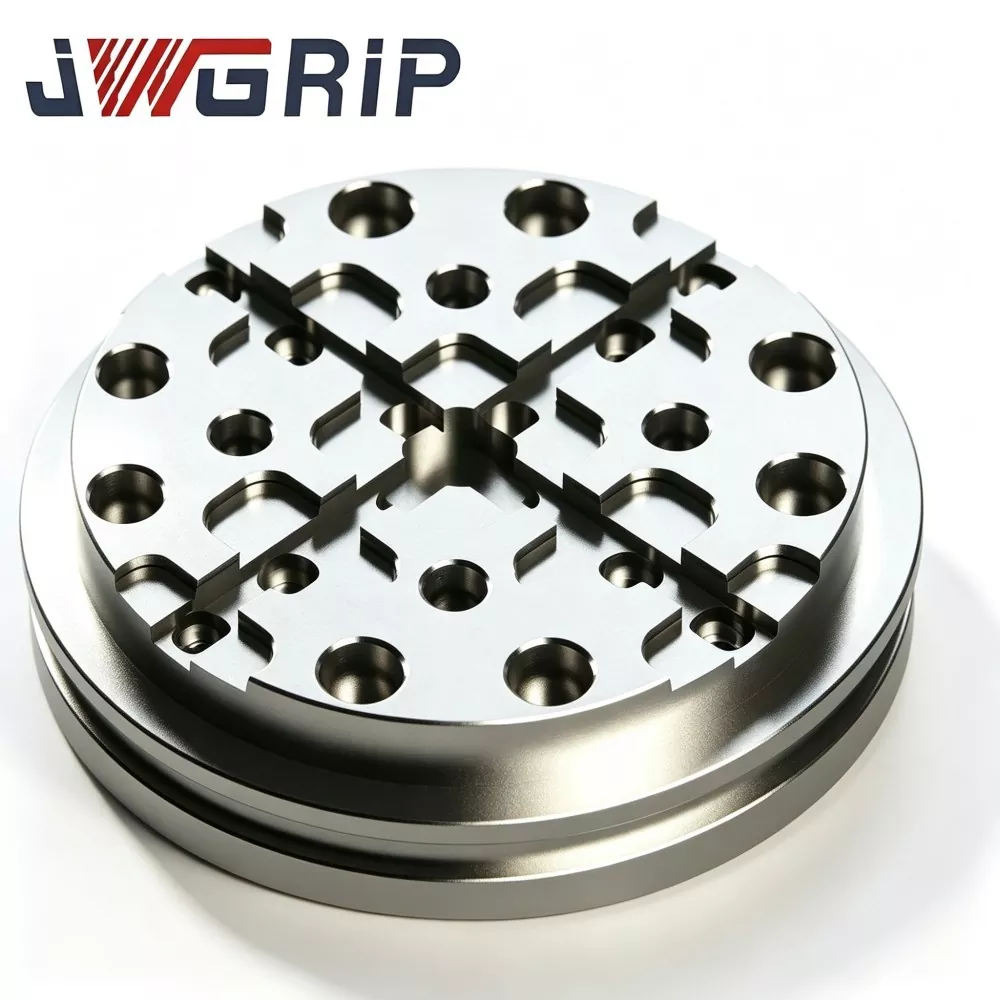
JWGRIP, kokenut toimittaja, joka toimittaa todistettuja ODM-ratkaisuja erittäin tarkkoihin EDM-työnpitämislaitteistoihin, tarjoaa jäykkärakenteista R-tyypin 156 mm:n EDM-lavaa Zero Point Workholdingille, joka on keskeinen ostokomponentti uppo-EDM:n prosessien väliseen siirtoon keskisuurissa muottien valmistuslaitoksissa. Valmistettu jännitystä vapautetusta esikarkaistusta seosteräksestä, se käy läpi monijaksoisen lämpöstabiloinnin, R-tyypin siirtymäurakoneistuksen ja koko pinnan erittäin tarkan hiontaan. Varustettu lastunpoistoarkkitehtuurilla roiskuvia EDM-säiliöympäristöjä varten, sen ainutlaatuinen R-muotoinen jännityksenpoistoura levittää korkean paikallisen jännityksen toistuvista nollapisteen lukitus-avaamisjaksoista ja vaimentaa paikannuspisteen pinnan mikrodeformaatiota pitkän syklisen käytön jälkeen.
Perinteiset muotinvalmistustyöt kärsivät benchmark-siirtymistä ja hienovaraisista peruspisteen muodonmuutoksista, jotka johtuvat toistuvista asemien välisistä kiinnikkeiden vaihdoista. Perinteiset nollapistelavat, joissa on jäykät suorakulmaiset urat, keskittävät helposti lukitusjännityksen ja menettävät tasaisuuden syklien aikana. Yhdessä jatkuvaan jäähdytysnesteen roiskeeseen ja lastujen kertymiseen, tavalliset lavat tuovat paikannusvirheitä ja raskaan manuaalisen puhdistuksen työtaakan. Tämä päivitetty JWGRIP R-Type 156 mm EDM-lava nollapisteen työskentelyyn ratkaisee tällaiset alan laajuiset haitat.
Lämpöstabiloitu teräsrunko poistaa sisäisen jäännösjännityksen, kun taas optimoitu R-ura jakaa puristusiskun tasaisesti. Sisäänrakennettu salaojitus ja lastunpoistorakenne selviytyy ankarista EDM-olosuhteista säilyttäen tasaisen peruspisteen tasaisuuden ja toistotarkkuuden. Se standardoi työkappaleiden siirron asemien välillä, lyhentää lisäasetusaikaa, stabiloi monierän muotin työstön tarkkuutta ja tarjoaa erittäin jäykän nollapisteen paikannustuen automatisoiduille keskisuurille muottien tuotantolinjoille.
Oikeita kipupisteitä
Nykyaikaiset keskisuuret ja suuret muottien valmistuspajat käyttävät nollapisteen pitoa, jotta kalustevalmistelut ja osien siirrot asemien välillä saavutetaan kevyen tuotannon konseptien mukaisesti. Siitä huolimatta monet loppukäyttäjät kohtaavat jatkuvasti vaikeita käytännön ongelmia tavallisten yleisten nollapistelavojen kanssa, jotka on asennettu uppoaviin EDM-koneisiin.
· Perinteisissä kuormalavoissa on teräväkulmainen sisäuran geometria. Toistuvassa nollapisteen esikuormituksessa jännitys kerääntyy teräviin kulmiin ja laukaisee hitaasti peruspinnan pinnan mikrovääristymän.
· Useimmista tavallisista kuormalavoista puuttuu siru- ja dielektrisen nesteen tyhjennysominaisuudet. Dielektriseen nesteeseen sekoitettu roska kerääntyy paikannusreikien ympärille. Ilmapuhalluspuhdistus ei pysty poistamaan täysin epäpuhtauksia, jotka vähitellen tuhoavat paikannussovituksen ja heikentävät toistuvan sijoituksen suorituskykyä.
· Kun muottipalat virtaavat jauhatusasemilta EDM-säiliöihin, näkymätöntä asemointia kerääntyy askel askeleelta, mikä johtaa kalliisiin uusiintöihin tai romuun arvokkaille monionteloisille muottikomponenteille.
Kehityssuuntautuminen
JWGRIP R-Type 156 mm EDM-lava nollapisteen työskentelyyn on suunniteltu ratkaisemaan edellä mainitut uppo-EDM nollapisteen työnkulun pullonkaulat. Poiketen yleisistä nollapistelavoista, jotka on validoitu vain kuivissa laboratorio-olosuhteissa, insinööritiimimme suoritti runsaasti kenttätestejä todellisissa EDM-työsäiliöympäristöissä. Testiolosuhteet kattavat täysin dielektrisen nesteen upottamisen, lastujen saastumisen ja syklisen lukituksen esikuormituksen.
· Hyödyntämällä monivuotisia paikan päällä saatuja palautetta maailmanlaajuisilta muottiasiakkailta, useat prototyyppien iteraatiot läpäisivät kymmeniä tuhansia nollapisteen lukitus-aukko-simulaatiojaksoja ennen massatuotannon käynnistämistä.
· Lava voidaan asentaa suoraan yleisimpiin nollapisteen perusmoduuleihin. Sen 156 mm:n ulkomitta sopii keskisuurten muottien ja painavien elektrodikiinnikkeiden kiinnitysskenaarioihin.
· Vakiotietojen lisäksi JWGRIP ODM -palvelu tarjoaa räätälöityjä rakenteellisia ominaisuuksia jälkiasennetuille erikoiskäyttöisille automatisoiduille EDM-nollapistekennoille.
Toiminnallinen periaate
JWGRIP R-Type 156 mm EDM-lava nollapistetyöskentelyyn toimii kuormaa kuljettavana peruspisteen alustana nollapisteen työskentelyekosysteemissä. Se istuu nollapisteen lukitusmoduulien ja ylempien kiinnityslevyjen / muottiterävien jigien välissä. Kun telakointi on kiinnitetty nollapisteen paikannusnastoihin ja pneumaattinen vetolukkotoiminto on suoritettu, yhtenäinen mekaaninen peruspiste muodostuu. Se tukee offline-kiinnityskokoonpanoa ja nopeaa työkappaleen siirtoa eri asemien välillä ilman täyttä valitsinta.
Tavalliset nollapistelavat keräävät lukitusjännityksen teräviin urien kulmiin. Lukemattomien lukitus-avaamisjaksojen jälkeen jäännösmikroplastinen muodonmuutos kerääntyy ja peruspisteen tasaisuus ajautuu.
· JWGRIP R-Type -lavan ydinpäivitys on jatkuvassa sileässä R-tyypin siirtymäurarakenteessa. R-kaarevat profiilit levittävät keskittyneen lukitusjännityksen laajemmille uraseinämäpinnoille kapeiden terävien kulmien sijasta.
· Sillä välin integroidut lastunpoistokanavat ohjaavat EDM-dielektrisen nesteen ja eroontuneet lastut pois paikannusreikien yhtymävyöhykkeiltä, mikä vähentää hiukkaskontaminaation riskiä tarkasti sovitetuissa liitännöissä.
Tuotteen ydinedut
1. R-tyypin jännityshajautettu uraarkkitehtuuri Vertailevat syklisen kuormituksen laboratoriotestit osoittavat: JWGRIP R-tyypin 156 mm:n EDM-lava leikkaa identtisellä nollapisteen vetolukitusvoimalla paikallista jännitystä noin 35 % verrattuna tavanomaisiin teräviin nollapisteisiin. R-tyypin 156 mm:n EDM-lava nollapisteen työskentelyyn vähentää merkittävästi peruspinnan pinnan mikrodeformaatioriskiä tuhansien toistuvien lukituksen avausjaksojen jälkeen.
2. Monivaiheinen lämpöstabiloiva vanheneminen Esikarkaistu seosterässubstraatti läpikäy kolmivaiheisen korkean lämpötilan jännityksenpoistovanhenemisen karkeatyöstön jälkeen useimpien sisäisten jäännösjännitysten poistamiseksi. Todellisen työpajan lämpötila-alueella 14-32 ℃ valmiin lavan peruspisteen ja pinnan tasaisuuden vaihtelua säädetään ≤ 0,0030 mm, mikä vastustaa EDM-säiliön lämpötilan vaihtelun aiheuttamaa lämpövääristymää.
3. Koko kasvot Ultra-tarkkuushiontakäsittely Pohjan nollapisteen liitäntäpiste, ylempi kiinnityspisteen asennuspiste ja kohdistusuran kosketuspinnat saavat kaikki erittäin tarkan hiontaan. Yläpisteen tasaisuus ≤ 0,0025 mm; ylhäältä alas -pariutumispisteen yhdensuuntaisuus ≤0,0040 mm. Vakaa yhdensuuntaisuus takaa peruspisteen johdonmukaisuuden toistuvilla purkamis- ja uudelleenkokoamisjaksoilla.
4. Sisäänrakennettu lastunpoistojärjestelmä Tarkoituksenmukaisesti rakennetut jatkuvat tyhjennysurareitit ohjaavat dielektrisen nesteen ja eroontuneet lastut pois paikannusnastareikien vyöhykkeiltä, mikä vähentää hiukkasten jäännösten kerääntymistä tarkkuussovitetuille liitäntöille upotetussa EDM-työolosuhteissa.
5. Integroitu korroosionestopinnan viimeistely Käytetään koko lavan passivointiruosteenestokäsittelyä. Se kestää pitkäaikaista roiskumista ja EDM-dielektrisen nesteen osittaista upottamista ja estää täplä-ruosteen muodostumista kosteassa EDM-koneen säiliöympäristössä.
6. Vakioyhteensopiva paikannusliitäntä ja joustava ODM-tuki Esivalmistetut kohdistustapin reiät ja lukitusruuvin reiät vastaavat yleisten 156-koon nollapistemoduulien teknisiä tietoja. JWGRIP voi säätää reiän sijoittelua, tyhjennysuran reittiä ja ulkoreunan mittaa asiakkaan suunnittelupiirustusten mukaisesti erikoiskäyttöisten kiinnityskennojen jälleenrakennusprojekteissa.
7. Täyden erän jäljitettävä laatu-arkistomekanismi Jokaisessa valmiissa lavassa on laseretsattu eksklusiivinen erän sarjanumero. Tasaisuuden, yhdensuuntaisuuden ja kuormitetun tilan muodonmuutostestien täydelliset tarkastustietojoukot arkistoidaan jäljitettävyyttä varten, mikä on kätevää suurten muottien valmistusyritysten laadunhallintaa varten.
Valmistusprosessi
Jokainen JWGRIP R-Type 156 mm EDM-lavan tuotantoerä noudattaa tarkasti koko ketjun ohjattuja valmistusvaiheita:
1. Saapuvan raaka-aineen koostumuksen ja kovuuden vahvistus
2. CNC-rouhejyrsintä (mukaan lukien R-tyypin siirtymäura- ja tyhjennyskanavaominaisuudet)
3. Ensimmäinen vaihe korkean lämpötilan stressiä lievittävä ikääntyminen
4. Puoliviimeistely
5. Toissijainen ja tertiäärinen lämpöstabiloiva vanheneminen
6. Paikannusreiän ja lukitusruuvin reiän muodostus
7. Kaksipuolinen ja urapintainen erittäin tarkka hionta
8. CMM usean kohteen geometrisen profiilin skannaus
9. Simuloitu nollapisteen vetokuormituksen muodonmuutostesti
10. Lastunpoisto-ura-purseen poisto
11. Laserin sarjanumeromerkintä
12. Koko lavan ruosteenestopassivointi
13. Lopullinen visuaalinen + mittojen uudelleentarkastus
14. Valmiiden tuotteiden varastointi
JWGRIP-tehdas toteuttaa ISO 9001 -laatujärjestelmästandardeja. Metrologian ydinlaitteet, mukaan lukien koordinaattimittauskone, tasaisuusinterferometri ja nollapisteen kuormitusta simuloiva testipenkki, saavat määräajoin virallisen metrologisen kalibroinnin. Jokainen valmis lava toimitetaan riippumattoman tarkastusraportin kanssa. Räätälöityjä ODM-tilauksia varten materiaalin sertifiointiasiakirjat ja osittaiset kolmannen osapuolen testitietueet voidaan toimittaa ostajan pyynnöstä.
Huollon tarkistuslista
1. Ennen kuin asennat JWGRIP R-tyypin 156 mm:n EDM-lavan nollapistetyöskentelyyn, täysin puhdas nollapistemoduulin yläpinta, lavan pohja, paikannustappireikien sisäseinät ja lastunpoistouraontelot. Poista metallilastut, hiilijauhe ja dielektrisen nesteen jäämät. Yhteysrajapintojen väliin jääneet vieraat hiukkaset laukaisevat kuormalavan mikrovääntymisen nollapisteen vetolukon esikuormituksen alla.
2. Käytä nollapisteen lukitusmoduuleja tiukasti valmistajan määrittämässä nimellisilmanpaineessa. Älä koskaan syötä ylimitoitettua ilmanpainetta; liiallinen vetokuorma johtaa pysyvään lavan geometriseen vääristymiseen.
3. Kun nollapisteen vetolukko on valmis, älä koskaan ohita mittapääpohjaista koordinaattien hienokompensointia. Mekaaninen nollapisteen peruspiste ei voi korvata pientä kokoonpanon välyksen poikkeamaa.
4. 9–12 työpäivän välein: suorita silmämääräinen tarkastus peruspinnan naarmujen ja painaumien varalta; tarkista lastunpoistoura hiukkasten tukkeutumisen varalta; suorita määräajoin kuormitetun tilan toistopaikannustesti.
5. Puhdista purkamisen jälkeen kaikki peruspinnat ja tyhjennysurat ennen kuin asetat ne tähän tarkoitukseen. Älä pinoa raskaita raakoja työkappaleita suoraan lavan ylätason pinnalle.
Kilpailukykyinen Edge
Monet kaupallisesti saatavilla olevat 156-koon nollapistelavat käyttävät teräväkulmaista sisäura-asettelua ilman R-tyypin jännityksenpoistooptimointia. Lukuisat kilpailijat jättävät pois erityisen lastunpoistouran ja leikkaavat lämpöstabiloituja vanhentamissyklejä alentaakseen tuotantokustannuksia.
1. Stressinkestävyys: Kilpailijan teräväuraisilla lavoilla on taipumus tuottaa paikallista mikrodeformaatiota 7000–12000 nollapisteen lukitus-avaamisjakson jälkeen. JWGRIP R-Type -lava R-muotoisella jännityksenpoistouralla vähentää huomattavasti muodonmuutosriskiä toistuvissa vetokuormitusjaksoissa.
2. Saastumisenestokyky: Useimmissa kilpailevissa kuormalavoissa ei ole sisäänrakennettuja lastunpoistokanavia. EDM-sirut ja dielektriset jäämät kerääntyvät paikannusreikien lähelle. Integroitu tyhjennysuramme ohjaa epäpuhtaudet pois tarkasti sovitetuilta alueilta ja vähentää manuaalista puhdistustaakkaa.
3. Sisäisen stressin hallinta: Monet kilpailevat tuotteet vähentävät ikääntymistä. jäännösjännitys vapautuu hitaasti lämpötilan vaihtelun vaikutuksesta ja aiheuttaa myöhäisen vaiheen tasaisuuden ajautumista. JWGRIP-monivaiheinen lämpöstabilointi poistaa suurimman osan jäännösjännityksestä ja ylläpitää pitkäaikaista geometrista vakautta.
4. Tarkastuksen laajuus: Monet toimittajat suorittavat vain osamittaisen näytteenoton. Jokainen JWGRIP-lava suorittaa täyden CMM-geometrisen skannauksen. ODM-muokatut kuormalavat saavat myös erityisominaisuuksien validoinnin.
5. Räätälöintimahdollisuus: Useimmat tehtaat voivat toimittaa vain kiinteän vakiokokoisia kuormalavoja. Kypsällä ODM-työnkululla JWGRIP voi suunnitella uudelleen ulkoääriviivat, reiän sijoittelun ja tyhjennysuran erikoisrekonstruktioita varten EDM nollapisteen kiinnityskennoprojekteja varten.
FAQ
Kysymys 1: Voiko JWGRIP R-Type 156 mm EDM-lava saavuttaa nollamuodonmuutoksen rajoittamattomilla nollapisteen lukitus- ja avausjaksoilla?
V: Optimoitu R-tyypin jännityksenpoistoura ja lastunpoistoura vähentävät suuresti muodonmuutoksia ja hiukkassaastumisriskejä. Absoluuttista nollamuodonmuutosta ei voida taata massiivisen syklisen kuormituksen jälkeen. Käyttäjien on pidettävä nollapistemoduulit käynnissä nimellisilmanpainealueella ja suoritettava määräajoin kuormitetun tilan toistuva paikannustarkastus. Anturin koordinaattien hienokompensointi on edelleen pakollinen tuotantovaihe.
Kysymys 2: Pystyykö tämä kuormalava jatkuvaan erittäin raskaaseen muotinsyöttökuormaan?
V: JWGRIP R-Type 156 mm EDM-lava nollapistetyöskentelyyn on suunniteltu keskisuurille muotti- ja elektrodikiinnityskuormille. Erittäin raskaiden työkappaleiden skenaarioissa käyttäjien on verrattava kokonaishyötykuormaa nollapisteen moduulin nimelliskuormituskapasiteettiin. Nimellisen hyötykuorman ylittäminen nopeuttaa kuormalavojen käyttöliittymän kulumista ja voi aiheuttaa pysyviä muodonmuutoksia.
Q3: Jos tarvitaan epätyypillistä ulkomuotoa, erityistä reikäasettelua ja mukautettua tyhjennysurapolkua, tuetko ODM-valmistusta?
V: Kyllä. Lähetä täydelliset tekniset piirustukset, joissa määritellään ulkoääriviivat, paikannusreiän järjestely, tyhjennysurareitti ja toleranssitiedot. Suunnitteluosastomme suorittaa valmistettavuusarvioinnin ja lähettää virallisen tarjouksen 12 työpäivän kuluessa.
Q4: Mitkä vikaolosuhteet kuuluvat tuotetakuun piiriin?
V: JWGRIP R-Type 156 mm EDM-lava kuuluu erittäin tarkkaan nollapisteen kantavaan kantavaan peruskomponenttiin. Takuu koskee toimitushetkellä esiintyviä valmistusvirheitä: poikkeava tasaisuus, yhdensuuntaisuus ja hylätty kuormitus-muodonmuutostestiindeksi. Ylipainelukittumisesta, voimakkaasta törmäyksestä, lastujen kulumisesta ja pitkäaikaisesta syklisestä käytöstä aiheutuvat vauriot eivät kuulu takuun piiriin.
Aiheeseen liittyvä luokka
Lähetä kysely
Yhteystiedot
-
Osoite
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdongin maakunta, Kiina
-
Puh
-
Sähköposti
Tervetuloa lähettämään kyselyn JWGRIP:lle. Ammattitaitoinen tekninen ja myyntitiimimme tarjoaa ilmaisen kalustevalinnan, räätälöidyn ratkaisun suunnittelun ja tarkan tarjouksen.

Uutissuositukset