Suomi
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







Nelikeskinen nollapistelava CNC-kiinnittimelle
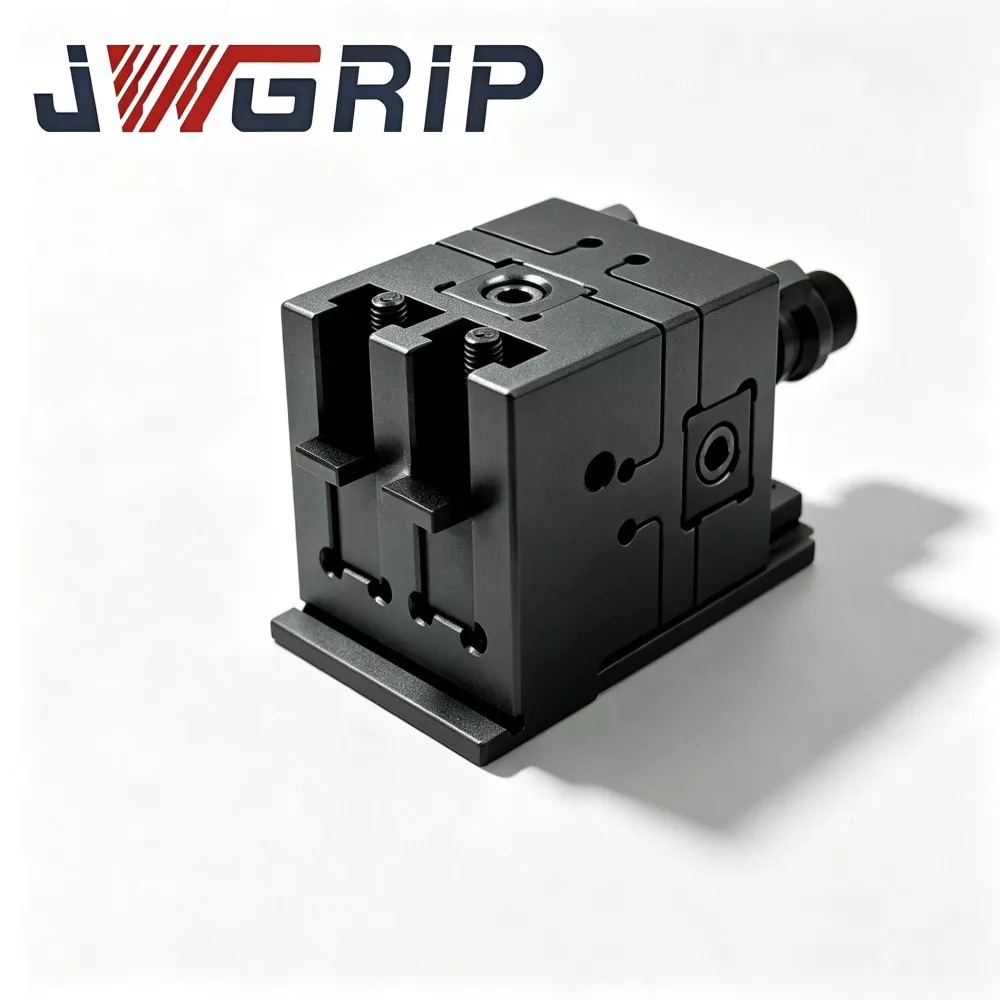
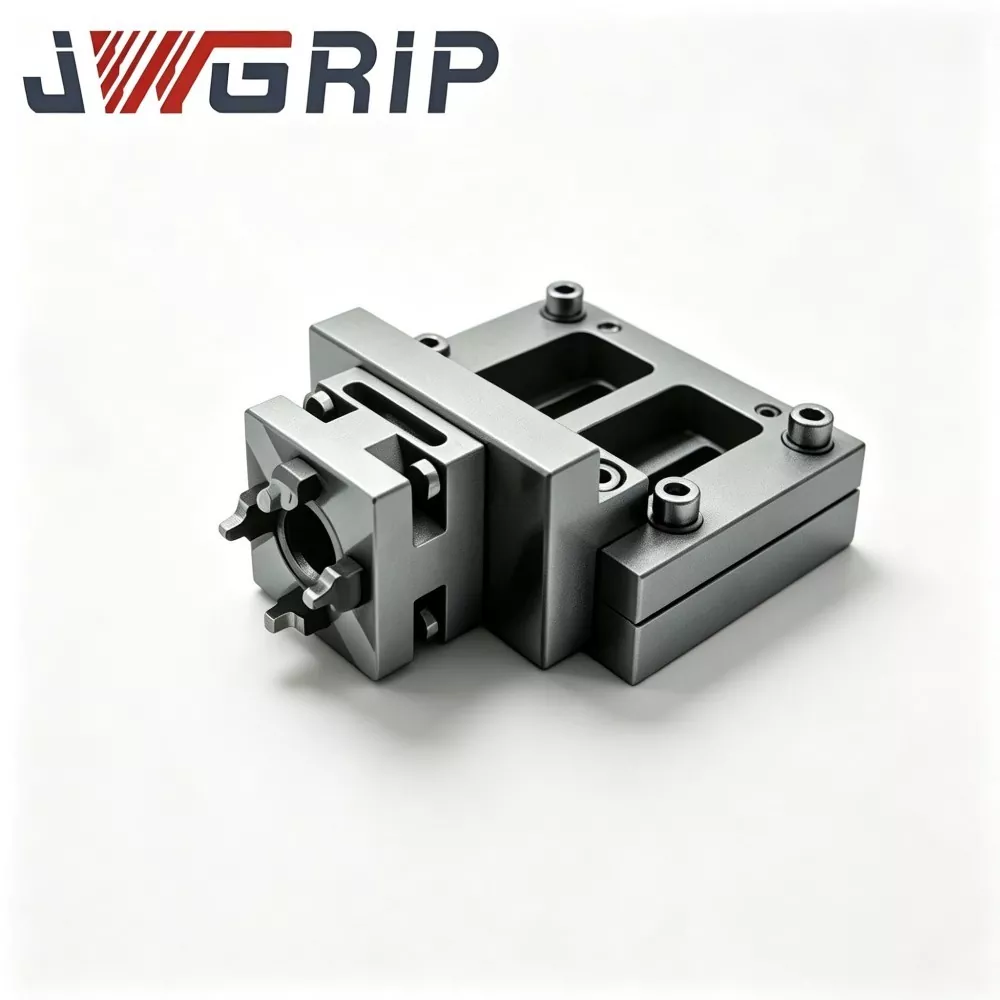
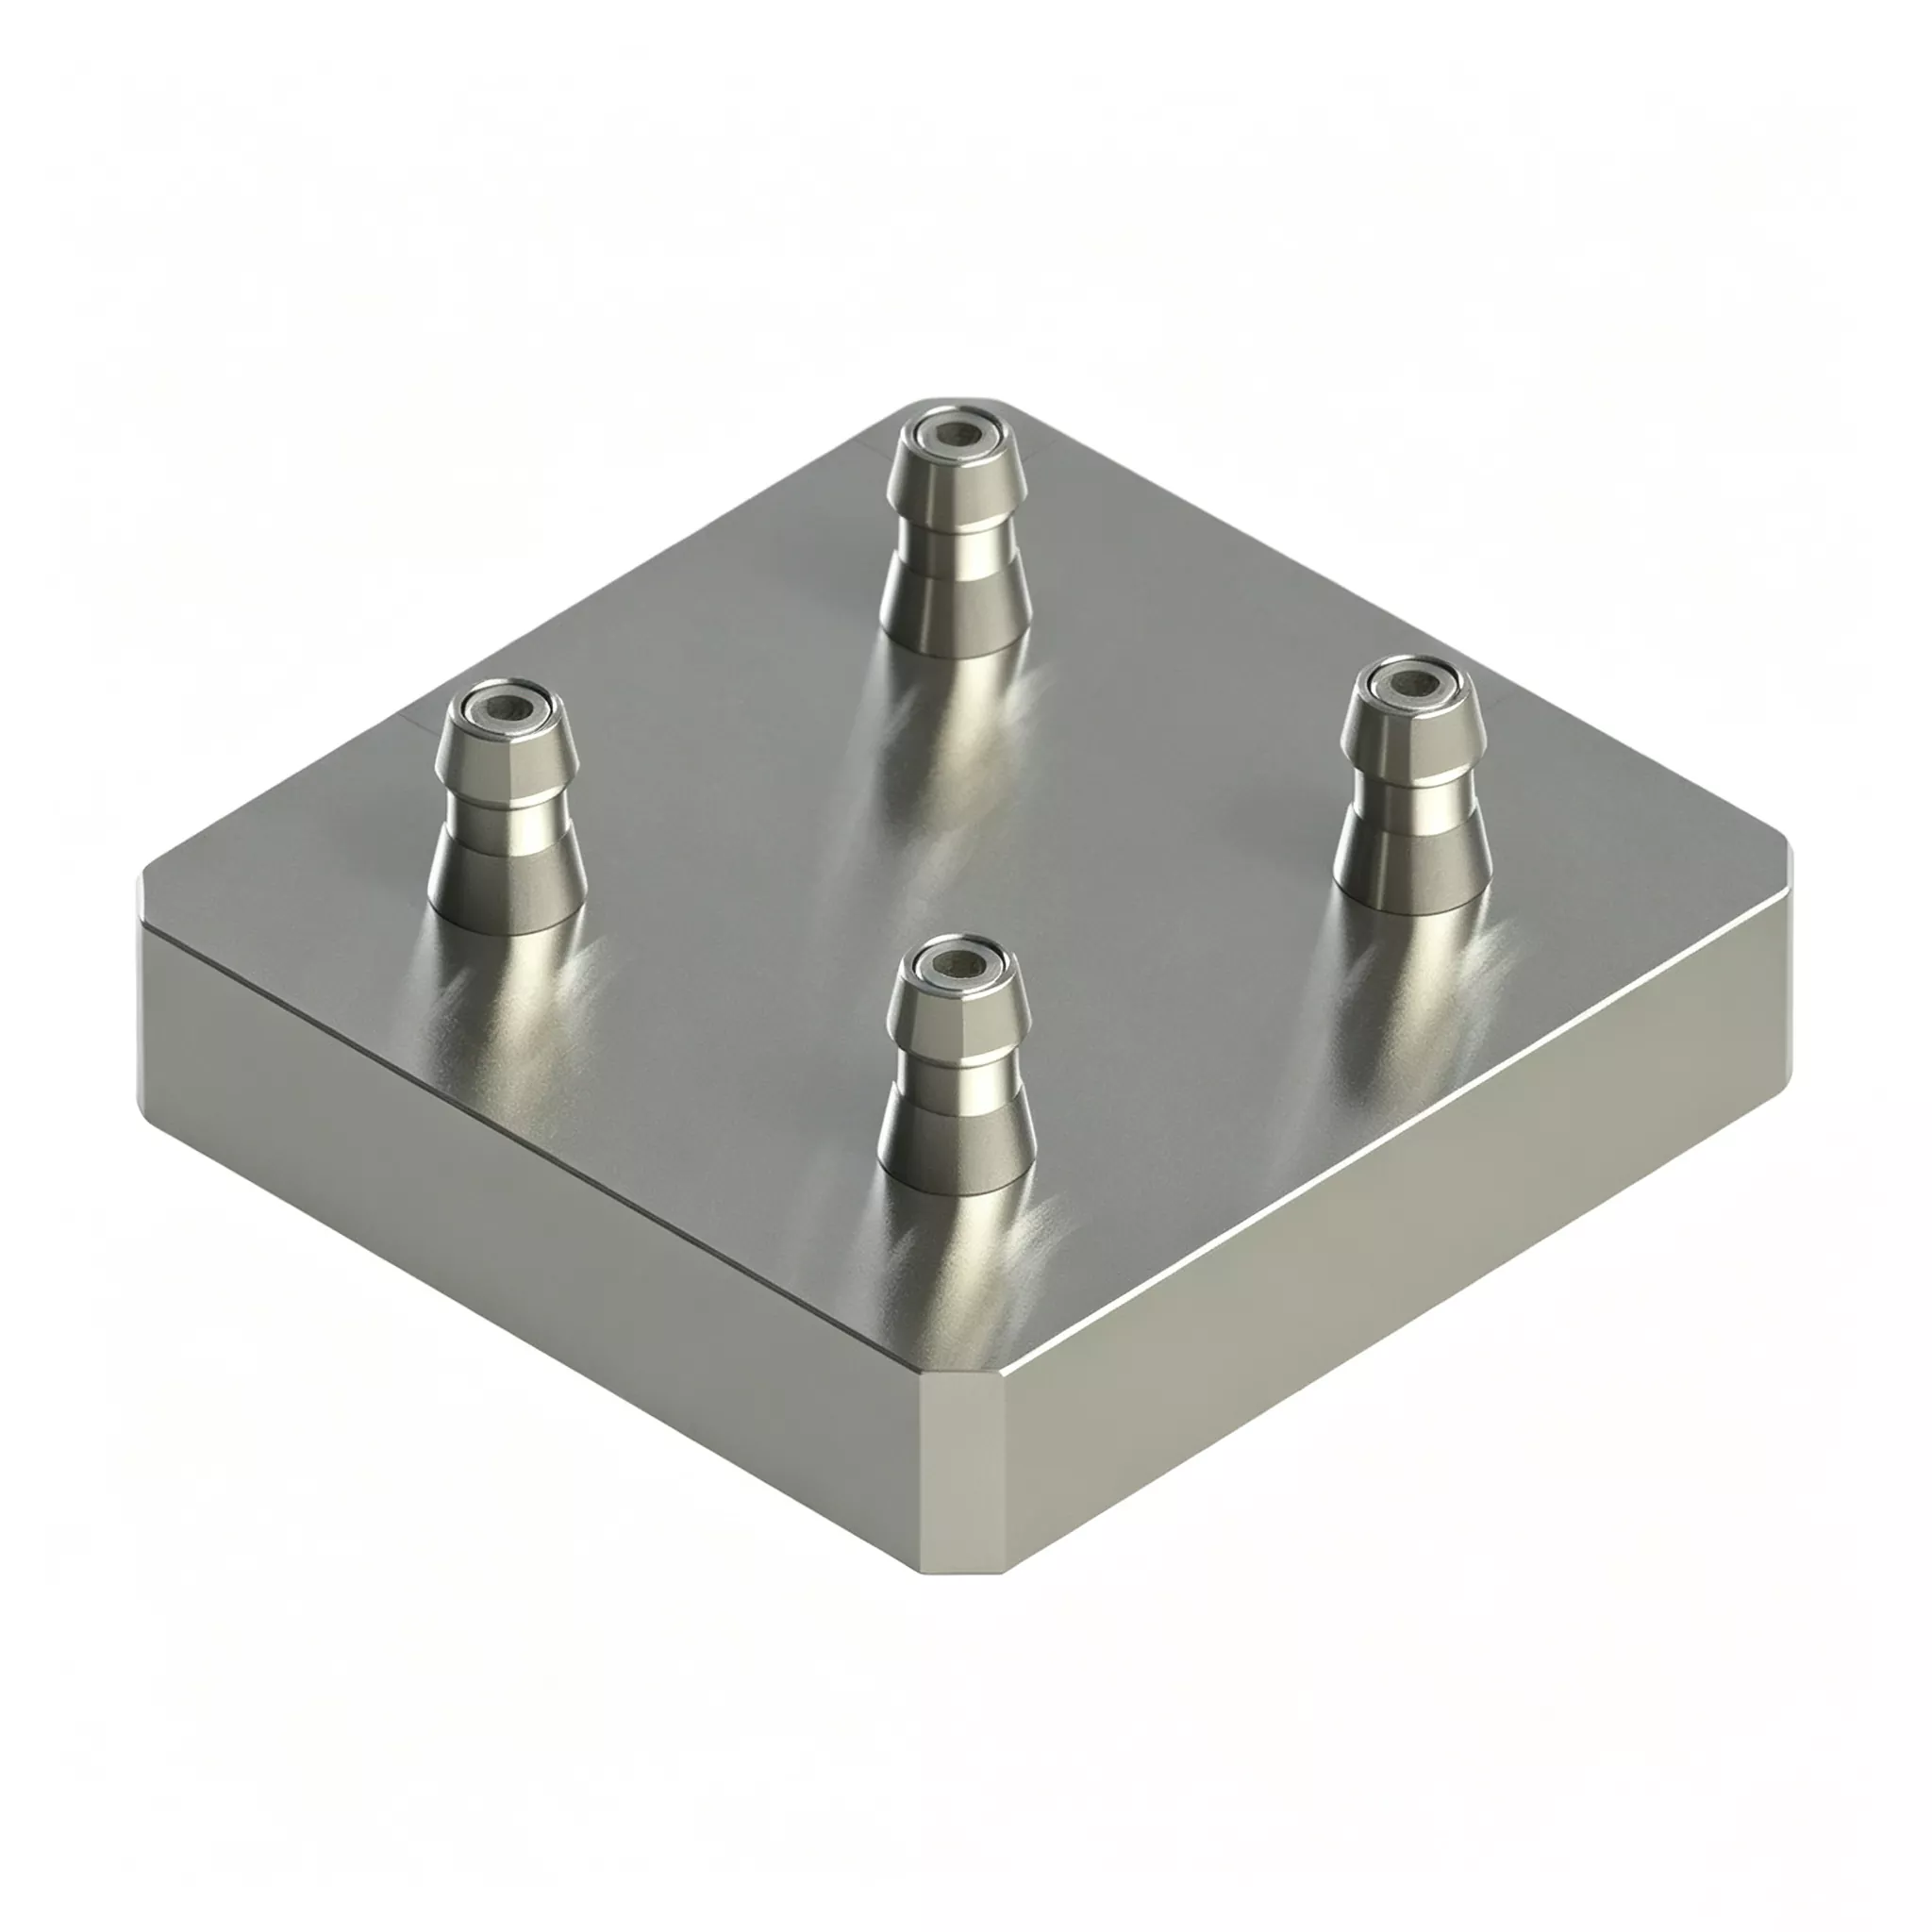
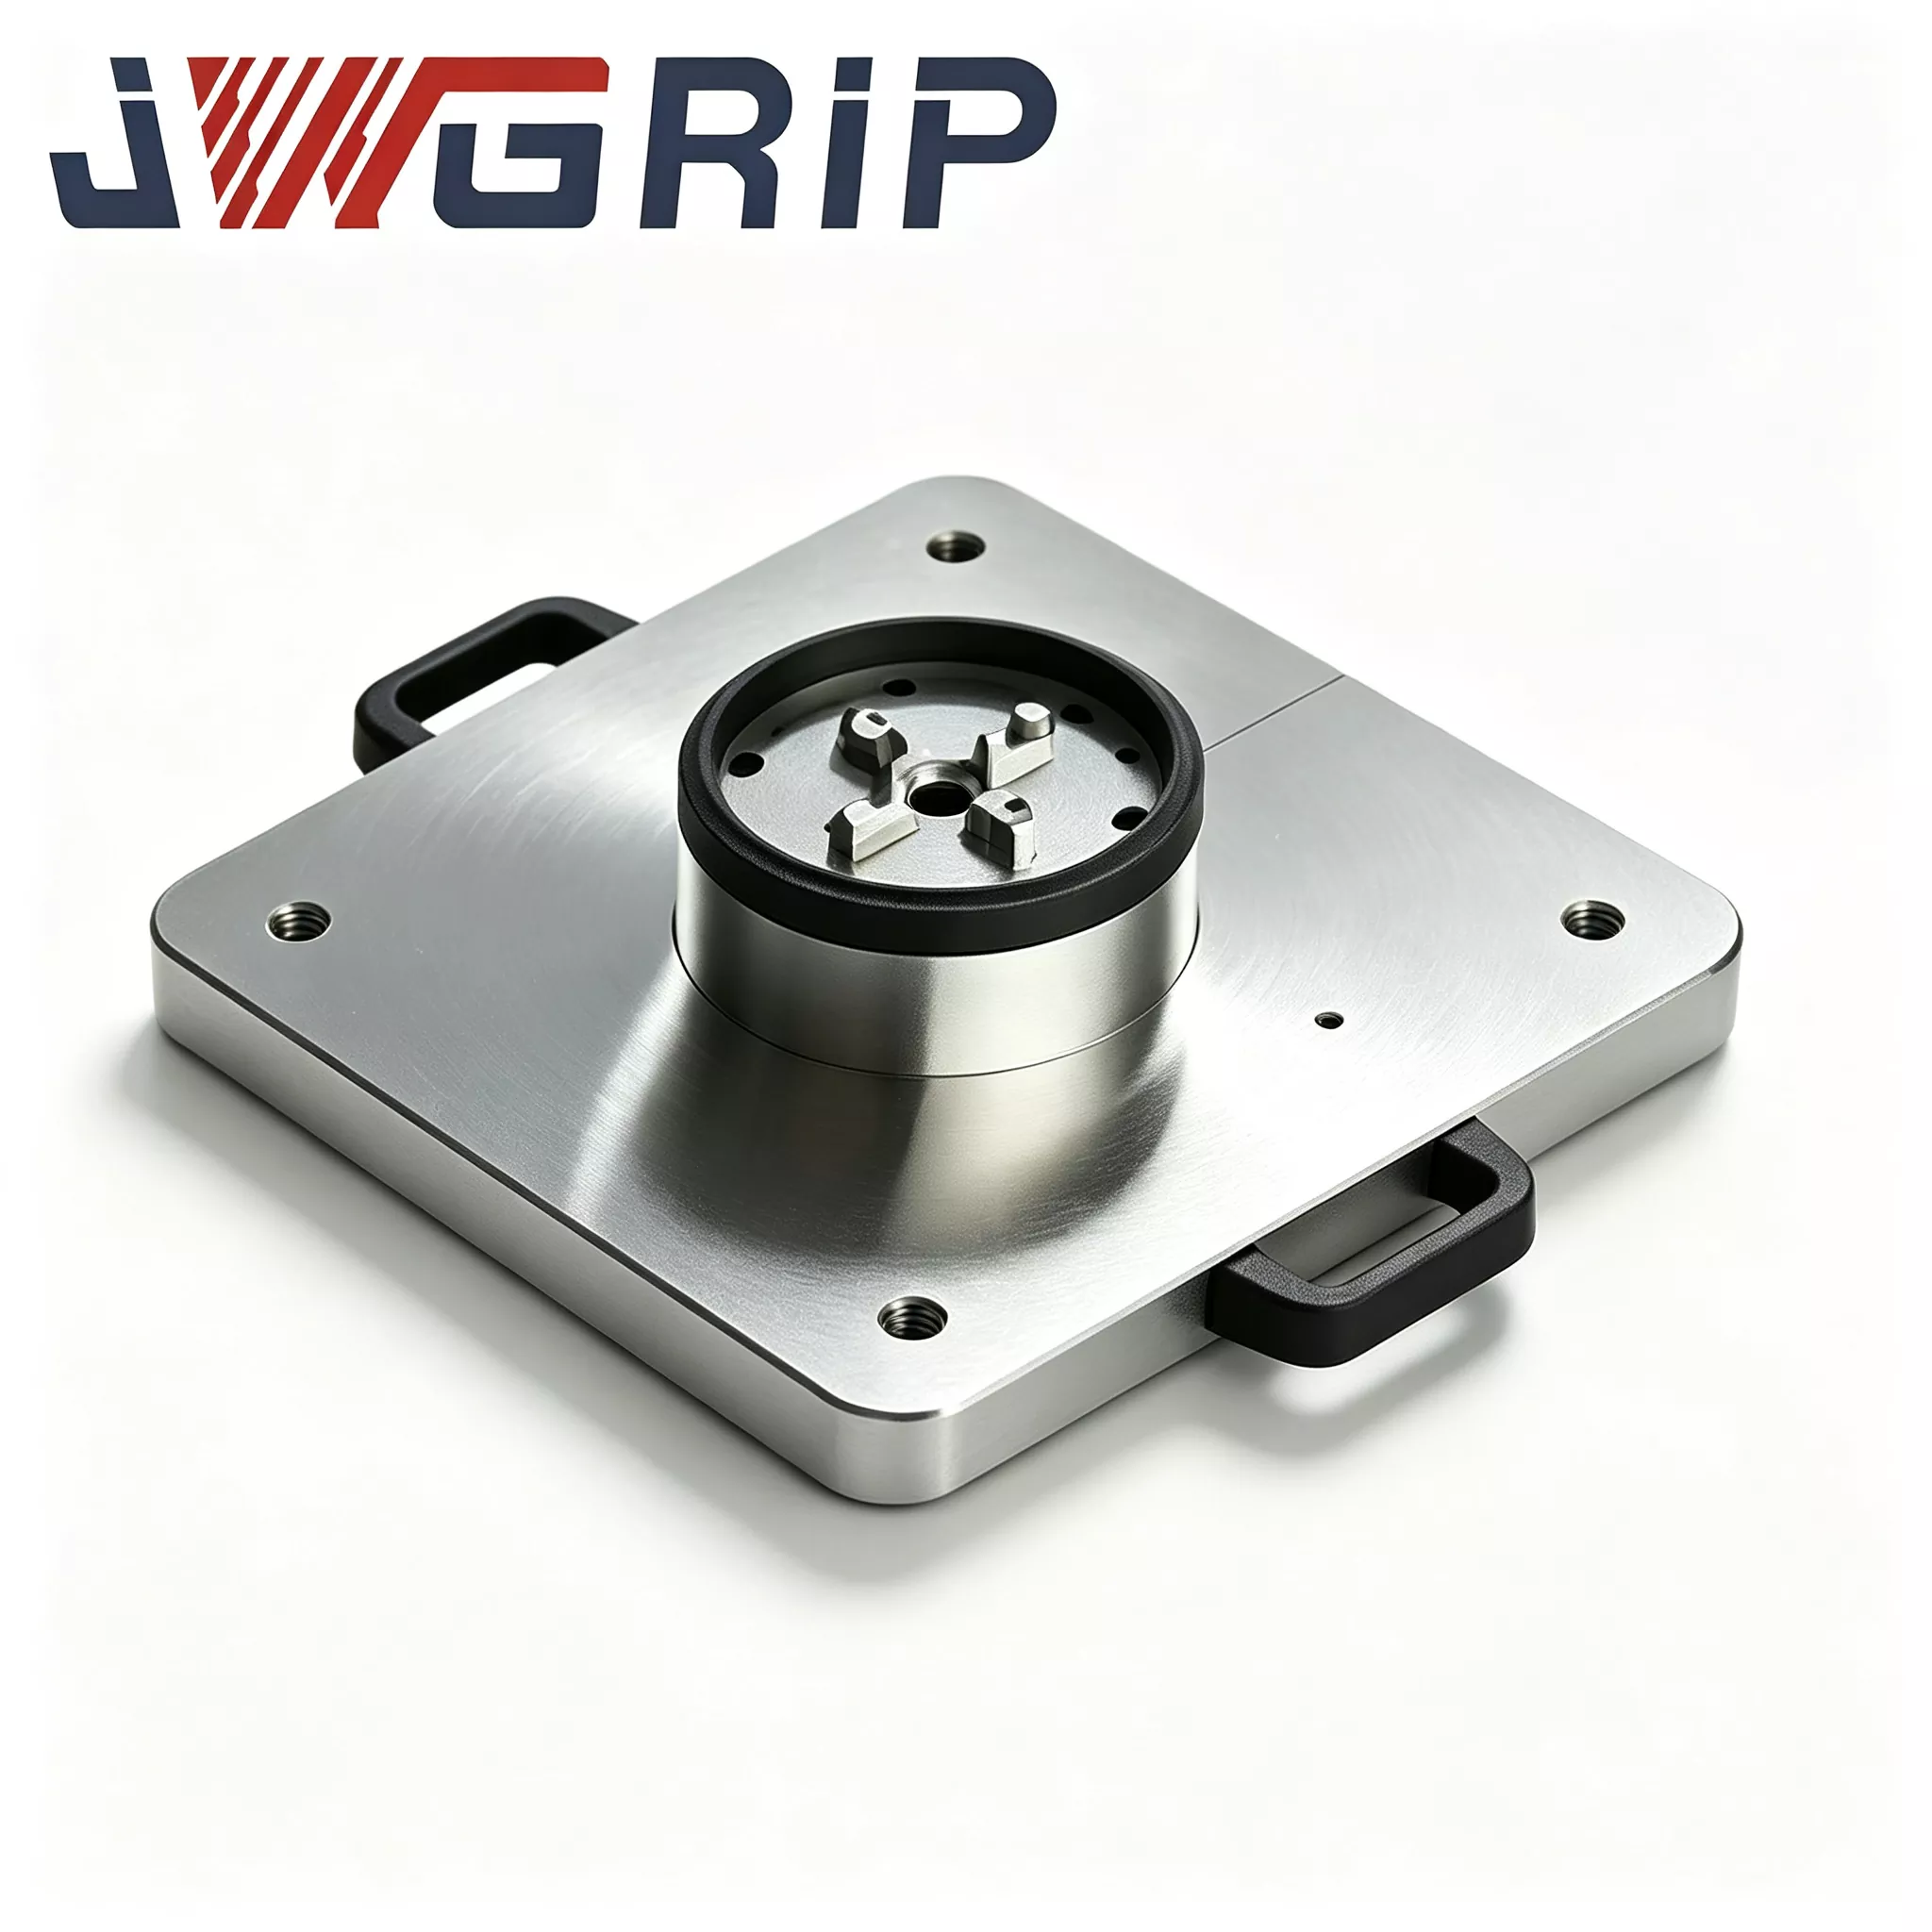
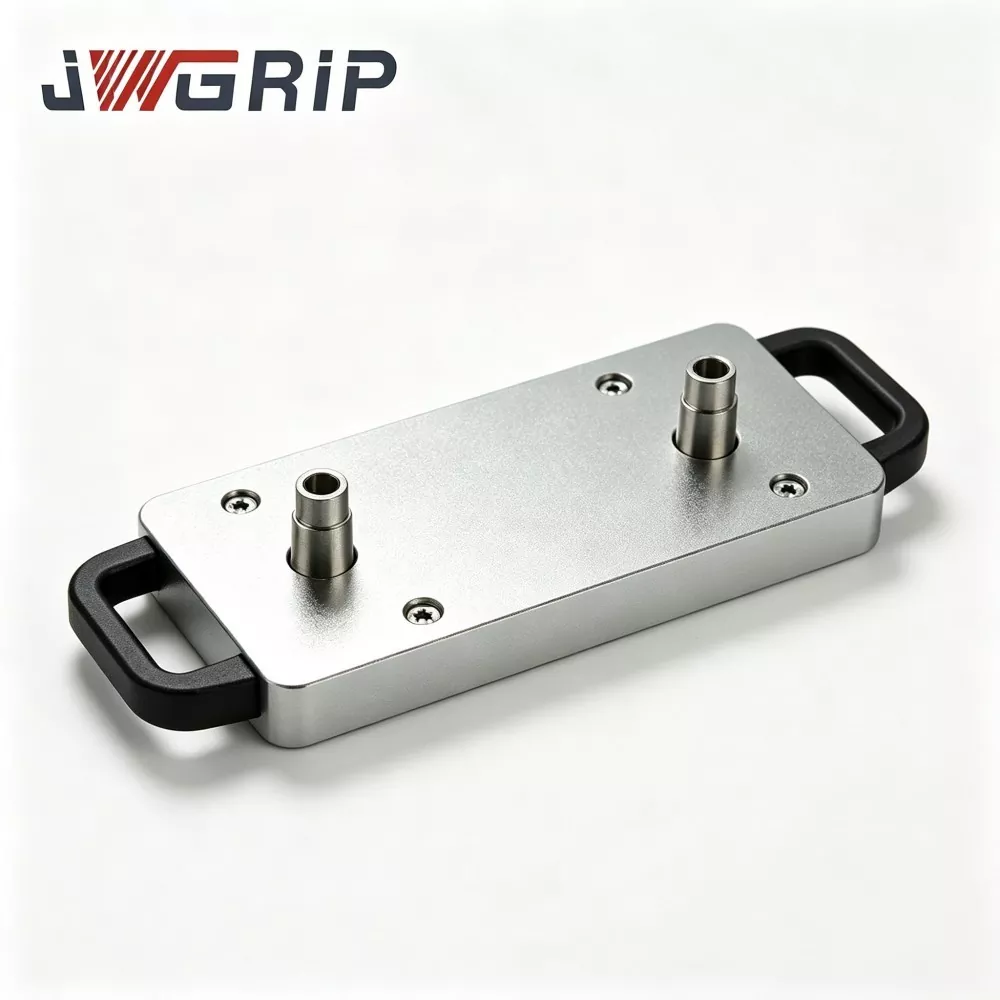
JWGRIP on ammattimaisen nelikeskisen nollapistelavan valmistaja ja toimittaja CNC-kiinnitykseen Kiinassa. Four Center Zero Point Pallet kuuluu Zero Point Pallet -sarjaan, ja se on kehitetty laajalle levinneille korkean sekoituksen ja pienen volyymin sekamuotoisille tuotantoskenaarioille, jotka vallitsevat nykyaikaisessa koneistusteollisuudessa. Tervetuloa kyselemään!
Tämä CNC-kiinnittimen neljän keskuksen nollapistelava voi tehokkaasti ratkaista joustavan tuotannon ongelmat. Neljä täydellistä nollapisteen paikannusyksikköä on integroitu kompaktiin kokonaisalustaan, ja neljä työasemaa ovat täysin itsenäisiä. Käyttäjät voivat kiinnittää samanaikaisesti neljä identtistä työkappaletta tai asentaa neljä erilaista kiinnikettä sekalinjakäsittelyä varten. Paikan päällä tapahtuvaa monialustaista kokoonpanoa ei tarvita. Kaikkien työasemien paikat ja korkeudet on kalibroitu ennen tehtaalta lähtöä yhdenmukaisuuden varmistamiseksi.
Ydinlaitteiston kokoonpano
JWGRIP Four-Center Zero-Point Pallet 120×120 sisältää seuraavat kokoonpanot:
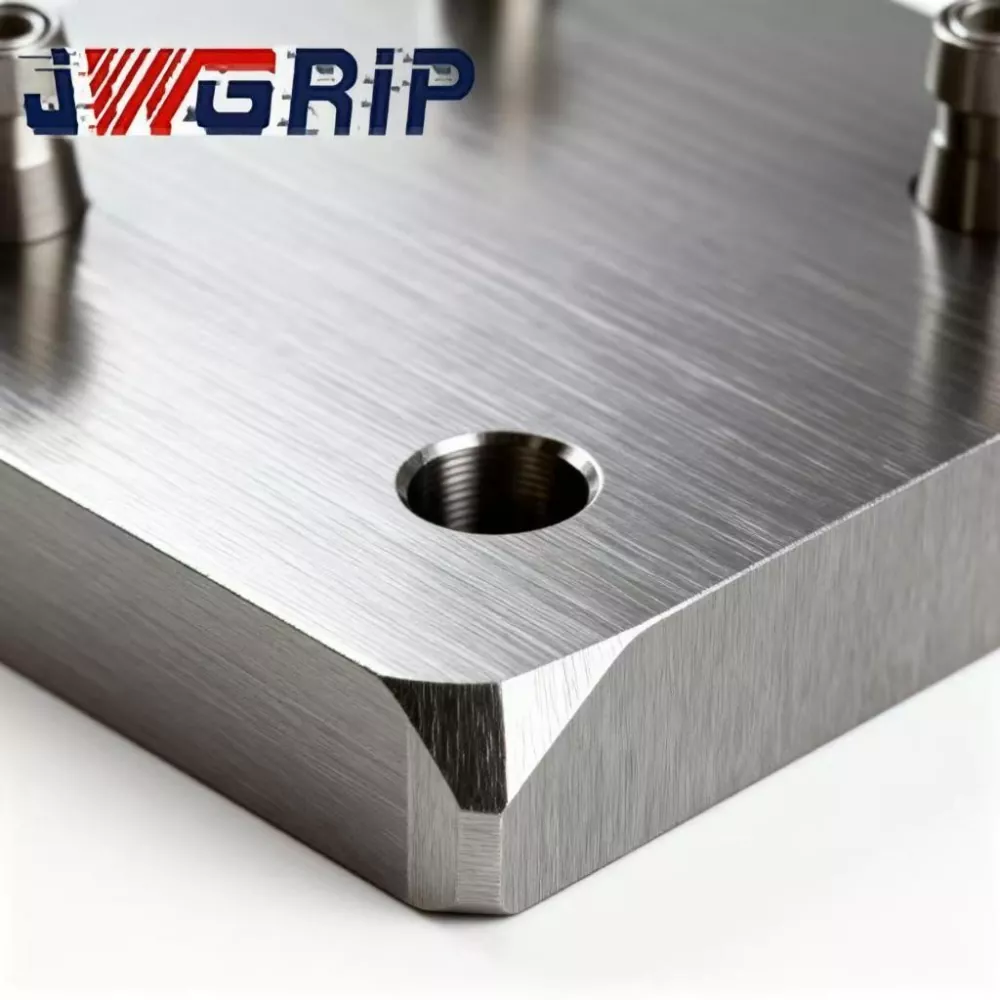
· Monoliittinen taottu ja karkaistu seosteräslavapohja
· Neljä itsenäistä nollapisteholkin lukituskokoonpanoa matriisiasetelmassa
· Sisäänrakennettu synkroninen pneumaattinen jakelumoduuli
· Yksittäiset lastunpoistourat jokaiselle paikannusasemalle
· Paineilmahuoltoportti
· Suojapeitelevyt joutoasemien peittämiseksi
Sen avainerotin verrattuna tavallisiin moniasemaisiin valaisimiin: neljä asemaa toimii täysin toisistaan riippumatta.
Kaksi käytännöllistä tuotantotilaa
Tila 1: Neljän aseman massatuotanto identtisille työkappaleille
1. Asenna neljä vetopultilla varustettua kiinnitysjalkaa kaikkiin neljään asemaan.
2. Syötä 0,5–0,7 MPa paineilmaa; synkroninen pneumaattinen moduuli lukitsee kaikki neljä holkkikokoonpanoa samanaikaisesti.
3. Lukitusvahvistussignaali palaa CNC-järjestelmään, ja kone suorittaa leikkausjaksot.
4. Kun koneistus on valmis, vapauta ilmanpaine lukituksen avaamista varten. Neljä valmista osaa poistetaan yhdellä jaksolla tuntimäärän lisäämiseksi.
Tila 2: Joustava sekalinjatyöstö eri osille
1. Lataa neljää erillistä työkappaletta vastaavat kiinnikkeet eri asemille.
2. Lukitse kaikki asemat paineilmalla. CNC suorittaa omat koneistusohjelmat peräkkäin jokaiselle asemalle.
3. Kun yhden tilauksen tuotanto on päättynyt, vaihda vain asianmukaisen kohdeaseman kiinnike. Loput asemat pysyvät kiinnitettyinä ilman täydellistä purkamista.
4. Voit lyhentää huomattavasti seisokkeja, kun tuotetta vaihdetaan usein.
Tekninen suunnittelu
· Seosteräspohja läpikäy kaksikierroksen jännityksenpoistovanhenemisen: ensimmäinen vanheneminen karkeatyöstön jälkeen, toissijainen vanhentaminen puoliviimeistelyn jälkeen. Toistuva puristusjännitys, ympäristön lämpötilan vaihtelut ja jatkuva leikkausvärinä ovat yleisiä sekakäyttöisissä konepajoissa. Riittämätön jännityksenpoisto aiheuttaa näkymättömiä mikrodeformaatioita ja pilaa usean aseman paikannustarkkuuden. JWGRIP-kaksoisvanheneminen maksimoi sisäisen jännityksen vapautumisen ja takaa pitkän aikavälin vakaan geometrian.
· Asemointiholkit käyttävät erittäin kulutusta kestävää laakeriterästä. Sisäporaukset saavat karkaisun ja hionnan superviimeistelyn takaamaan luotettavan riippumattoman paikannussuorituskyvyn jokaiselle asemalle.
· Sijaintitoleranssia ja asemien välistä korkeuseroa valvotaan tiukasti sekalinjatuotannon vakausvaatimusten täyttämiseksi.
Keskeiset edut
1. Minimoi toistuvista tilausten vaihdoista aiheutuvat seisokit
Kaikkia valaisimia ei tarvitse purkaa tuotteen vaihdon aikana. Vain asemat, jotka vaativat uuden tilauksen kalusteita, vaihdetaan; muut asemat jatkavat toimintaansa. Koneen joutokäyntiaika laskee jyrkästi korkean sekoituksen ja pienen volyymin tilausympäristöissä.
2. Eminantoi ihmisen aiheuttamat kokoonpanovirheet useista erillisistä kuormalavoista
Erillisten nollapistelavojen manuaalinen pinoaminen ja asentaminen voi aiheuttaa 7-8 μm:n sijaintipoikkeaman. JWGRIP suorittaa täyden moniasemakalibroinnin talon sisällä: paikkatoleranssi ≤±0,004 mm, aseman välinen korkeusero ≤0,0025 mm. Se säästää tuntikausia asennus- ja viritystyötä paikan päällä.
3. Yksi laitteisto kattaa sekä massavolyymi- että suurikokoiset-pienimääräiset tehtävät
Suorita neljän identtisen osan koneistus maksimaalisen suorituskyvyn saavuttamiseksi suurten erätilausten aikana. Vaihda sekaliiviseen tilaan hajanaisia tilauksia varten. Erillisiä kalusteita ei tarvitse ostaa kahta tuotantoskenaariota varten, mikä vähentää käyttöomaisuusinvestointeja.
4. Maksimoi nykyisen valaisimen uudelleenkäyttö standardin D20 nollapisteen vetonastayhteensopivuuden avulla
Korjaamossa olemassa olevia pieniä nollapistekiinnitysjalkoja voidaan käyttää uudelleen heti standardien D20-vetopulttien jälkiasennuksen jälkeen. Vältä kalusteen täyttä uudelleenvalmistusta ja säilytä aiempi kalusteinvestointi.
5. Asemakohtaisesti riippumaton lastunvaihtourasuunnittelu
Rauta- ja alumiinileikkauslastut virtaavat pois kullekin asemalle tarkoitettujen urien kautta. Lastujen juuttuminen asemointi-holkkirakojen sisään vähenee huomattavasti. Toistuvissa valaisimen vaihdon sekalinjaisissa olosuhteissa puhdistustiheys laskee ja sirun laukaiseman paikannusvirheen riski pienenee.
Todellisia tapauksia
Tapaus 1: Lääketieteellisten laitteiden lisävarusteiden prosessori
Tämä asiakas saa tyypillisiä korkean sekoituksen ja pienen volyymin tilauksia vaihtaen 3-5 pienoisosaversion välillä joka työpäivä.
· Ennen päivitystä: käytettiin yhden aseman nollapisteen kuormalavoja. Jokainen vaihto vaati kiinnittimien irrottamista, puhdistamista, uudelleenkiinnitystä ja valitsinta, mikä vie 40-60 minuuttia. Suuria määriä konetunteja meni hukkaan asennustöihin.
· Useiden JWGRIP-nelikeskisten nollapistepalettien käyttöönoton ja sekalinjatyöstötilan käyttöönoton jälkeen: täydellistä kiinnikkeen purkamista ei enää tarvita. Vain kohdeaseman kalusteet vaihdetaan. Keskimääräinen vaihtoaika laskee 8-15 minuuttiin.
· Puolen vuoden tuotantotilastot osoittavat, että työstökoneiden käyttöaste kasvoi 24 %. Tehdas voi ottaa vastaan hajanaisempia asiakastilauksia ostamatta ylimääräisiä CNC-koneita.
Tapaus 2: 3C-komponentin alihankkija Pearl River Deltassa
Tämä työpaja käsittelee sekä suuria massatilauksia että pieninä erinäytteitä samoilla CNC-koneilla.
· Massatilausjaksojen aikana: neljä asemaa käsittelee identtisiä osia korkean suorituskyvyn saavuttamiseksi.
· Kun pienieränäytetehtävät saapuvat: Varaa yksi tai kaksi asemaa näytetuotantoa varten, kun taas muut asemat jatkavat massatuotantoa.
· Näytteiden käsittely ei enää katkaise massatuotannon rytmiä, ja näytteen toimitusaika lyhenee merkittävästi.
Täydellinen tuotannon työnkulku
① Seosteräsaihioiden taonta ja karkaisu
② Rouhintatyöstö
③ Ensimmäinen stressiä lievittävä ikääntyminen
④ Puoliviimeistely
⑤ Toissijainen stressiä lievittävä ikääntyminen
⑥ 5-akselinen hiomakone: hio kaikki holkkien kiinnitysreiät kertakäyttöisellä kiinnitysasetuksella
⑦ holkkipuristusliitos
⑧ Ilmapiirin tiivistekokoonpano
⑨ Ilmatiiviyden paineenkestotesti
⑩ Täyden aseman CMM-mittatarkastus
⑪ Ruosteenestokäsittely
⑫ Vientivalmis iskunkestävä pakkaus
Tarkastuksen tarkistuslista
1. Riippumaton toistuva paikannustarkkuustesti jokaiselle asemalle
2. CMM-mittaus neljän aseman sijaintitoleranssille, korkeuserolle ja yhdensuuntaisuudelle
3. 5 minuutin ilmanpidätysilman tiiviystesti; suurin sallittu painehäviö ≤0,02 MPa
4. Syklinen synkroninen lukituksen ja lukituksen avauksen toimintatesti neljällä asemalla
Valintaopas
· Analysoi tilausrakennettasi: Suorita hallitsevassa yhden muunnelman massatuotannossa neljän aseman identtisten osien koneistus. Jos suuri sekoitus-pieni volyymi tilaukset muodostavat suuren osuuden, arvioi huolellisesti kalusteiden välisten fyysisten häiriöiden riski neljällä asemalla törmäysten välttämiseksi.
· Vahvista paikan päällä olevien nollapisteen vetonappien tekniset tiedot. Vakioversio vastaa D20 vetonastat. Mukautettuja holkkikokoonpanoja voidaan kehittää vaihtoehtoisille vetopulttikokoille.
· Automaattinen tuotantolinjan integrointi: takaa vakaa työpajan ilmanlähteen paine 0,5–0,7 MPa ja varaa IO-signaalipisteet PLC-ohjausjärjestelmää varten.
· Laske työkappaleen ja kiinnikkeen pinoamiskorkeus. Simuloi työkalun liikerataa estääksesi työkalun ja lavan törmäyksen leikkauksen aikana. Lähetä työkappaleen piirustukset JWGRIP:n tekniselle tiimille häiriön arviointia varten, jos sinulla on epävarmuutta.
Käytännöllinen toiminta
1. Asenna lava työstökoneen työpöydälle ja kiristä pultit tarkasti JWGRIP-käyttöoppaan vääntömomenttiarvovaatimusten mukaisesti. Ylivääntömomenttikiinnitys on kielletty, koska rungon muodonmuutos tuhoaa usean aseman suhteellisen tarkkuuden.
2. Asenna öljy-vesisuodatin paineilman tuloaukon etupäähän. Holkkeihin pääsevä kosteus ja epäpuhtaudet aiheuttavat ruostumista, hankausta ja tarkkuuden heikkenemistä.
3. Suihkuta kuivavoiteluaineaerosolia nollapisteholkkien sisään jokaisen kumulatiivisen 100 työtunnin jälkeen. Nestemäinen moottoriöljy on ehdottomasti kielletty, koska öljy vetää puoleensa metallilastuja ja johtaa holkkien jumiutumiseen.
4. Puhalla jokaisen aseman paikannusreiät ja lastunpoistourat paineilmalla kiinnittimen vaihdon jälkeen tai jokaisen työvuoron vaihdon yhteydessä. Älä koskaan jätä metallilastuja paikantaville peruspinnoille.
5. Asenna suojapeitelevyt joutokäyntiasemiin estääksesi rautalastuja ja leikkausnestettä tunkeutumasta holkkikokoonpanoihin.
6. Vältä raskaiden esineiden iskua lavan peruspinnoille. Törmäyksen aiheuttamaa pohjan muodonmuutosta ei yleensä voida korjata paikan päällä, ja se pilaa pysyvästi usean aseman sijainnin suorituskyvyn.
Myynnin jälkeinen tuki
1. Takuu: 12 kuukauden täysi yksikön takuu kattaa valmistusvirheet, lukuun ottamatta inhimillistä virhettä. Hyväksytyt korvaukset saavat ilmaisen korjaus- tai varaosien vaihtopalvelun.
2. Tekniset resurssit: Saatavilla on verkkokäyttödokumentteja ja video-opetusohjelmia. Maksettu tekninen etätuki on saatavilla joukkotilausprojekteihin.
3. Muokattu muokkauspalvelu: Ulkomittojen säätöä, vetopulttikohtaista vaihtoa ja aseman asettelun uudelleenjärjestelyä tuetaan.
4. Otoksen arviointi: Arviointinäyte voidaan järjestää; ostaja vastaa näytteen rahtikustannuksista.
FAQ
K1: Häiritseekö eri osien työkappaleiden sekalinjatyöstö neljällä asemalla keskinäistä tarkkuutta?
V: Neljä holkkiyksikköä ovat fyysisesti täysin itsenäisiä; lukitustoiminnot eivät häiritse toisiaan. Paikannustarkkuus pysyy vakaana niin kauan kuin kalusteet välttävät fyysisen törmäyksen. Säännöllinen paineilmapuhdistus jokaiselle asemalle on edelleen suositeltavaa, jotta estetään lastujen roiskuminen muiden asemien peruspinnoille.
Kysymys 2: Onko CNC-kiinnittimen nelikeskinen nollapistelava tarpeen, jos pienten erien vaihtoja tapahtuu harvoin?
V: Sen vaihto-tehokkuusetu erottuu vain toistuvista versioiden vaihtamisesta joka viikko. Jos tuotanto on enimmäkseen yhden muunnelman massasuuntautunutta, yhden aseman tai kahden aseman nollapistelavat tarjoavat paremman kustannustehokkuuden.
Kysymys 3: Voidaanko olemassa olevia vanhoja kiinnitysjalkojani käyttää uudelleen tällä lavalla?
V: Tavallisilla D20-nollapisteen vetonastoilla varustetut kiinnitystelineet voivat toimia suoraan. Muihin vetopulttierittelyihin tarvitaan mittatilaustyönä valmistettuja holkkikokoonpanoja.
Q4: Voidaanko JWGRIP Four-Center Zero-Point Pallet 120×120 ottaa käyttöön 5-akselisissa CNC-koneissa?
V: Se on yhteensopiva 5-akselisten laitteiden kanssa. Laske työkappaleen ja kiinnittimen kokonaiskorkeus arvioidaksesi karan kallistuman törmäysriskin. Työkappaleen piirustukset voidaan toimittaa JWGRIP-tekniseen arviointiin valintavaiheessa.
Hankintaviitehuomautus
Monet tehtaat harkitsevat suurten määrien räätälöityjen erikoisvalaisimien ostamista joustavan linjan päivittämistä varten. Tämä tuo suuria pääomakustannuksia ja riskin, että kalusteet jäävät käyttämättä tilausten muuttuessa.
JWGRIP Four-Center Zero Point Pallet for CNC Fixture ydinarvo on sekä massatuotannon että sekalinjavalmistuksen tukeminen yhdessä laitteistoyksikössä. Se maksimoi asiakkaiden olemassa olevien kalustepohjan uudelleenkäytön, hallitsee tuotanto- ja jälkiasennuskustannuksia ja lievittää pirstoutuneiden tilausten aiheuttamia tehokkuuden vaihtoon liittyviä kipupisteitä. Se soveltuu hyvin joustaviin päivitysprojekteihin keskikokoisille ja pienille komponenttikäsittelyn valmistajille.
Aiheeseen liittyvä luokka
Lähetä kysely
Yhteystiedot
-
Osoite
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdongin maakunta, Kiina
-
Puh
-
Sähköposti
Tervetuloa lähettämään kyselyn JWGRIP:lle. Ammattitaitoinen tekninen ja myyntitiimimme tarjoaa ilmaisen kalustevalinnan, räätälöidyn ratkaisun suunnittelun ja tarkan tarjouksen.
Uutissuositukset