Suomi
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






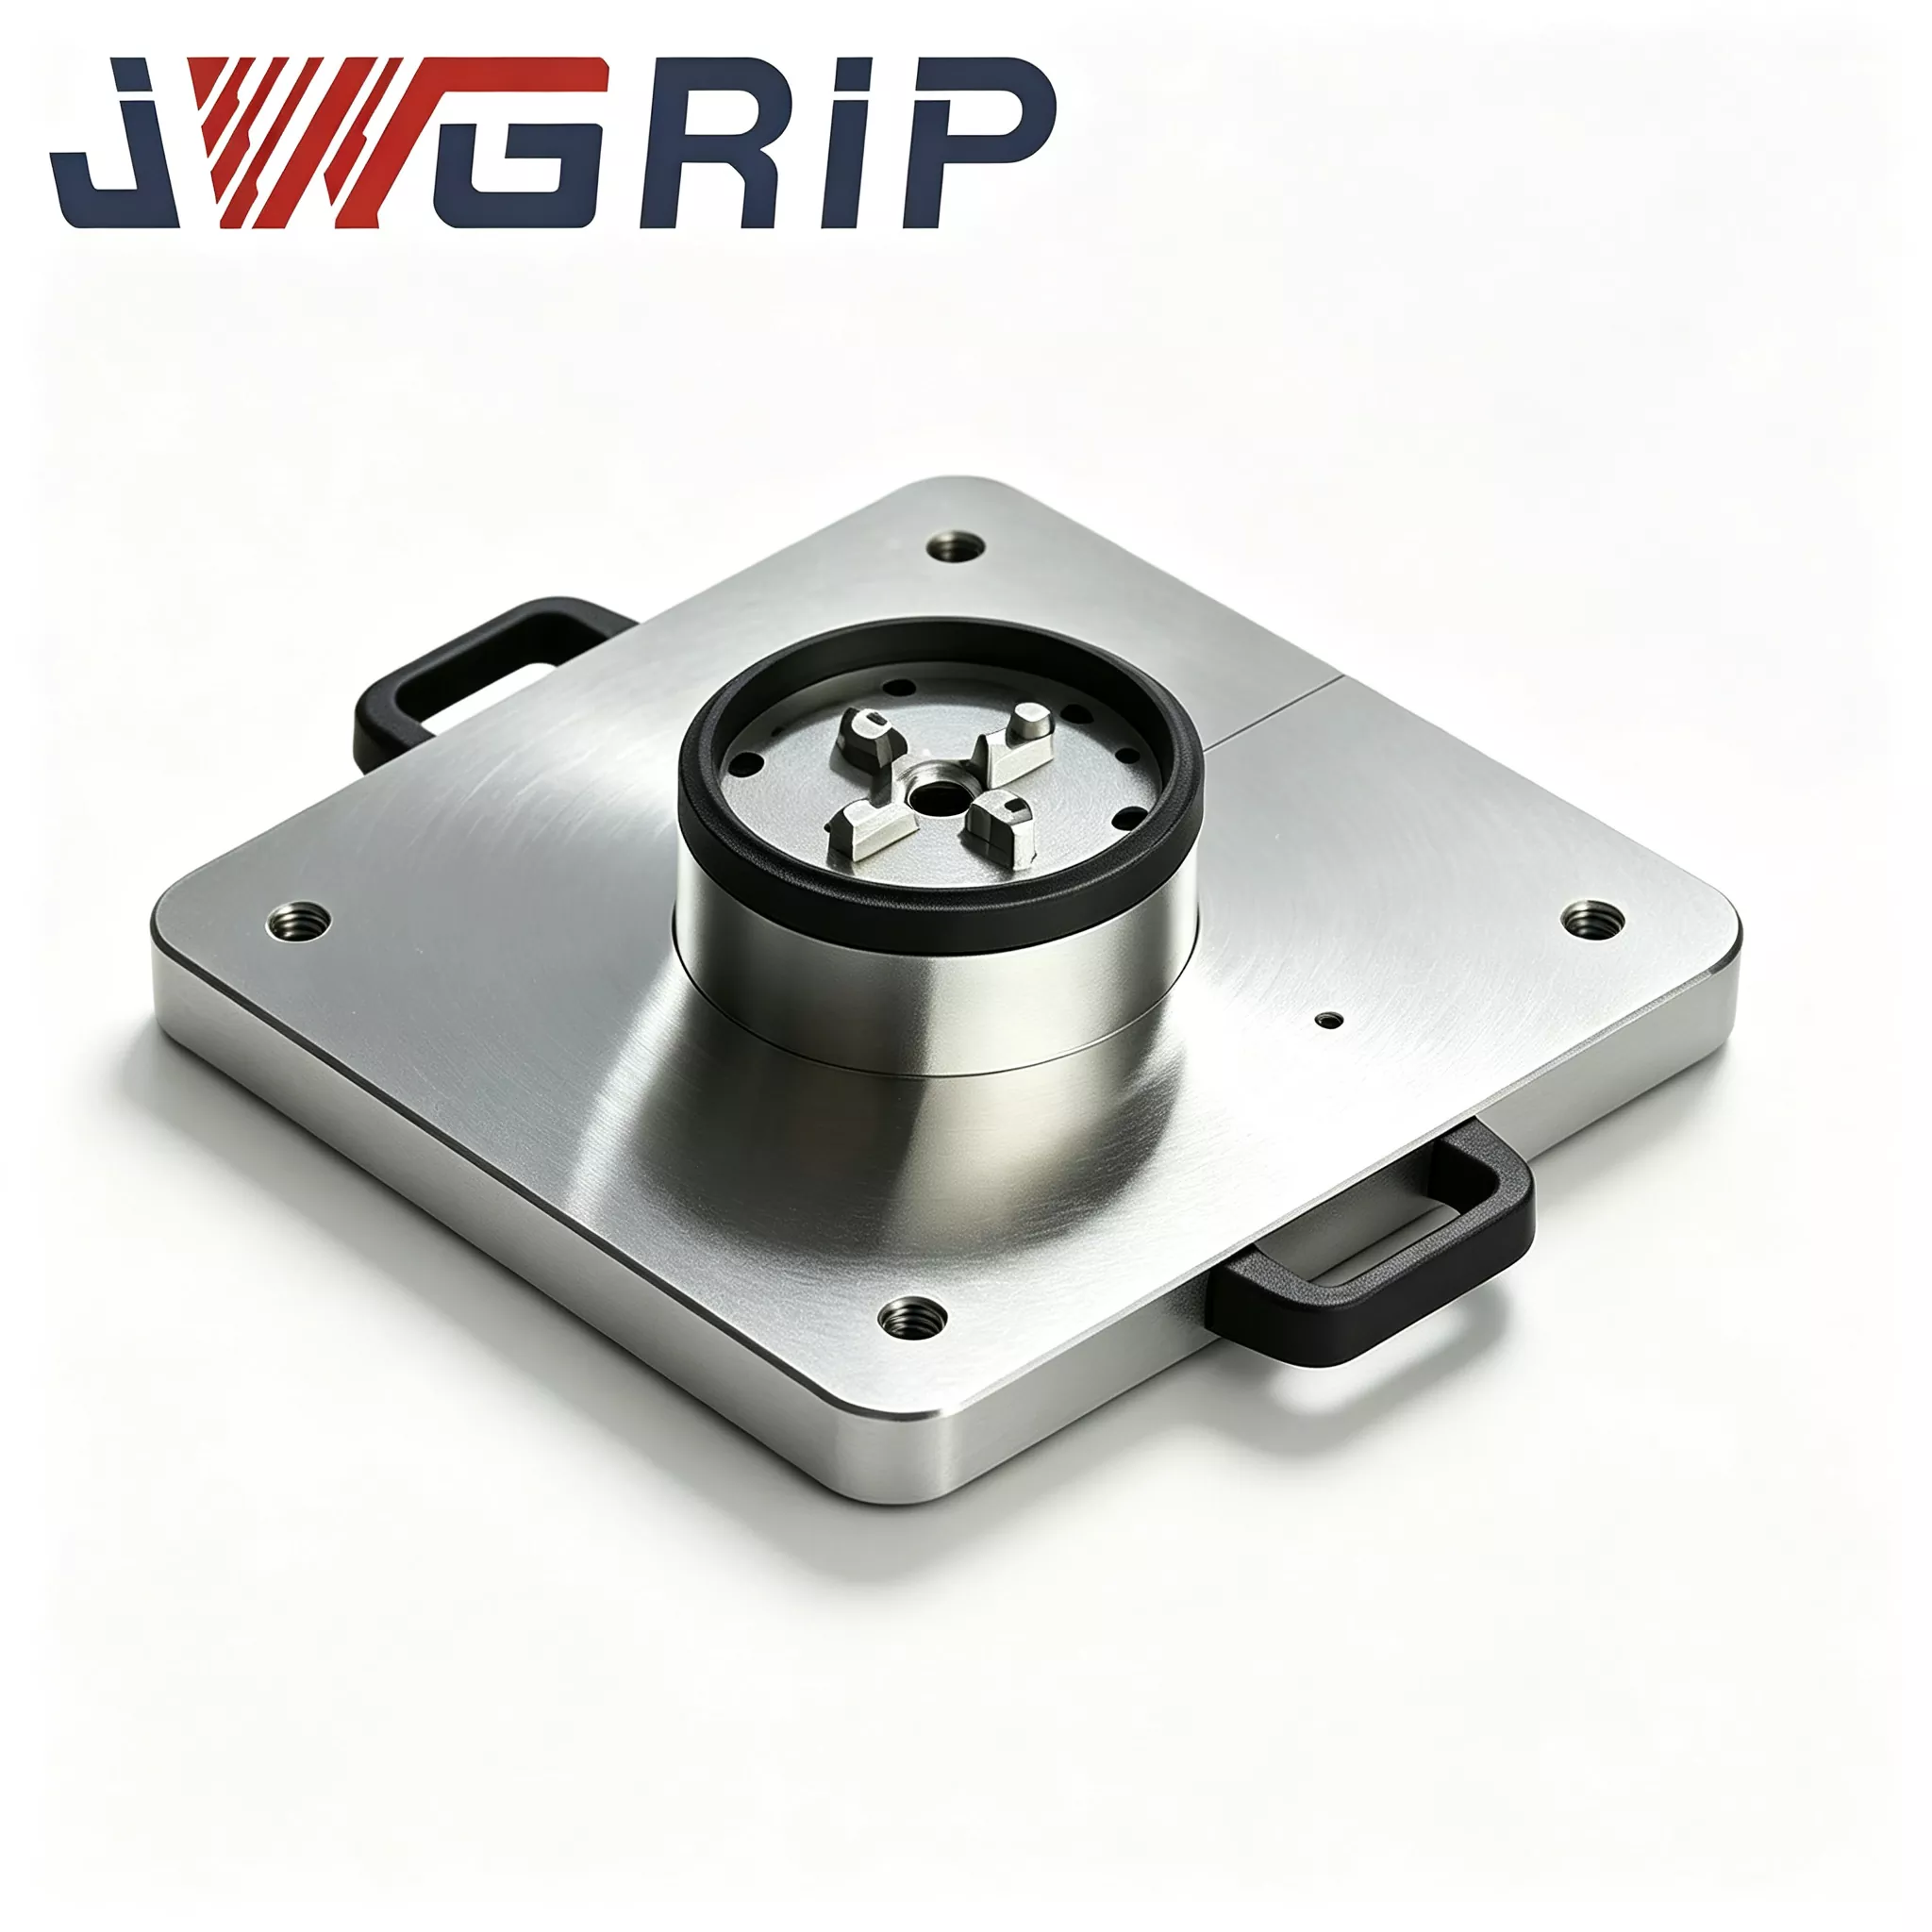
Automatisoitu nollapistelava Power Chuckilla
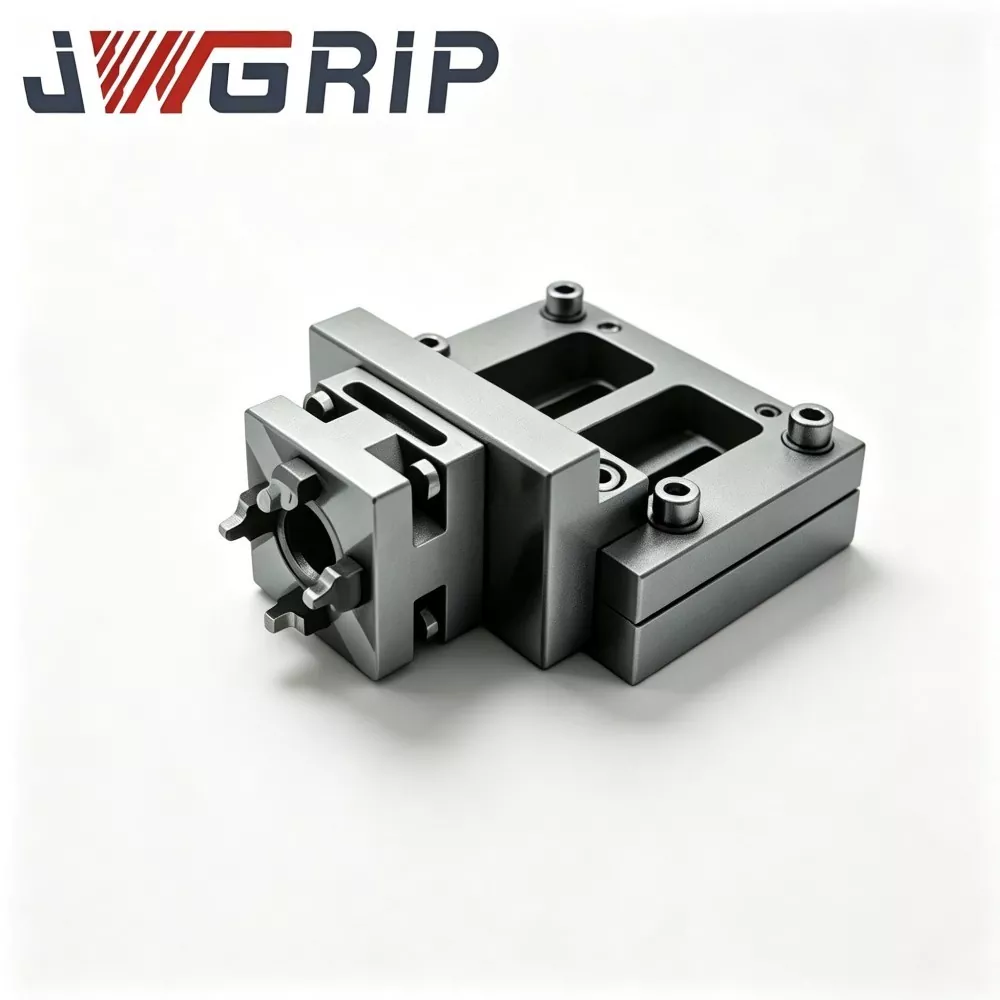
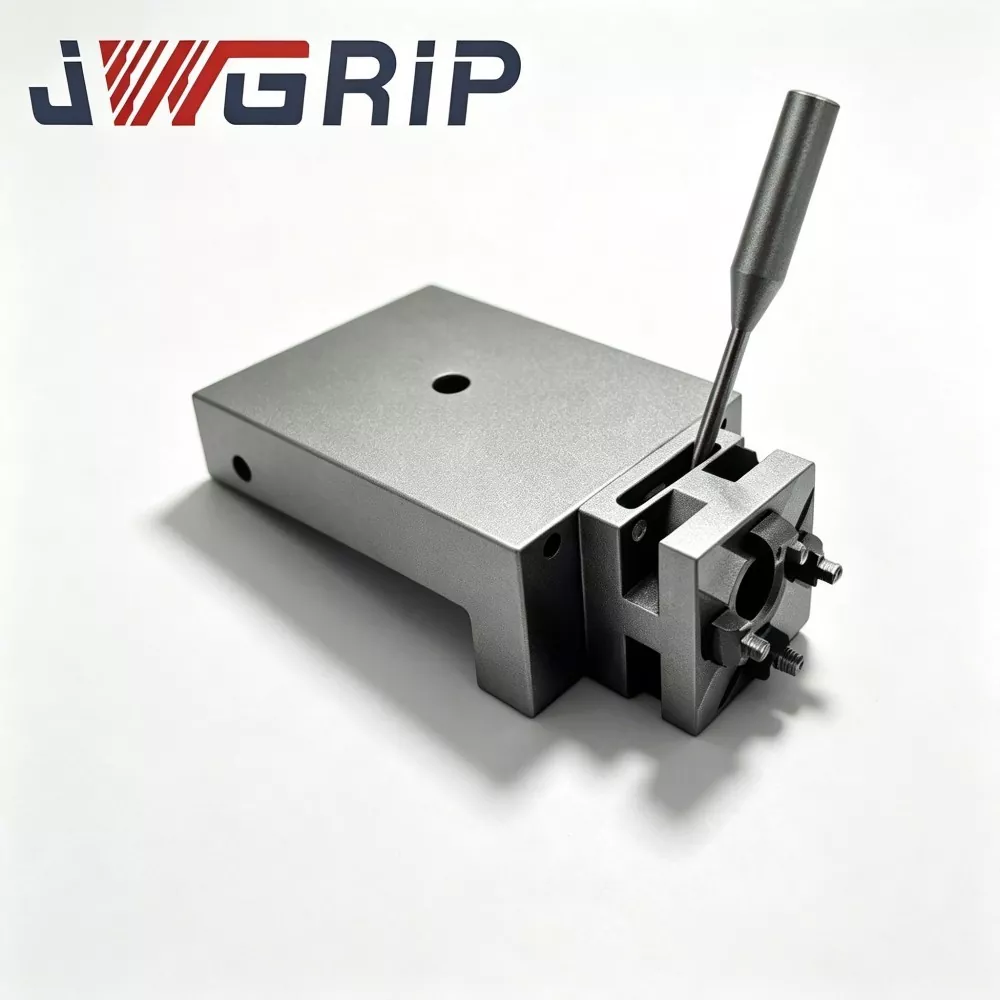
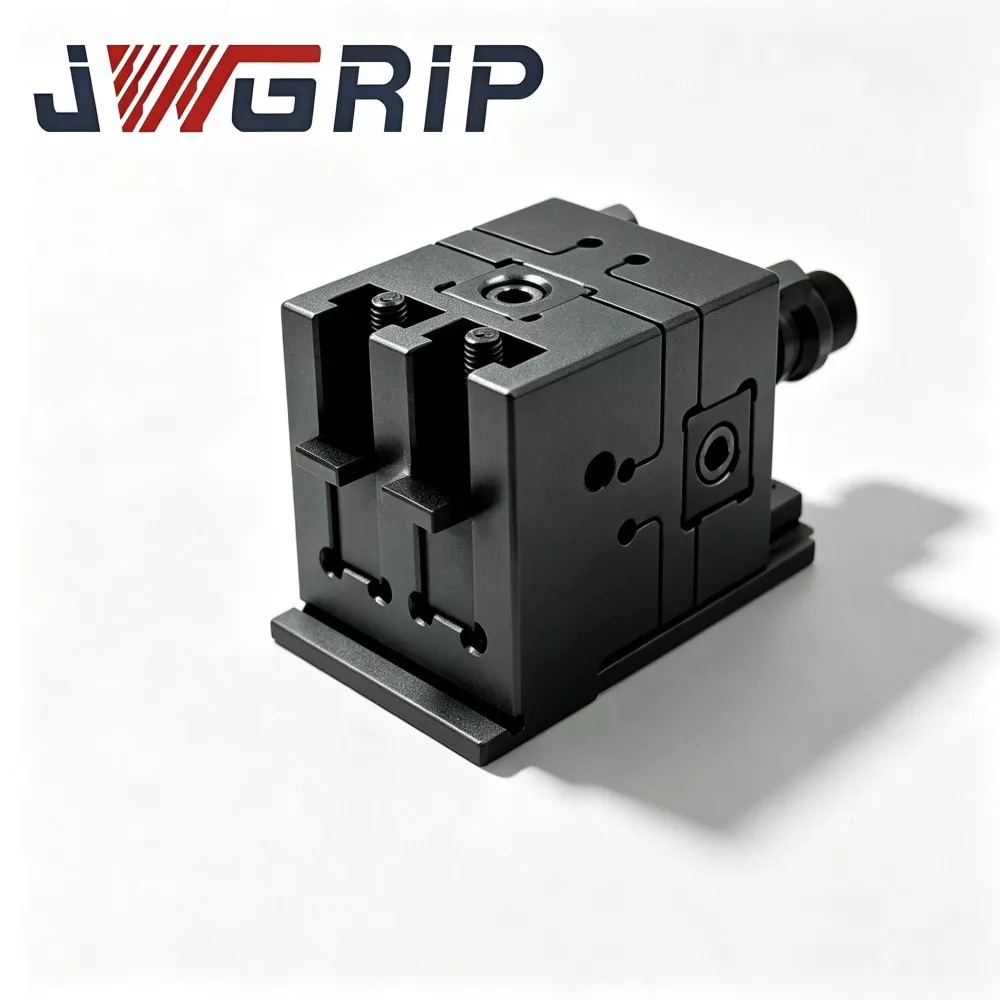
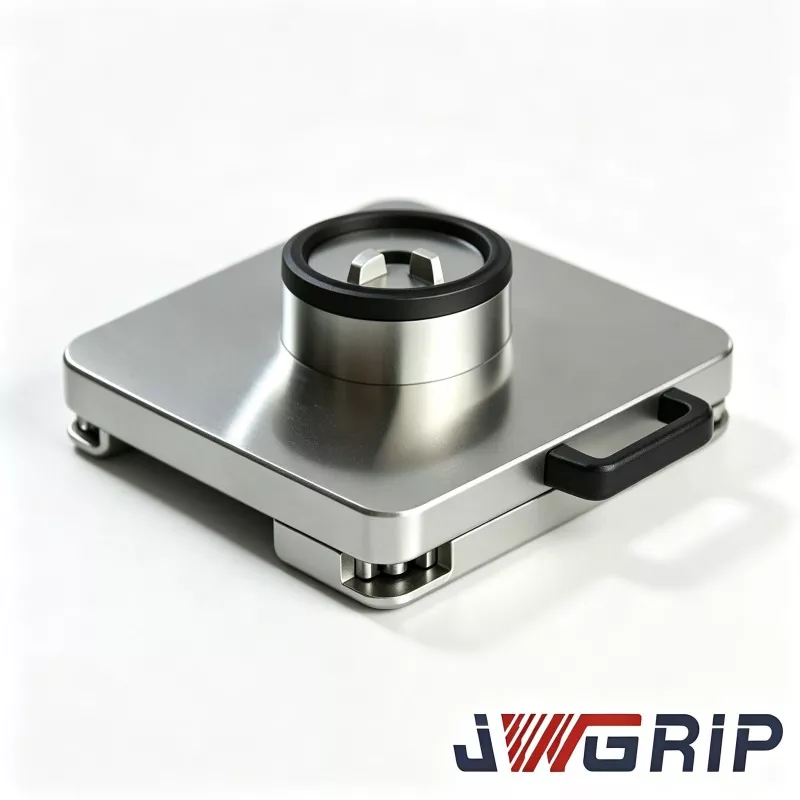
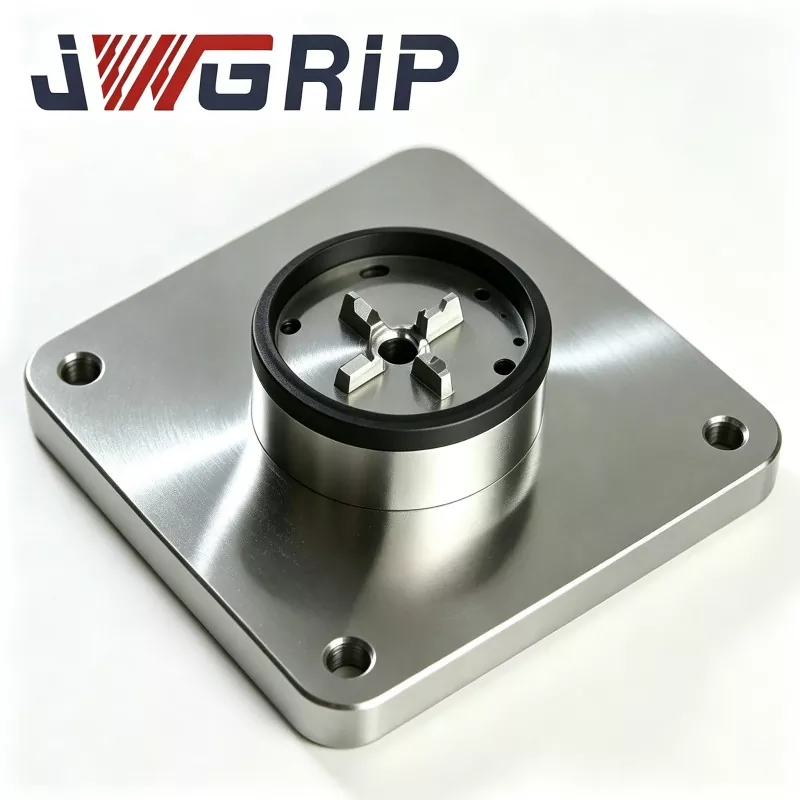
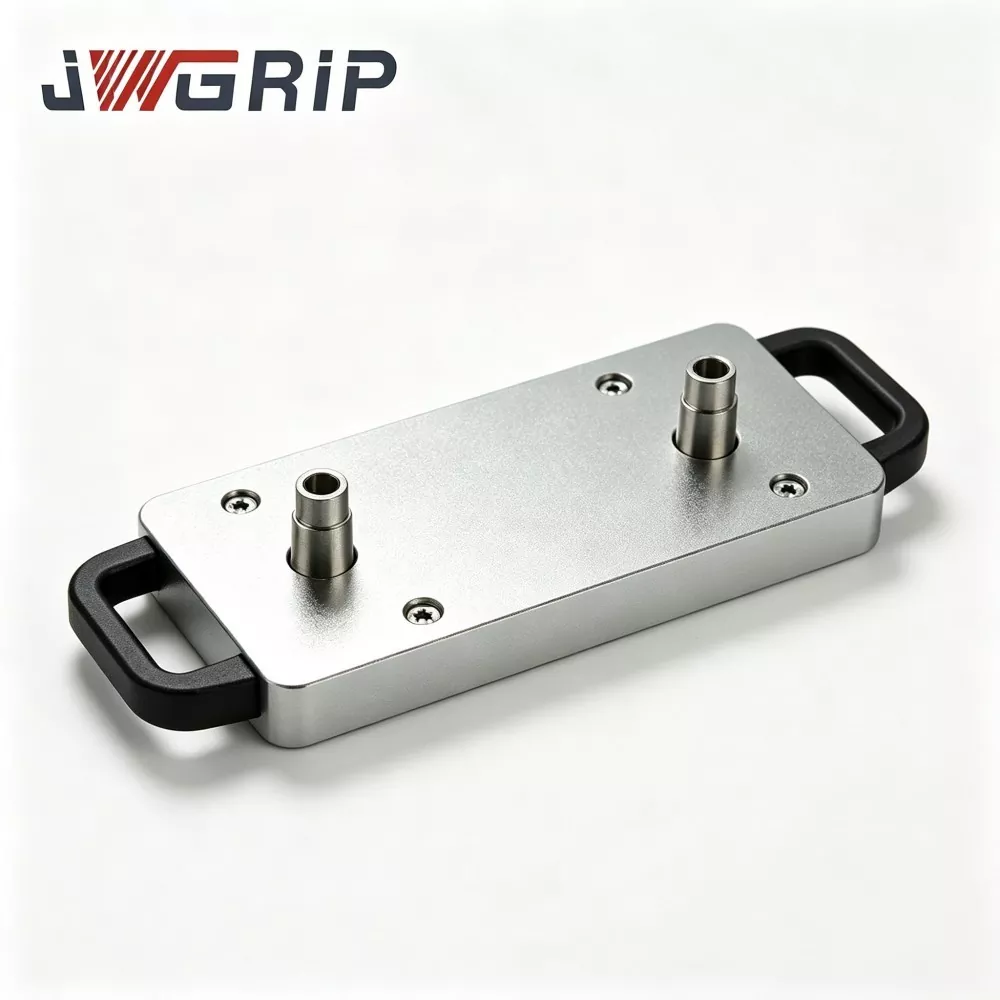
JWGRIP on ammattimaisen automaattisen nollapistekuormalavan valmistaja ja toimittaja Power Chuckilla Kiinassa. Se on integroitu nollapisteen paikannusteline, joka on erityisesti suunniteltu joustaville miehittämättömille CNC-tuotantolinjoille. Se integroi nollapisteen paikannuskomponentin ja paineilmaistukan lukitusyksikön yhdeksi laitteeksi, jolloin ei tarvitse ostaa lisää monikerroksisia sovitinlevyjä tai erillisiä istukan kiinnikkeitä. Se voidaan asentaa ja kiinnittää suoraan työstökoneen työpöydälle ja liittää teollisuusrobottien tarttujaihin.
Automaattinen nollapistelava Power Chuckilla voi saavuttaa automaattisen paikantamisen, automaattisen kiinnityksen ja automaattisen vapautuksen työkappaleen kiristyksen jälkeen. Sitä on käytetty laajalti autojen alumiiniseoksesta painevaluosien käsittelyssä, laajamittaisessa metallirakennekomponenttien tuotannossa 3C-kulutuselektroniikkaa varten ja automaattisissa grafiittielektrodien käsittelyyksiköissä muottipajoissa.
Tuotteen koostumus ja työnkulku
Automatisoitu Zero Point Pallet Power Chuckilla kuuluu Zero Point Pallet -sarjaan. Se koostuu pääasiassa neljästä ydinkomponentista: kuormalavan rungosta, erittäin tarkasta nollapisteen asemointiholkkikokoonpanosta, pneumaattisesta käyttömoduulista ja synkronisesta istukan kiinnikkeestä.
Koko työnkulku on seuraava: Teollisuusrobotti poimii ladatun työkappaleen kiinnitysalustan ja asettaa sen lavan vertailutasolle. Nollapisteen asemointiholkki viimeistelee alkuasennon. Kun sisäänrakennettu anturi havaitsee sijainnin tarkasti, se lähettää signaalin PLC-ohjausjärjestelmään.
PLC käynnistää pneumaattisen piirin, ja sisäänrakennettu pneumaattinen yksikkö ajaa istukan kiinnittimen liikkumaan synkronisesti sisäänpäin, jolloin saadaan kiinnitysalustan tasainen radiaalinen kiinnitys.
Kun kiinnitys on valmis, sähköinen vahvistussignaali lähetetään CNC-työstökoneeseen ja leikkausprosessi alkaa.
Kun työstöohjelma päättyy, työstökone lähettää valmistumissignaalin ja pneumaattinen piiri vapauttaa paineen. Istukka avautuu synkronisesti, ja robotti ottaa valmiin työkappaleen kiinnittimen mukana valmistautuen seuraavaan lastausjaksoon.
Koko prosessi ei vaadi pulttien manuaalista kiristämistä tai manuaalista osoittamista ja kohdistusta.

Prosessin edut
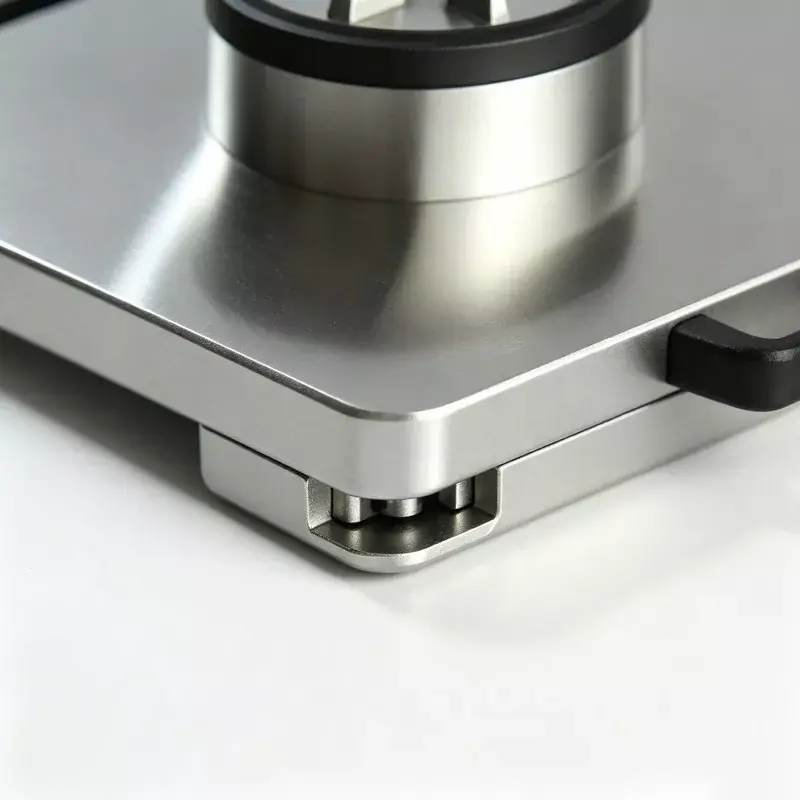
Pohjalevyaihio on valmistettu taotusta seosteräksestä ja se käy läpi kaksi täydellistä jännitystä lieventävää lämpökäsittelyprosessia CNC-työstöprosessin aikana syntyvän sisäisen jäännösjännityksen eliminoimiseksi.
Monet edulliset kilpailijat jättävät tämän ratkaisevan vaiheen väliin. Jos perusmateriaalin sisäinen jäännösjännitys on merkittävä, toistuvat kiinnitystoimenpiteet konepajassa ja lämpötilan muutokset päivä-yö-jaksoista voivat aiheuttaa mikroskooppisia muodonmuutoksia, jotka ovat paljaalla silmällä näkymättömiä vertailutasolla.
Tämä johtaa jatkuviin kokopoikkeamiin työstetyissä työkappaleissa ja johtaa suureen jätehävikkiin.
Jokainen tehtaallamme oleva raaka-aine suorittaa tiukasti täydellisen hehkutusprosessin. Tämä standardi perustuu yli kymmenen vuoden käytännön suunnittelukokemukseen ja palvelee lukuisia CNC-automaattisia kiinnitysprojekteja. The positioning bushing is made of high wear-resistant bearing steel, undergoes quenching and tempering treatment, and is combined with internal hole fine grinding and ultra-fine processing to minimize the gap between the positioning surfaces and ensure stable positioning performance even after countless replacement cycles.
Keskeiset edut
1. Integroitu yksiosainen rakennesuunnittelu
Integroitu yksiosainen rakenne säästää asennustilaa työstökoneen työpöydälle ja eliminoi monikerroksisten sovitinlevyjen aiheuttamat kertyneet kokoonpanovirheet. Perinteiset split-tyyppiset ratkaisut edellyttävät pinoamista nollapistelavat, sovittimen pohjalevyt ja erilliset istukat, joissa 2–3 levyn pinoaminen voi tuottaa 3–5 μm ylimääräistä paikannuspoikkeamaa. Monoliittinen integroitu suunnittelumme välttää nämä virhelähteet, vähentää ostettujen lisävarusteiden määrää ja alentaa varaosien hallintakustannuksia loppuasiakkaille.
2. Toista paikannustarkkuus
Lava tarjoaa vakaan ±2 μm:n toistopaikannustarkkuuden. Asemointiholkkien sisäreiät käsitellään superviimeistelyllä. Jokainen lava käy läpi 100 %:n täyden tuotteen tarkkuustarkastuksen ennen toimitusta, ja jokainen yksikkö toimitetaan alkuperäisen tarkastusraportin mukana, joka voidaan toimittaa tarkastettavaksi ulkomaisten ostajien pyynnöstä.
3. Alkuperäinen automaatiointegraatio
Standardoidut pneumaattiset portit ja NPN-sähkösignaalin lähtöliitännät on varattu, mikä tekee lavasta yhteensopivan useiden markkinoiden valtavirran teollisuusrobottimerkkien kanssa. Se tukee aidosti valvomatonta yövuorotuotantoa. Erään kotimaisen autonosien loppukäyttäjän todellisten jälkiasennustietojen mukaan kalusteen vaihtojakson aika putosi alkuperäisestä 12–15 minuutista 45 sekuntiin kuormalavoidemme käyttöönoton jälkeen, eikä kuljettajan tarvitse olla paikalla yövuorojen aikana.
4. Suuri puristusvoima
Sisäänrakennettu tehokas pneumaattinen istukkayksikkö tuottaa maksimikiinnitysvoiman, joka on jopa 45 kN, ja se kestää leikkausiskun, joka syntyy muottiteräksen ja valualumiinityökappaleiden raskaan syötön työstyksestä, mikä vähentää tehokkaasti kiinnikkeen siirtymisen ja löystymisen riskiä leikkaustoimintojen aikana.
5. Kätevä huolto ja säädettävät varaosakustannukset
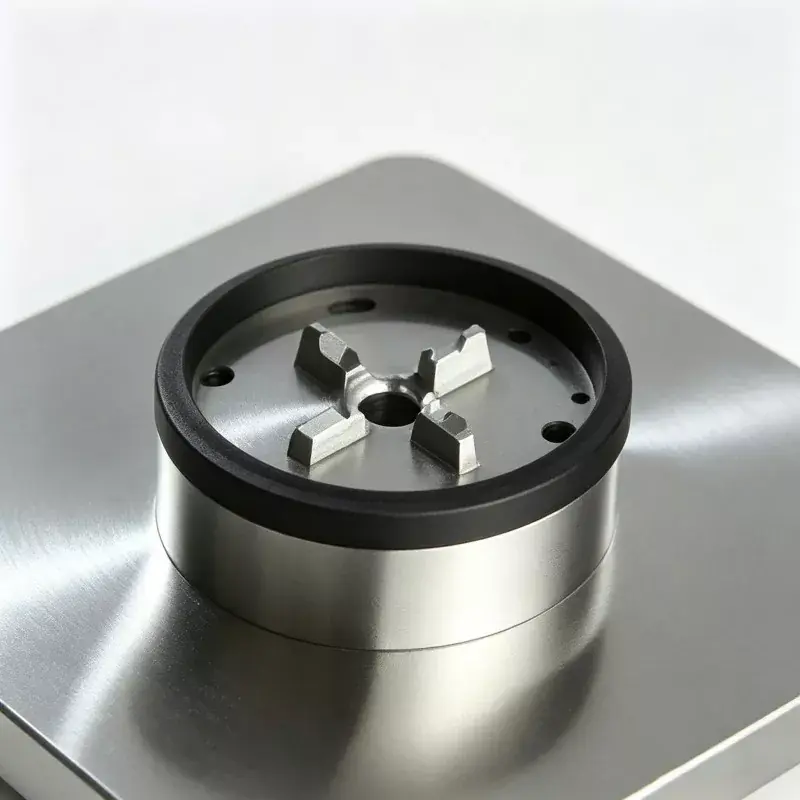
Istukan leukakokoonpanot voidaan purkaa ja vaihtaa yksitellen ilman, että koko lava irrotetaan työstökoneen työpöydältä. Kun leuat kuluvat tai vaurioituvat, asiakkaiden tarvitsee vain ostaa vastaavat varaosat koko lavasarjan vaihtamisen sijaan, mikä vähentää tehokkaasti pitkäaikaisia laitteiden ylläpitoinvestointeja.

Todelliset asiakastapaukset
Power Chuckilla varustettua automatisoitua nollapistelavaa käytetään enimmäkseen kolmessa tuotantolinjakategoriassa: miehittämättömät CNC-tuotantolinjat autokomponenteille, massatuotantolinjat 3C-metallirakenneosille ja joustavat automatisoidut grafiittielektrodityöstösolut muottitehtaissa.
Tapaus1:Yksi suuri kotimainen autonosien valmistaja jälkiasensi kaksi joustavaa automatisoitua CNC-tuotantolinjaa, joissa on yhteensä 16 sarjaa automatisoitua nollapistekuormalavaa Power Chuckilla alumiinin painevalukoneistukseen. Ennen jälkiasennusta käyttäjät tarvitsivat manuaalisen osoituksen ja kohdistuksen jokaista valaisimen vaihtoa varten, mikä vei noin 13 minuuttia erää kohden. Nollapisteen automatisoitujen lavojen käyttöönoton jälkeen robotti suorittaa kaikki lastaus- ja purku-, paikoitus- ja kiinnitystyöt. Yksittäinen vaihtojakso lyhenee 42-50 sekuntiin. Valvomaton yövuoro toteutuu. Kolmen kuukauden jatkuvan tuotantotilaston mukaan kuukausittainen konepajatason tuotantokapasiteetti nousee 22 prosenttia. Mittojen yhtenäisyys työkappaleerien välillä paranee selvästi ja hylättyjen romujen määrä laskee merkittävästi.
Tapaus2:Yksi suuri muotteja valmistava yritys, joka sijaitsee Pearl River Deltassa, asentaa useita tämän automatisoidun kuormalavan sarjoja grafiittielektrodin automatisoituihin työstökennoihin. Kaikki elektrodikannat ottavat yhtenäiset vakiomitat. Käyttäjät eivät enää toista manuaalista ilmoitusta jokaisesta elektrodin työstötehtävästä. Valmiiden elektrodien mittasuhteet paranevat huomattavasti ja muottipajan henkilökunnan toistuva työmäärä vähenee. Ehdotetut kuvapaikat: paikan päällä otettuja valokuvia omassa työpajassamme, oikeita kuvia asiakkaan työpisteen automaatiotyöasemasta, räjäytysnäkymän yksityiskohtakuvia lavan rungosta, valokuvat, jotka on otettu tehtaan ulostulon tarkkuus-QC-tarkastuksessa.
Valmistusprosessi
Kaikki automatisoidut lavat käyvät läpi täyden virtauksen tuotannon, mukaan lukien taonta, CNC-työstö, lämpökäsittely, hionta ja kokoonpano talon sisäisessä CNC-kiinnityspajassamme. Koko yksikön OEM-ulkoistamista ei oteta käyttöön.
Täydellinen tuotannon työnkulku:
seosteräksen aihiotaonta → karkea koneistus → ensimmäinen jännityksenpoistovanheneminen → puoliviimeistely → toissijainen jännityksenpoistovanheneminen → supertarkkuushionta → holkkien puristusliitos → yleiskokoonpano → moniosainen tarkkuus- ja suoritustarkastus → ilmatiiviyden painetesti → ruosteenestosuoja → vientilaatuinen pakkaus.
Laadunvalvonta ja sertifioinnit
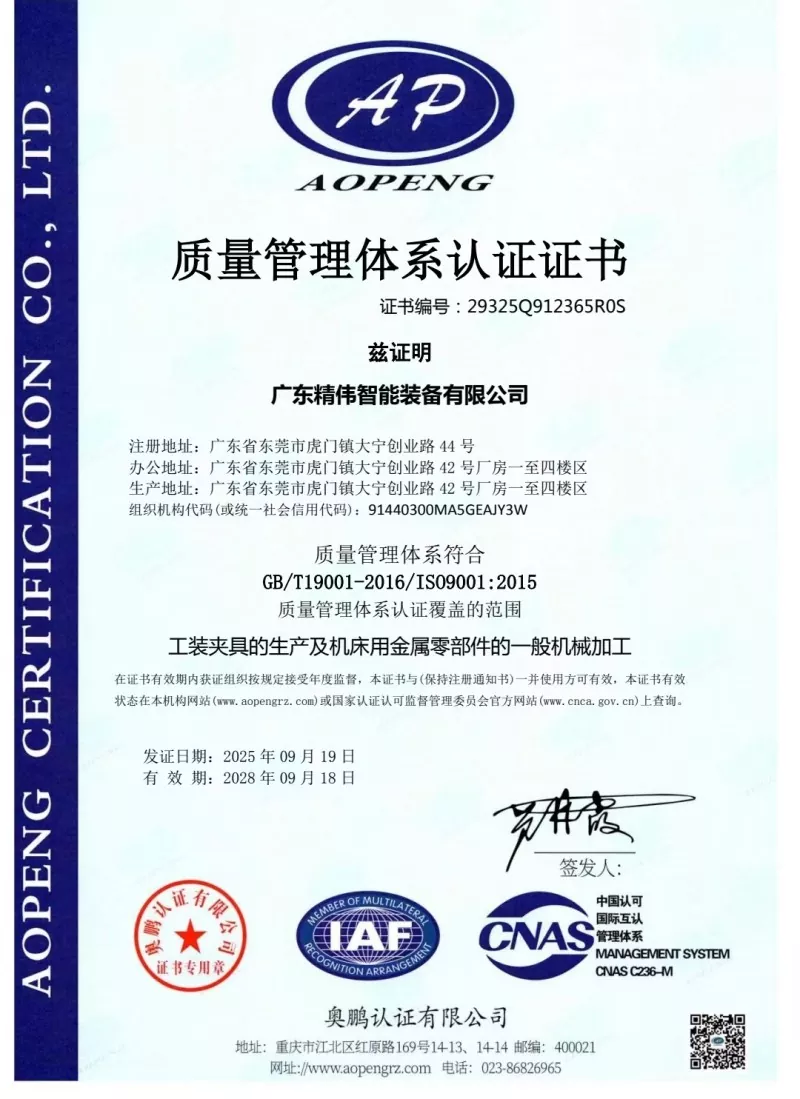
Pakolliset toimitusta edeltävät tarkastukset jokaiselle yksikölle: toistuva paikannus-tarkkuustesti, todellinen istukan-kiristysvoiman mittaus, ilmatiiviyden paineenkestotesti (maksimipainehäviö ≤0,02MPa 5 minuutin pitoajan sisällä), sähköisen signaalin ja logiikan eheystesti. Jokainen yksikkö toimitetaan ainutlaatuisella tehdastarkastuksella varustettuna. Tehtaallamme on ISO9001-laatujärjestelmän sertifiointi. Tärkeimmille metalliosille on saatavilla materiaalisertifikaatit. Asiakkaiden nimeämät kolmannen osapuolen laboratoriotarkastukset hyväksytään.
Valintaopas
Vahvista ensin asiakkaan toimipaikan kiinnitystelineen todellinen ulkomitta, joka vastaa kuormalavan kiinnitysalueen eritelmiä.
Toiseksi, tarkista korjaamon ilmanlähteen kunto. Paineilman paineen on pysyttävä vakaasti välillä 0,5-0,7 MPa. Jos ilmalähteen paine vaihtelee voimakkaasti, painetta säätelevän suodattimen kolmoiskokoonpano on erittäin suositeltavaa.
Kolmanneksi automaatioprojektin hankintoja varten selvennä IO-tiedonsiirtoprotokolla robotin ja PLC-ohjausjärjestelmän välillä. Toimitamme täydellisen sähköliittymän dokumentaation veloituksetta.
Neljänneksi, varmista työkappaleen enimmäispaino, jos työstetään raskaita työkappaleita. Tekninen henkilökuntamme suorittaa arvioinnin ja arvioi, tarvitaanko vahvistettua räätälöityä lavaa.
Asennus-, käyttöönotto- ja käyttöohjeet
Kun asennat lavan työstökoneen työpöydälle, kiinnitä pultit tiukasti ohjekirjassa määritettyjä vääntömomentteja noudattaen. Voimakas ylivääntömomenttikiristys on kiellettyä lavan rungon muodonmuutosten välttämiseksi. Öljy-vesisuodatin on asennettava paineilman sisääntulon etupäähän, jotta kosteus ja metallijätteet eivät pääse istukkaan ja aiheuttaisi sisäisten osien ruostumista tai leukojen juuttumista. Suihkuta kuivavoiteluainetta 80-100 kumulatiivisen työtunnin välein istukan sisällä oleville liukupinnoille.
Nestemäinen moottoriöljy on kiellettyä, koska nestemäinen öljy vetää puoleensa massiivisia alumiini- ja rautalastuja ja laukaisee leukojen jumiutumishäiriöitä. Vältä tuotannon aikana voimakasta lastun kertymistä kuormalavan referenssitasolle. Käyttäjien on puhallettava ja puhdistettava paikannusreiät ja perustasot paineilmalla jokaisen työvuoron vaihdon yhteydessä. Älä koskaan käytä yksikköä, joka ylittää teknisissä tiedoissa mainitun enimmäispuristusvoiman. Ylikuormitustoiminta aiheuttaa pysyvän plastisen muodonmuutoksen istukan leuoissa ja tuhoaa pysyvästi lavan paikannustarkkuuden.
Pakkaus, toimitusaika ja huoltopalvelu
Vientiluokan iskunkestävät massiivipuupakkauskotelot, joissa on paksu vaahtomuovipuskurisuojaus, on otettu käyttöön tarkan peruspinnan suojaamiseksi törmäysvaurioilta pitkän matkan merikuljetusten aikana. Normaali toimitusaika: 12-18 työpäivää. Tietyt vakiotuotteet pidetään varastossa lyhyemmän toimitusajan vuoksi.
12 kuukauden täyden yksikön takuu kattaa valmistusvirheet, jotka eivät ole aiheutuneet ihmisen virheellisestä toiminnasta; ilmainen korjaus tai varaosien vaihto tarjotaan. Asennusta ja käyttöönottoa varten on saatavana etäverkko-online tekninen opastus. Joukkotilausprojekteihin voidaan tarjota maksullista käyttöönottopalvelua paikan päällä.
Räätälöityjä muokkauspalveluita tuetaan, mukaan lukien kiristysalueen säätö, pneumaattisten piirien järjestelyn muuttaminen ja signaalin ulostulon muodon muutos. Ilmainen näyte on saatavilla asiakkaan arviointitestiin; Ostajat vastaavat näytteiden rahtikustannuksista.
FAQ
K1: Voiko Power Chuckilla varustettu automaattinen nollapistelava olla yhteensopiva muiden kolmansien osapuolien nollapistekiinnikkeiden kanssa?
V: Vakioversion peruspistemitta vastaa alkuperäistä nollapistejärjestelmäämme. Jos projektiisi vaaditaan yhteensopivuutta muiden merkkien nollapistevalaisimien kanssa, ilmoita teknisestä vaatimuksesta ennen tilauksen tekemistä, räätälöity perusmittatyöstö voidaan toteuttaa.
Q2: Vaikuttaako epävakaa ilmalähteen paine kiinnityksen turvallisuuteen ja luotettavuuteen?
V: Se tuo suoran vaikutuksen. Riittämätön ilmalähteen paine vähentää todellista istukan kiristysvoimaa ja aiheuttaa työkappaleen löystymisriskin leikkauksen aikana. Painetta säätelevää suodatinkokoonpanoa suositellaan voimakkaasti vakauttamaan paine 0,5–0,7 MPa:n sisällä.
Q3: Mitkä ovat pääasialliset syyt heikentyneelle toistuvan paikannustarkkuudelle pitkän käytön jälkeen?
V: Kolme yleistä perimmäistä syytä: ensinnäkin, siruepäpuhtaudet kerääntyvät referenssipaikannuspinnoille; toiseksi sisäisten liukuosien normaali kuluminen; Kolmanneksi kuormalavan rungon muodonmuutos, joka johtuu ulkoisesta raskaasta iskusta. Priorisoi puhdistus ja huolto. Kuluneet komponentit voidaan korvata erillisillä varaosilla koko lavan uusimisen sijaan.
Q4: Voidaanko tätä lavaa käyttää 5-akselisissa CNC-työstökoneissa?
V: Se on yhteensopiva 5-akselisten koneiden kanssa. Asennetun kiinnikkeen kokonaiskorkeus on laskettava törmäysten estämiseksi 5-akselisen karan kallistuksen aikana. Toimita työstökonemalli valintavaiheessa, niin arvioimme häiriöriskin puolestasi.
Aiheeseen liittyvä luokka
Lähetä kysely
Yhteystiedot
-
Osoite
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdongin maakunta, Kiina
-
Puh
-
Sähköposti
Tervetuloa lähettämään kyselyn JWGRIP:lle. Ammattitaitoinen tekninen ja myyntitiimimme tarjoaa ilmaisen kalustevalinnan, räätälöidyn ratkaisun suunnittelun ja tarkan tarjouksen.

Uutissuositukset