Suomi
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






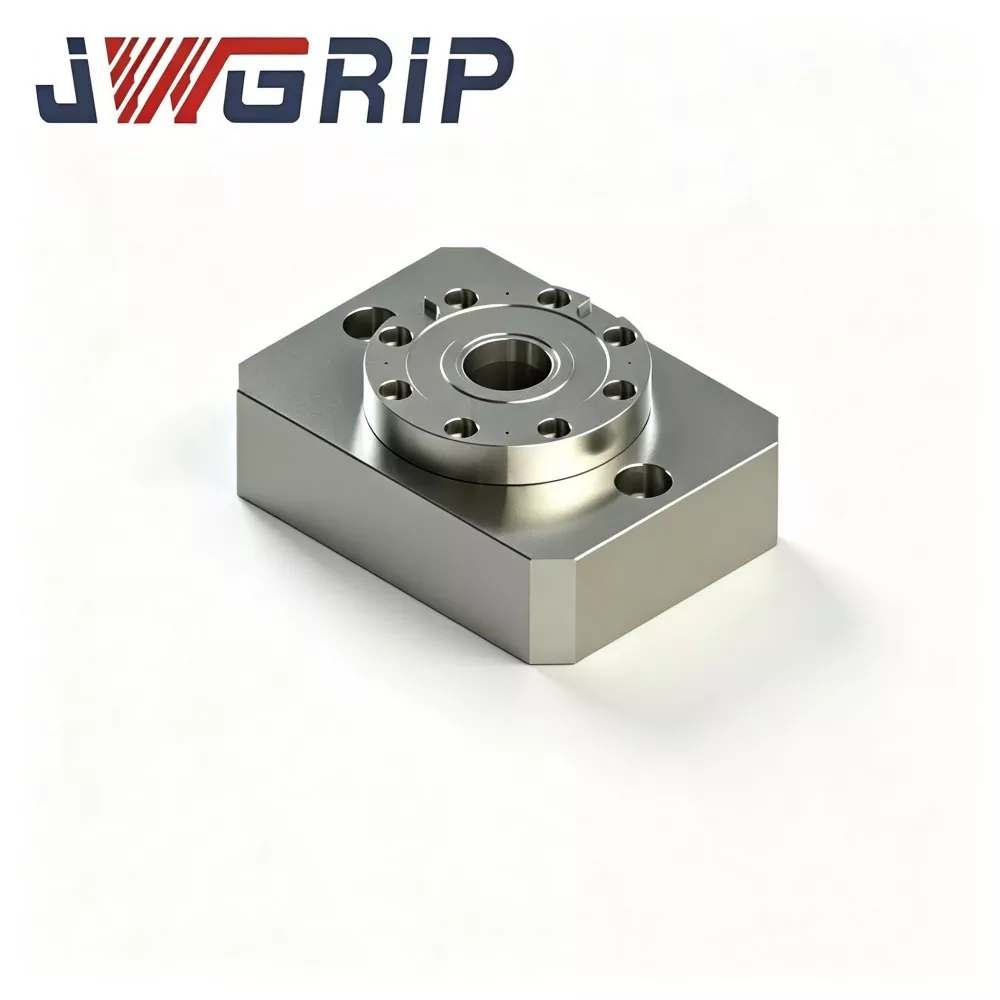
Yhden keskipisteen nollapisteen istukka
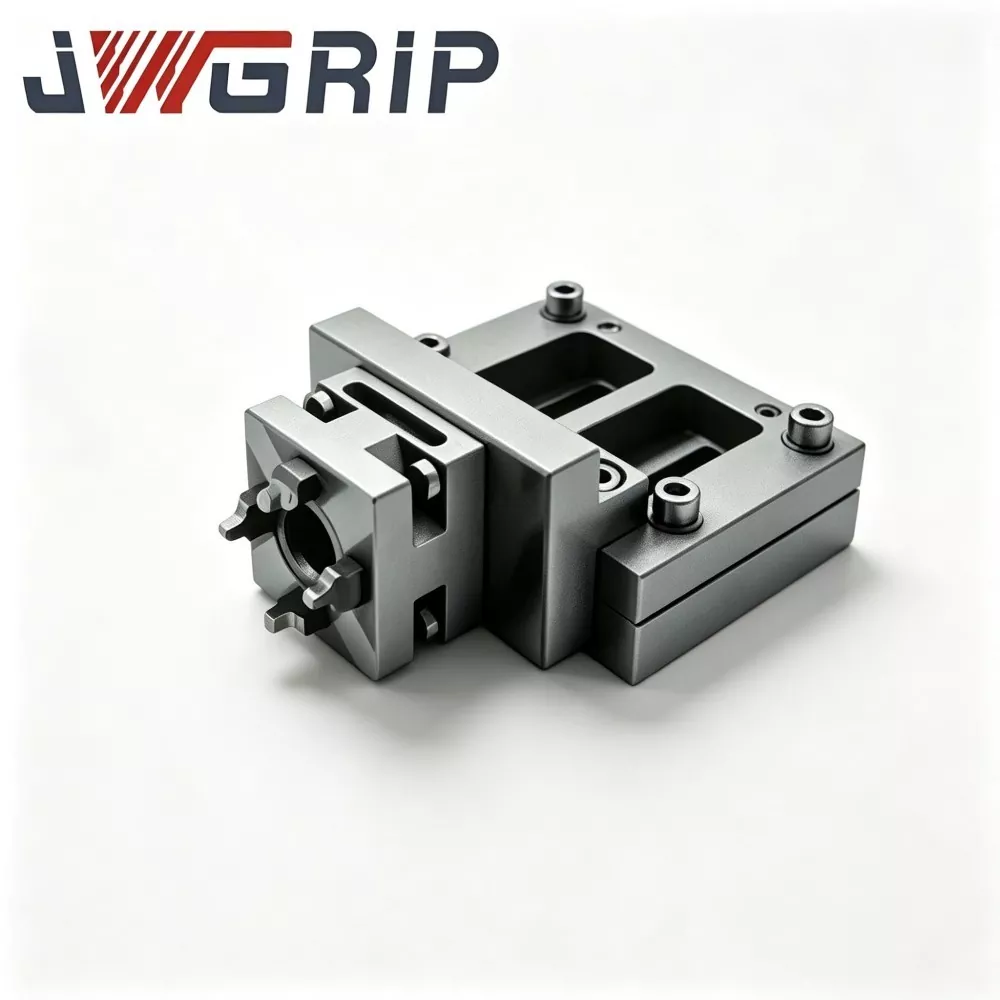
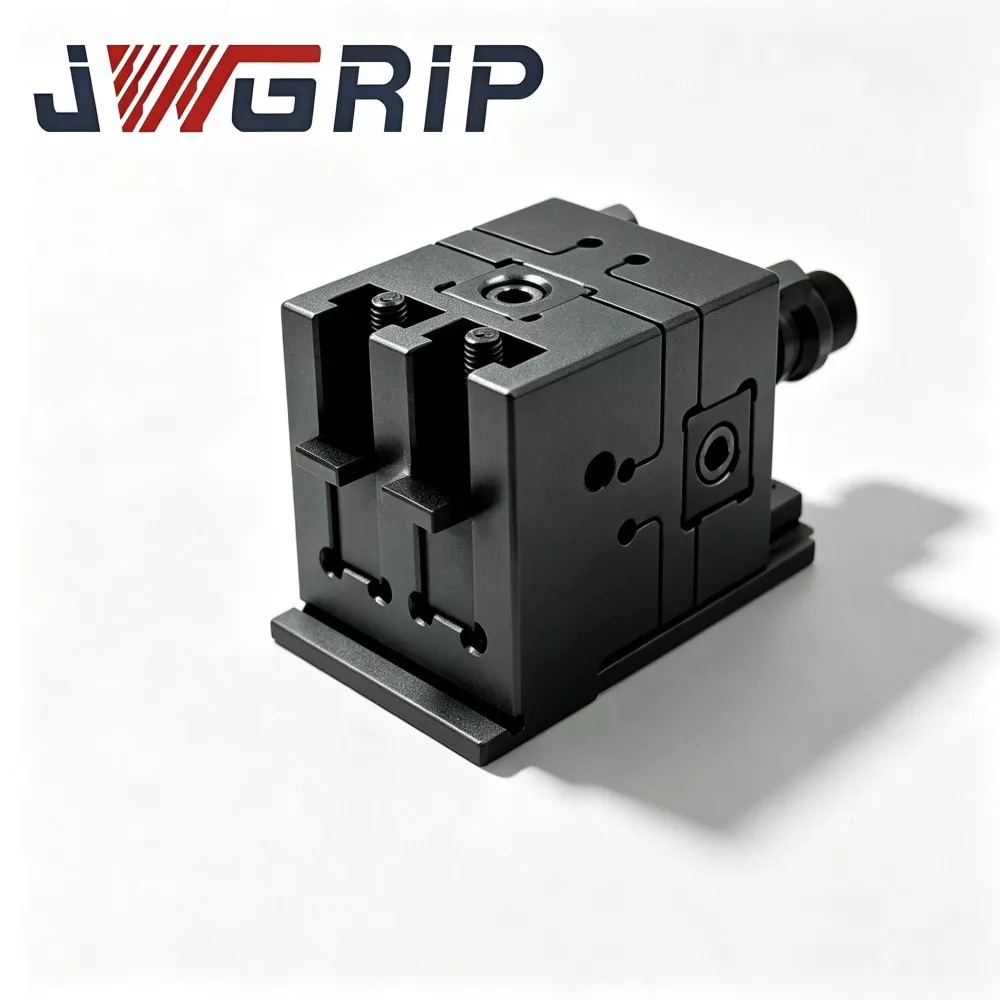
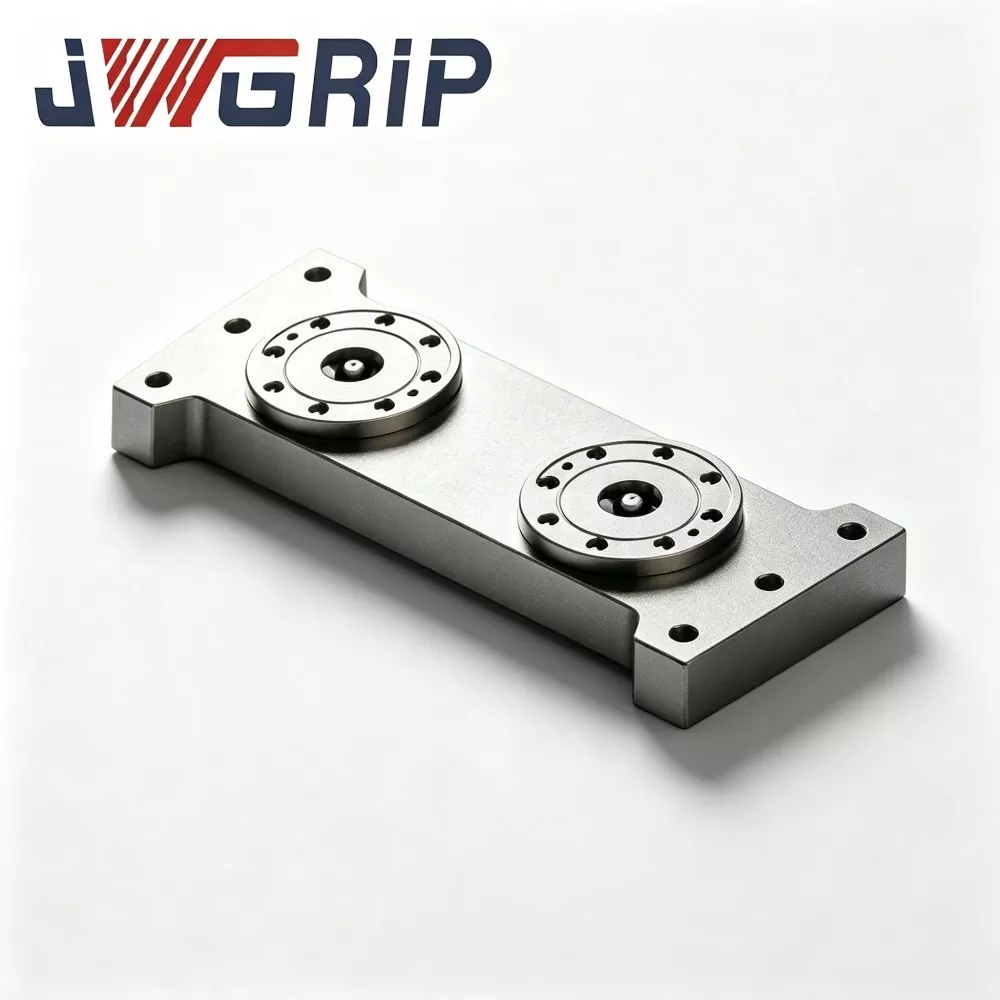
JWGRIP on ammattimaisen Single Center Zero Point Positioning Chuckin valmistaja ja toimittaja Kiinassa. Standardin Zero Point Clamping Chuck -sarjan modulaarisen ydinyksikkönä tämä tuote on erillinen yhden pisteen nollapisteen lukitus- ja asemointiteline, joka on erityisesti suunniteltu joustaviin CNC-pikavaihtojärjestelmiin. Se ottaa käyttöön itsenäisen modulaarisen rakenteen, joka toimii peruskokoonpanoyksikkönä mukautetuissa kiinnitysasetteluissa ja ratkaisee tehokkaasti perinteisten integroitujen moniasemaisten nollapistelavojen asettelurajoitukset.
Single Center Zero Point Positioning Chuck tarjoaa korkean paikannustarkkuuden, vahvan rakenteellisen yhteensopivuuden ja joustavan asettelun skaalautuvuuden. Tämä yksipisteinen modulaarinen istukka, joka eroaa kiinteän kokoisista integroiduista moniasemaisista kuormalavoista, mahdollistaa useiden yksiköiden ilmaisen yhdistämisen todellisten työkappaleiden spesifikaatioiden ja kiinnitysalustan koon mukaan. Käyttäjät voivat järjestää yhden tai useamman istukan mielivaltaisissa matriisiasetteluissa muokattavissa olevilla keskietäisyyksillä, jotka mukautuvat täysin yksiosaiseen näytteenottoprosessointiin, pienten erien satunnaiseen tuotantoon ja muotin huollon koneistusskenaarioihin.
Se tukee manuaalista nopeaa kiinnikkeiden vaihtoa työpajan asennuksen tehokkuuden parantamiseksi, ja sitä voidaan käyttää myös modulaarisen peruskomponenttina automatisoiduissa kiinnitysjärjestelmissä. Yleisesti soveltuva pystysuoraan koneistuskeskuksiin, vaakasuuntaisiin työstökeskuksiin ja 5-akselisiin CNC-työstökoneisiin, se tarjoaa erittäin joustavia, räätälöitäviä ja kustannustehokkaita nollapisteen pikavaihtoratkaisuja nykyaikaiseen korkean sekoituksen ja pienen volyymin valmistukseen.
Ydinkomponentit
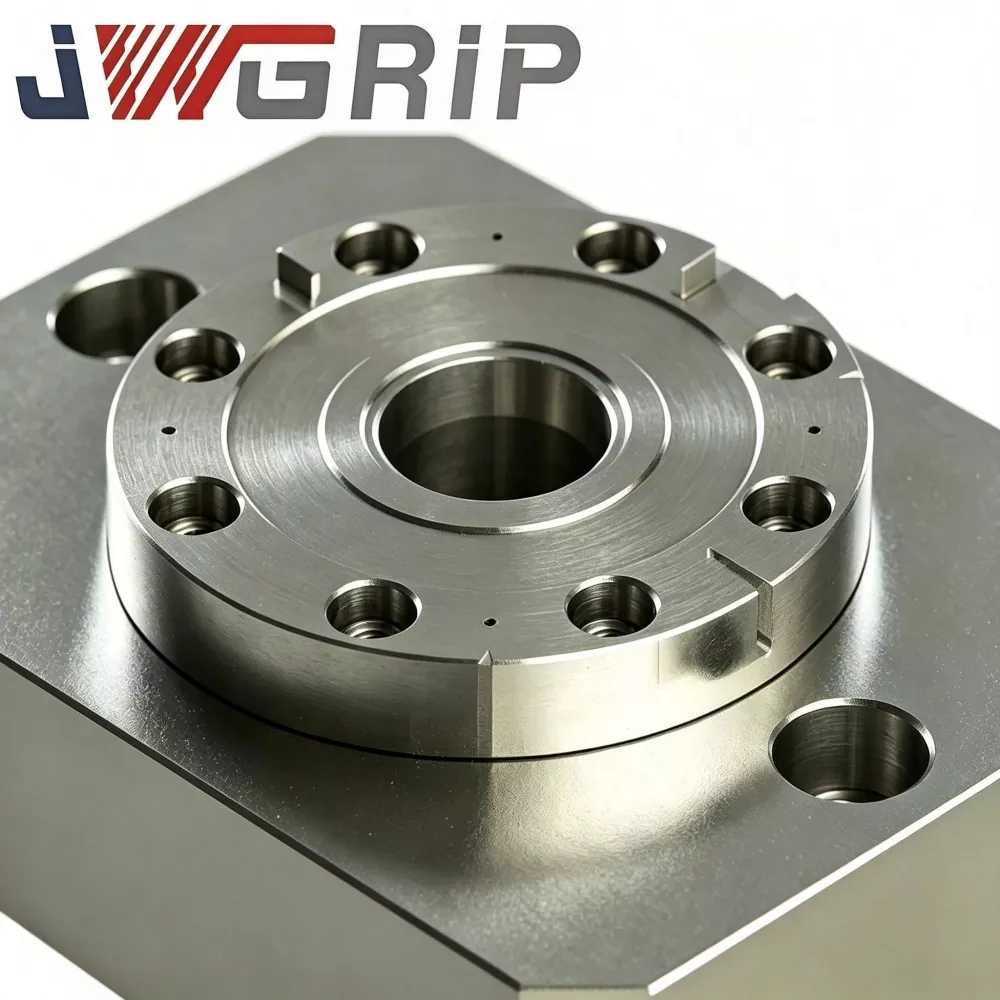
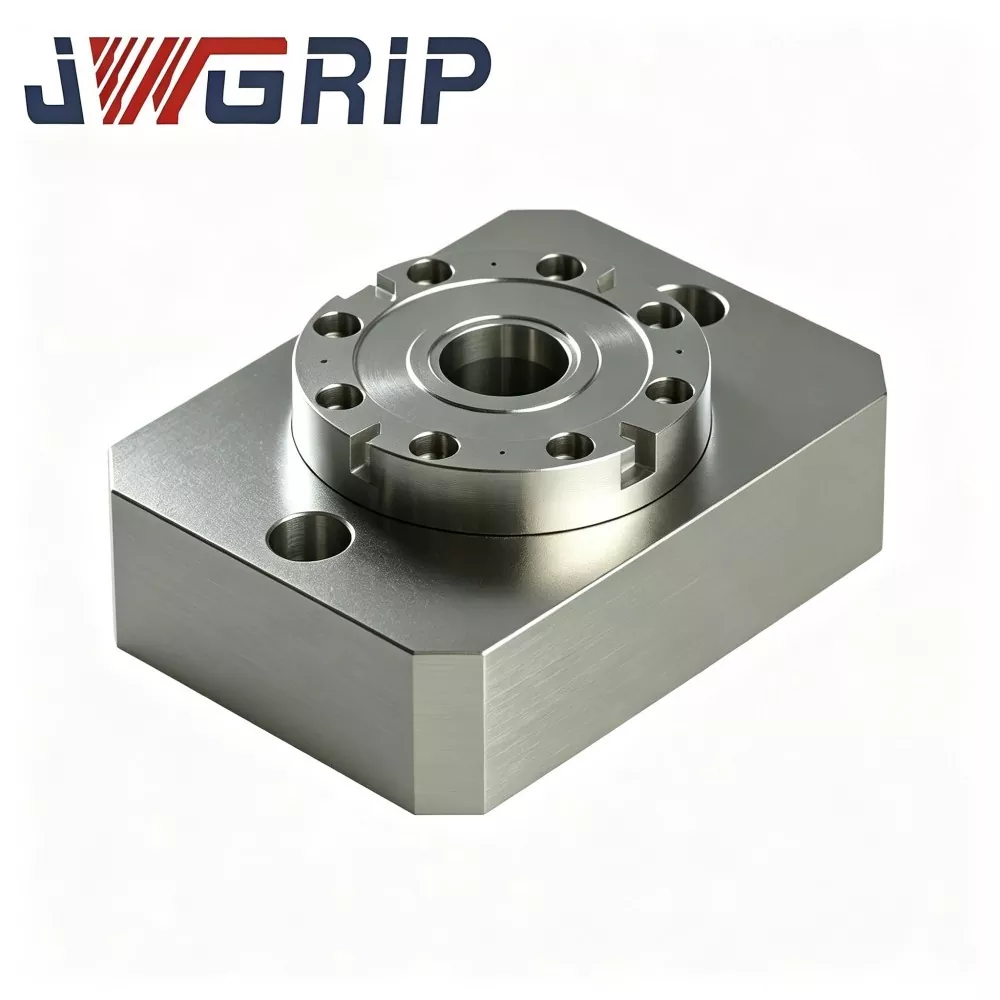
Jokainen JWGRIP-yksikeskinen nollapisteen istukka on itsenäinen kohdistus-lukitusmekanismi, eikä se ole riippuvainen ulkoisesta alustalevystä. Jokainen yksikkö sisältää:
Chuckin runko
Nollapisteen asemointiholkkikokoonpano
Sisäänrakennettu pneumaattinen lukitusmäntä
Ilmanottokanavat
Lukitustilan signaali-lähtöliitäntä
Asennuslaipan reiät
Käyttöönoton lähestymistavat
Tila 1: Erillinen yhden pisteen toiminta
1. Asenna yksi yksikeskinen istukka työstökoneen työpöydälle.
2. Aseta kiinnitysalusta, jossa on yksi nollapisteen vetopultti, istukkaan ja aktivoi lukitus.
3. Ihanteellinen yksiosaisille työkappaleille, muottikappaleiden näytteenottoon ja muottien korjaustöihin.
Tila 2: Multi-Chuck Array -yhdistelmä
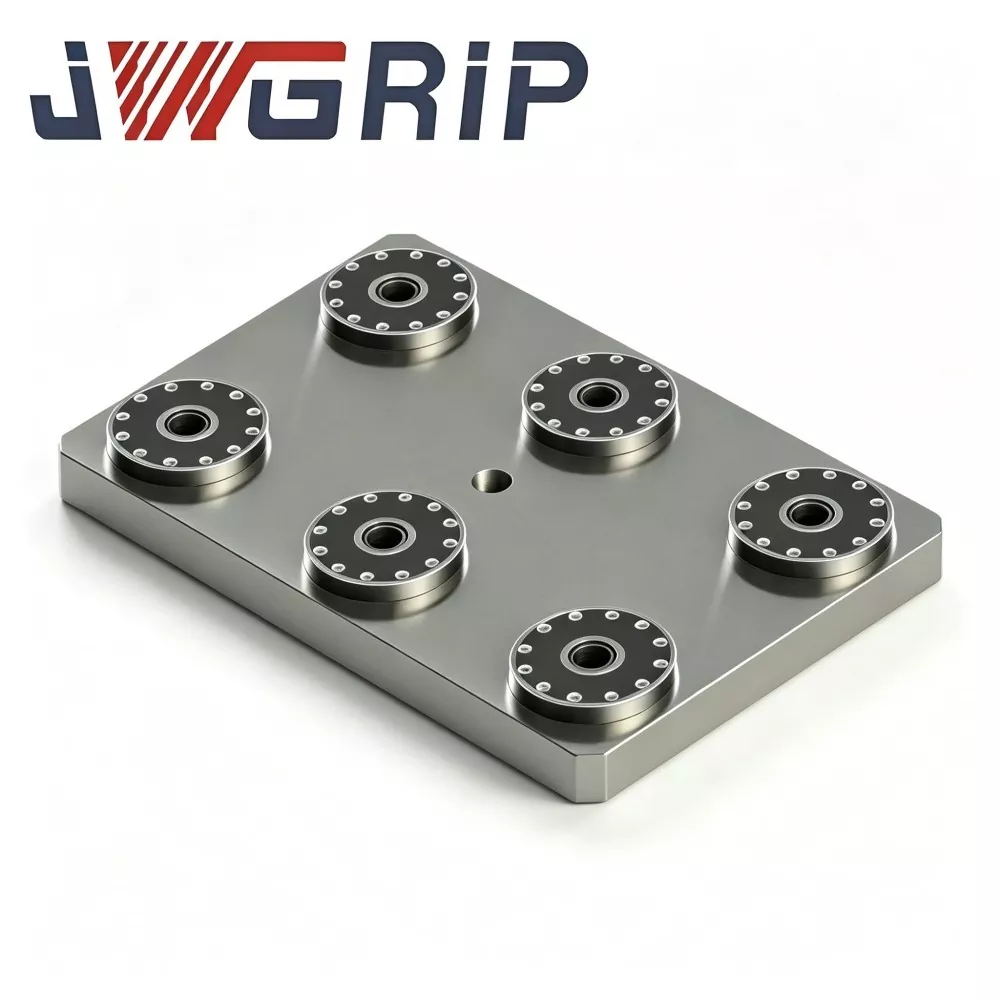
1. Kiinnitä kaksi, neljä tai useampi yksikeskinen istukka koneen T-ura-työpöytiin. Aseta mukautettu keskietäisyys telineen pohjan jalanjäljen mukaan.
2. Asenna vastaava määrä nollapisteen vetopultteja kiinnitysalustaan toteuttaaksesi usean pisteen paikannus ja kiinnitys.
Keskeinen ero verrattuna esivalmistettuihin kaksikeskisiin/nelikeskisiin kuormalavoihin: asiakkaat määrittävät istukan välisen etäisyyden paikan päällä tehtaalla esiasetuksen sijaan, mikä sopii epäsäännöllisille, epästandardeille kiinnitysaluksille.
Täydellinen työnkulku
1. Kiinnitä istukan laipan pultit työstökoneen työpöytään.
2. Aseta nollapisteen vetotapeilla varustettu kiinnitysalusta istukan paikannuspintaan.
3. Syötä 0,5–0,7 MPa paineilmaa. Sisäinen mäntä käyttää holkkimekanismia sisäänvetolukituksen suorittamiseksi.
4. Kun lukitus on valmis, NPN-aseman vahvistussignaali antaa ja CNC-kone aloittaa leikkausjaksot.
5. Poista ilmanpaine koneistuksen päätyttyä. holkit avautuvat ja kiinnityspohja voidaan irrottaa.
Valmistustekniikka
· Istukan alustassa käytetään karkaistua ja karkaistua seosterästä. Aihiot käyvät läpi rouhintatyöstön, puoliviimeistelyn sekä kaksinkertaisen jännitystä lieventävän vanhenemissyklin CNC-käsittelyn aikana syntyvän jäännösjännityksen eliminoimiseksi. Ryhmäasetteluolosuhteissa jokainen istukka kantaa vaihtuvaa leikkaus-iskuvoimaa; vapautumaton jännitys laukaisi näkymätöntä mikrodeformaatiota ja heikentäisi toistopaikannustarkkuutta pitkän ajon aikana.
· Asemointiholkit käyttävät erittäin kovaa laakeriterästä. Sisäporaukset saavat karkaisun ja hiottavan superviimeistelyn, joka takaa luotettavan toistopaikannussuorituskyvyn jokaiselle yksittäiselle istukkalle.
Kriittinen huomautus ryhmän käyttöön: Yksittäisen istukan hyväksymä tarkkuus ei ole sama kuin järjestelmän kokonaistarkkuus. Kun työpöydälle on asennettu useita istukkaita, käyttäjien on suoritettava manuaalinen valitsin ja kohdistaminen istukkaiden keskinäisten asemien kalibroimiseksi. Tämä on perustavanlaatuinen ero monoliittisista tehdaskalibroiduista kuormalavoista.

Käsityön edut
1. Vapaa asettelu ilman kiinteitä asemavälin rajoituksia Verrattuna integroituihin moniasemaisiin valmiisiin kuormalavoihin, nämä itsenäiset modulaariset istukat antavat käyttäjien määrittää istukan keskietäisyyden vapaasti. Se mukautuu epäsäännöllisiin ei-standardeihin kiinnitysaluksiin ja ratkaisee valmiiden kuormalavojen muuttumattomien esiasetettujen reikien asentojen kipupisteen.
2. Kustannustehokas näytteenottoon, pienivolyymillisiin ja satunnaisiin muotinkorjaustilauksiin Nollapisteen pikavaihtotoiminto voidaan toteuttaa vain yhdellä tai kahdella istukan avulla ilman suuria kertainvestointeja täysikokoisiin moniasemaisiin kuormalavoihin. Muottien muuttaminen ja prototyyppinäytteiden otto alhaisella työasemien käyttöasteella vähentävät etukäteissijoituksia.
3. Asenna pienikokoiset työpöydät, joissa on rajoitettu asennustila Jotkin kompaktit 5-akseliset ja pienikokoiset työstökeskukset eivät pysty mahduttamaan suurikokoisia integroituja nollapistekuormalavoja. Pienikokoiset yksikeskiset istukat voidaan levittää hajallaan, jotta voidaan hyödyntää rajallinen T-paikkapöytätila.
4. Kätevä vaiheittainen kapasiteetin laajentaminen Projektin alkuvaiheessa ota käyttöön pieni määrä istukkaa koekäyttöä varten. Kun tilausmäärä kasvaa myöhemmin, osta yksinkertaisesti ylimääräisiä identtisiä istukkaa moniin istukkaryhmiä varten. Olemassa olevat yksiköt pysyvät täysin käyttökelpoisina ilman aikaisempien investointien hukkaa.
5. Tue sekä manuaalista käyttöä että automatisoitua jälkiasennusta Käyttäjät voivat vaihtaa kalusteita manuaalisesti. Samaan aikaan pneumaattiset portit ja signaaliliitännät kytkeytyvät PLC-ohjausjärjestelmiin. Ryhmäjärjestelyn jälkeen koko kiinnitysjärjestelmä voi toimia teollisuusrobottien kanssa automaattista lastaamista ja purkamista varten.
6. Yhteensopiva standardin D20 nollapisteen vetonastan kanssa kaikissa kalustesarjassamme Olemassa olevia kiinnitysjalkoja voidaan käyttää uudelleen D20-vetopulttien jälkiasennuksen jälkeen, mikä suojaa asiakkaiden aiempia teline-investointeja.
Sovellustarinat
JWGRIP Single Center Zero Point Positioning Chuck on laajalti käytössä muottien valmistuspajoissa ja pienimääräisiä tarkkuuskomponenttitehtaita. Kaksi kenttätapausta osoittavat sen vahvuudet sekä modulaaristen ratkaisujen luontaiset rajoitukset.
Tapaus 1: Keskikokoinen muottien valmistustehdas
Tämä asiakas saa pääasiassa muottien korjaus- ja uusien tuotteiden näytteenottotilauksia toistuvan massatuotannon sijaan.
· Alkusijoitus: 4 sarjaa JWGRIP-yksikeskisiä nollapisteistukkaita. Useimmiten vain 1-2 istukkaa kulkee muottikappaleiden näytteenottoon ja korjaustöihin. Kun tarvitaan suurempia kiinnitysjalkoja, neljä istukkaa kootaan ryhmäasetelmaan.
· Tulos: Verrattuna täydellisen nelikeskuksen kuormalavan ostoon, ennakkohankintakustannukset pienenevät ja laitteiden käyttöaste paranee pienten erien tilauksissa.
· Rajoitus: Joka kerta, kun kiinnitysalustan tekniset tiedot muuttuvat array-tilassa, suhteelliset istukan asennot on kalibroitava uudelleen, mikä vie ylimääräisiä asennustyötunteja.
Tapaus 2: Tarkkuuskomponenttien alihankkija
Tehdas omistaa useita kompakteja 5-akselisia työstökeskuksia, joiden pöytätilaan ei mahdu tavallisia moniasemaisia nollapistekuvia.
· Kuhunkin 5-akseliseen koneeseen on asennettu kaksi yksikeskistä JWGRIP-istukkaa. Räätälöidyt istukkavälit vastaavat heidän omistamiaan kiinnitysalustoja.
· Nollapisteen pikavaihto toteutetaan pienikokoisissa 5-akselisissa laitteissa, mikä katkaisee pullonkaulan, jonka mukaan esivalmistettuja integroituja lavoja ei voida asentaa pienikokoisille työpöydille.
Täydellinen tuotannon työnkulku
1. Seosteräsaihioiden taonta ja karkaisu
2. Rouhintatyöstö
3. Ensimmäinen stressiä lievittävä ikääntyminen
4. Puoliviimeistely
5. Toissijainen stressiä lievittävä ikääntyminen
6. Erittäin tarkka hionta peruspisteille
7. Holkkipuristusliitin
8. Pneumaattisten piirien ja signaalikomponenttien kokoonpano
9. Ilmatiiviyden paineenkestotesti
10. Riippumaton yhden yksikön tarkkuustarkastus
11. Ruosteenestokäsittely
12. Vientilaatuinen pakkaus
Tarkastuksen tarkistuslista
· Riippumaton toistuva paikannustarkkuustesti jokaiselle yksittäiselle istukkalle
· 5 minuutin ilmanpidätysilman tiiviystesti; suurin sallittu painehäviö ≤0,02 MPa
· Syklisen lukituksen ja lukituksen avauksen toimintatesti
· Signaali-lähtölogiikan toiminnan vahvistus
Arviointivinkkejä
1. Aseta tuotantomallisi arviointi tärkeysjärjestykseen Valitse JWGRIP-yksikeskiset istukat näytteenotto- ja korjaustöihin, epätyypillisiin epäsäännöllisiin kiinnitysjaloihin tai koneisiin, joissa on rajoitettu pöytätila. Pitkäaikaisessa kiinteässä 2–4-asemaisessa massavolyymituotannossa monoliittiset integroidut kuormalavat ovat suositeltavia vähentämään paikan päällä tehtävää kalibrointityötä.
2. Jos usean istukan kokoonpano on suunniteltu, tarkista työstökoneen T-ura-asetelma varmistaaksesi laippa-asennusvälyksen. Varaa riittävästi työtunteja koneen ilmaisua ja kalibrointia varten.
3. Pidä työpajan ilmanlähteen paine vakaana 0,5–0,7 MPa:n sisällä. Varaa PLC:n NPN-signaalin IO-pisteet automaatiosuuntautuneisiin projekteihin.
4. Vahvista paikan päällä nollapisteen vetotapin tekniset tiedot. Vakioversio sopii D20 vetonastoihin. Mukautettuja sisäholkkikokoonpanoja on saatavana pyynnöstä vaihtoehtoisille vetopulttikokoille.
Käyttökäytännöt
· Kiinnitä yksikeskiset istukat työpöytiin laippapulteilla. Kiristä tiukasti vääntömomenttiarvovaatimusten mukaisesti. Riittämätön vääntömomentti aiheuttaa istukan rungon mikroliikettä leikkauksen aikana ja vahingoittaa paikannustarkkuutta; liiallinen vääntömomentti muuttaa istukan alustan muotoa.
· Asenna öljy-vesisuodatin ilmanottoaukon etupäähän estääksesi kosteuden ja epäpuhtauksien kerääntymisen, estäen holkkien ruostumista ja hankautumista, mikä johtaa tarkkuuteen.
· Suihkuta kuivavoiteluaineaerosolia istukan holkkeihin jokaisen kumulatiivisen 80–100 työtunnin jälkeen. Nestemäinen moottoriöljy on ehdottomasti kielletty, koska öljy vangitsee metallilastuja ja laukaisee holkkien jumiutumisviat.
· Puhalla istukan paikannuspisteen pinta paineilmalla jokaisen työvuoron vaihdon yhteydessä.
· Matriisiasettelun kokoonpanossa: aina kun istukan asettelua muutetaan, käyttäjien on ilmoitettava uudelleen ja kalibroitava uudelleen istukan keskinäiset paikat. vanhoja koordinaattiparametreja ei voi käyttää suoraan uudelleen.
· Vältä voimakkaita iskuja iskeviä istukan kasvoja. Törmäys tuhoaa pysyvästi yksikön tarkkuuden.
Pakkaus & Lähetys
· Pakkaus: Jokainen yksittäinen istukka käyttää itsenäistä, iskunkestävää vientipakkausta, jossa on vaahtomuovisuoja. Suurikokoiset usean istukan tilaukset ottavat käyttöön massiivipuun vientitason kotelot.
· Normaali toimitusaika: 13–19 työpäivää. Valitut vakio SKU:t säilytetään varastossa nopeaa toimitusta varten.
Myynnin jälkeinen tuki
· Takuu: 12 kuukauden täysi yksikkötakuu kattaa yksittäisten istukkayksiköiden valmistusvirheet. Matriisikokoonpanon keskinäisen asennon tarkkuus asiakkaan paikan päällä tapahtuneen asennuksen jälkeen ei kuulu takuun piiriin, mikä kuuluu asiakaspuolen käyttöönottotöihin.
· Tekniset asiakirjat: Online-käyttöasiakirjat ja -piirustukset toimitetaan.
· Maksullinen palvelu: Tekninen etätuki on saatavilla joukkotilauksille.
· Räätälöity muokkaus: Laipan mitan säätö, vetopultti-spec-muutos voidaan toteuttaa.
· Näytearviointi: yhden istukan arviointinäyte voidaan järjestää; ostaja vastaa näytteen rahtikustannuksista.
FAQ
Kysymys 1: Onko useiden istukkaiden keskinäiset paikat ryhmäasetelmassa esikalibroitu tehtaalla?
V: Ei. Tehdaspuolen tarkastus takaa vain jokaisen erillisen istukan tarkkuuden. Työstöpöytään asennuksen jälkeen istukan keskietäisyys ja yhdensuuntaisuus vaativat asiakkaiden manuaalisen koneen osoittamisen ja kalibroinnin. Tämä on modulaaristen yksiköiden luontainen ominaisuus.
Q2: Under which scenarios should I avoid selecting this single-center zero-point positioning chuck?
V: Massavolyymituotannossa pysyvästi kiinteällä asemajärjestelyllä monoliittiset integroidut lavat ovat suositeltavia toistuvien kalibrointitöiden välttämiseksi. Sitä ei myöskään suositella laajamittaiseen taulukkokäyttöön, jos työpajallasi ei ole teknikoita, jotka ovat perehtyneet valinta- ja kohdistustöihin.
Kysymys 3: Voivatko nämä istukat sekoittaa olemassa olevien nollapisteen kuormalavojeni kanssa?
V: Kiinnitysjalkoja voidaan jakaa, kunhan vetonastan spesifikaatiot noudattavat D20-standardia. Jopa sekakokoonpanon asetteluissa suhteellisten paikkojen kalibrointi koneessa on edelleen pakollista.
Kysymys 4: Voiko JWGRIP Single Center Zero Point Positioning -istukka toimia 5-akselisissa koneissa?
V: Kyllä. Sen kompakti jalanjälki sopii pienikokoisiin 5-akselisiin laitteisiin. Arvioi kiinnittimen, istukan ja karan kallistusliikkeen törmäysriskit valintavaiheessa.
Hankintapäätösten näkemys
JWGRIP Single-Center Zero-Point Positioning Chuckin ydinvahvuus piilee modulaarisessa joustavuudessa. Se vaihtaa osittaisia paikan päällä tapahtuvia käyttöönottotyötunteja vapaasti konfiguroitaviin asemaväliin, laajaan koneyhteensopivuuteen ja vaiheittain laajennettaviin investointeihin.
Tämä modulaarinen yksikkö ei ole yleisesti "ylivoimainen" verrattuna integroituihin monoliittisiin kuormalavoihin. Se kohdistuu tiettyihin tuotantotiloihin: prototyyppien näytteenotto ja muottien korjaus, epäsäännölliset epästandardit kiinnikkeet, pienikokoiset CNC-koneet ja tehtaat, jotka suunnittelevat vaiheittaista nollapistejärjestelmän käyttöönottoa.
Aiheeseen liittyvä luokka
Lähetä kysely
Yhteystiedot
-
Osoite
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdongin maakunta, Kiina
-
Puh
-
Sähköposti
Tervetuloa lähettämään kyselyn JWGRIP:lle. Ammattitaitoinen tekninen ja myyntitiimimme tarjoaa ilmaisen kalustevalinnan, räätälöidyn ratkaisun suunnittelun ja tarkan tarjouksen.


Uutissuositukset