Suomi
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






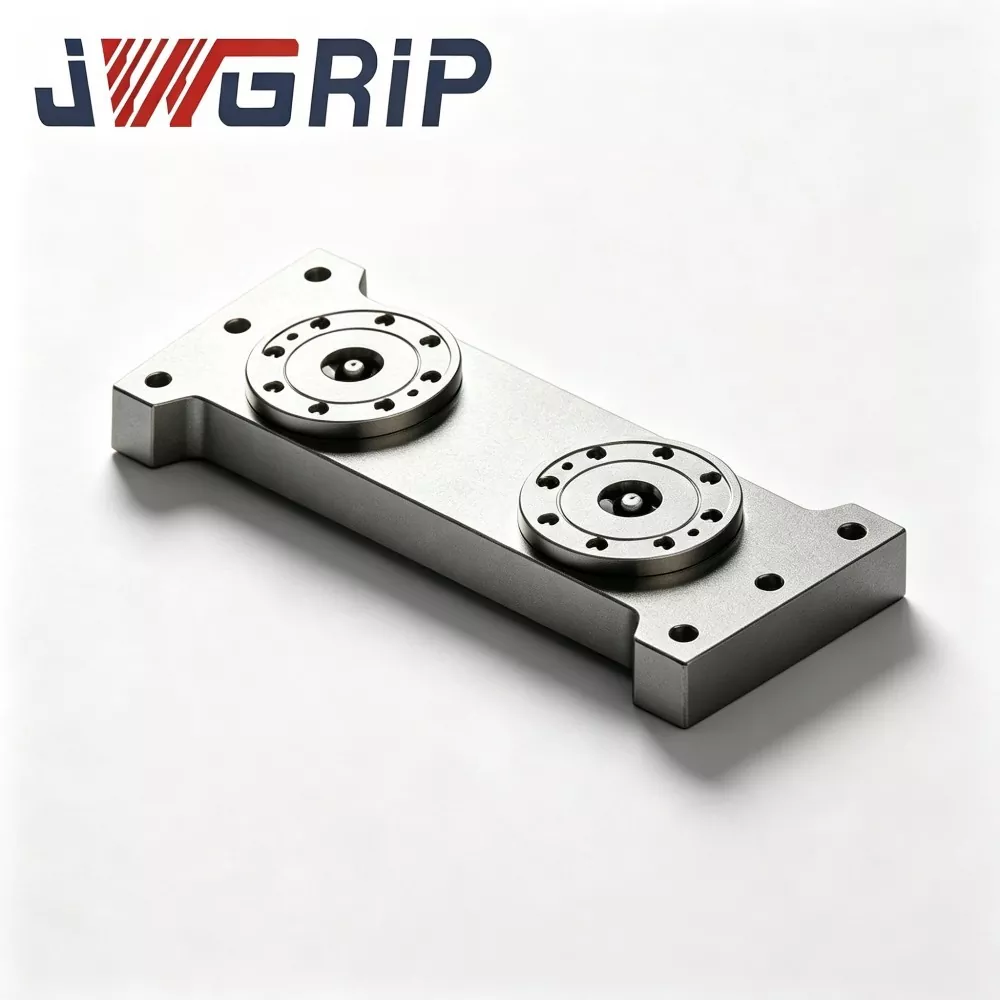
L-tyypin nollapisteen istukkalava
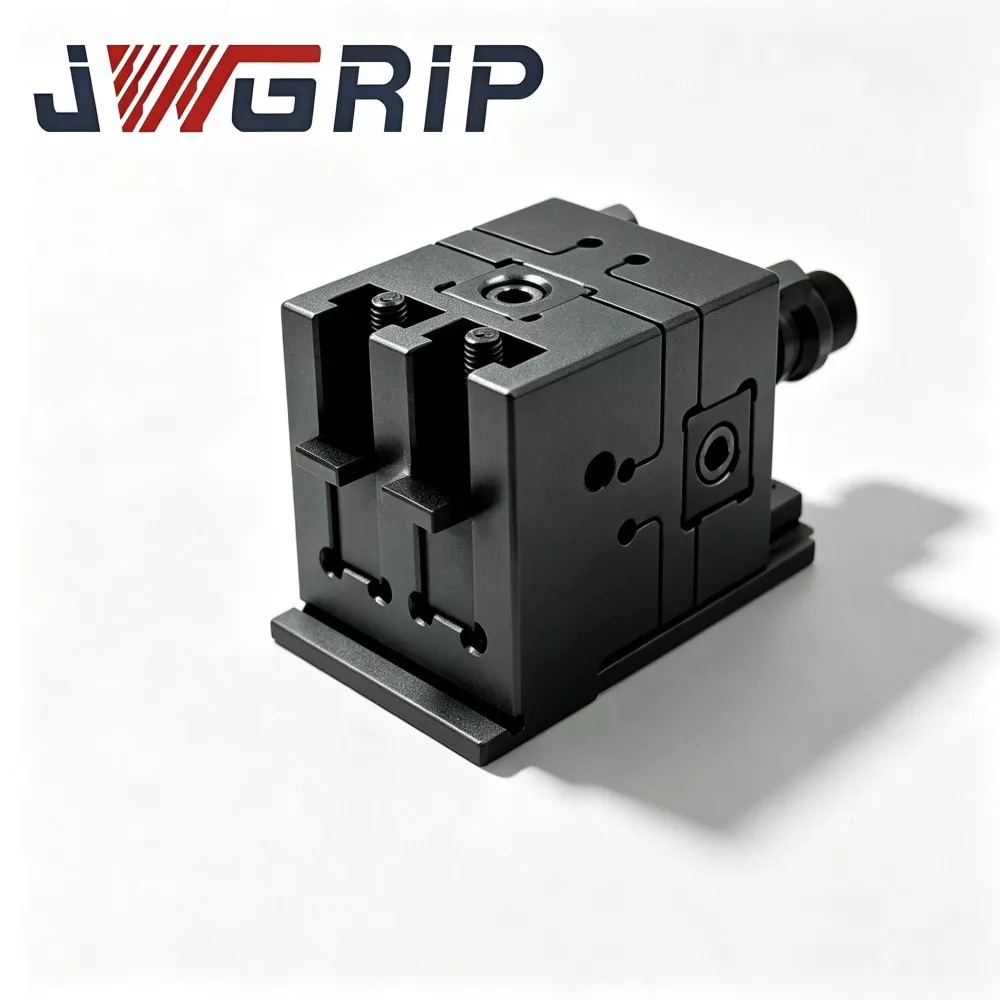
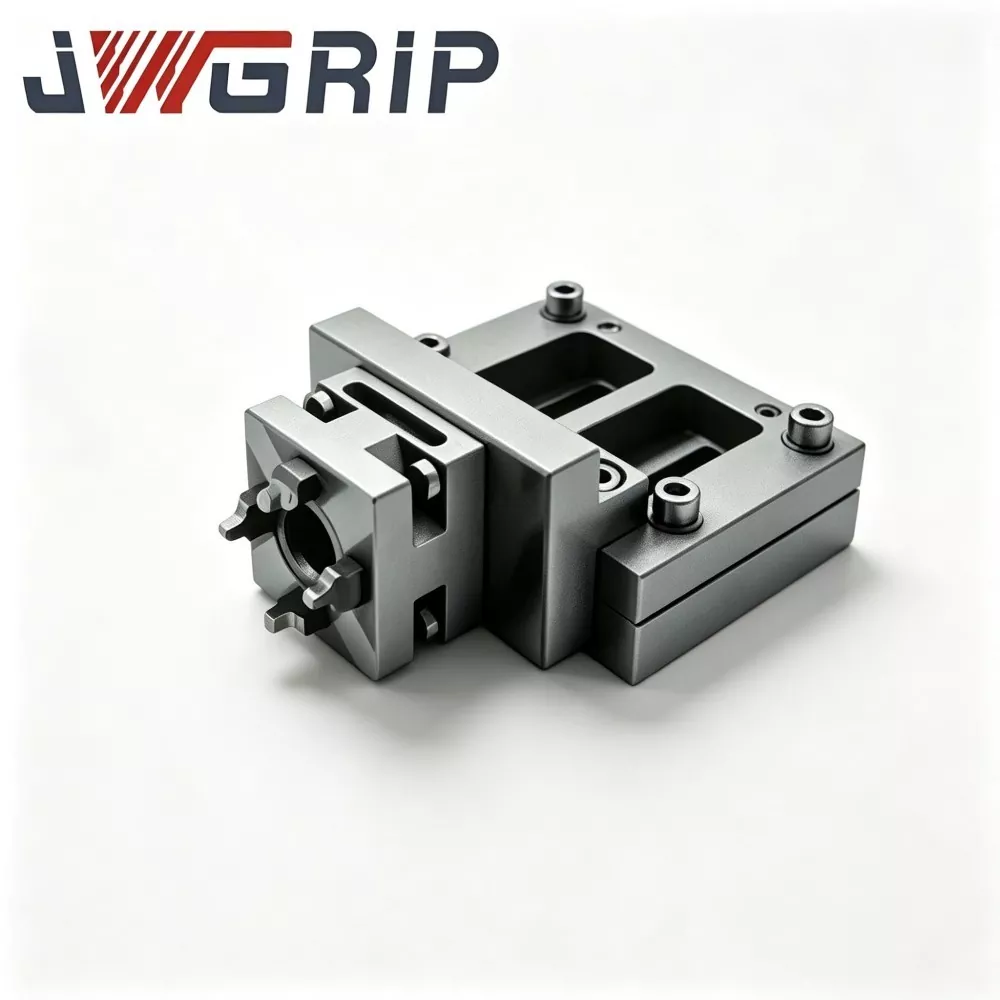
JWGRIP tarjoaa ammattimaisen L-tyypin nollapisteen asemointilavan Factory Direct -myyntipalvelun kanssa Kiinassa. Zero Point Clamping Chuck -sarjan integroituna ytimenä tämä ammattimainen L-tyypin nollapistelava on erityisesti suunniteltu joustaville CNC-työstötuotantolinjoille, joissa on rajoitetusti tilaa. Se integroi pystysuoran peruspisteen muunnosrakenteen ja erittäin tarkat nollapisteen paikannuskomponentit yhdeksi monoliittiseksi yksiköksi, mikä eliminoi ylimääräisten lisäadapterirakenteiden tarpeen pystysuoran työkappaleen kiinnityksen ja sivutoimintojen koneistuksen toteuttamiseksi.
Integroidulla L-muotoisella taivutetulla rakenteella L-tyypin nollapisteen paikoitusistukan lava järjestää tarkat nollapisteen paikannusholkkikokoonpanot pystysuoralle referenssipinnalle, jotta saadaan vakiona 90 asteen nollapisteen paikannus. Optimoitu pystysuoraan ripustettava asennustapa ratkaisee tehokkaasti työkalun kiinnityshäiriöt sivujyrsinnässä ja sivuttaisreikien porauksessa, mukautuen täydellisesti muottien ja epäsäännöllisten taivutettujen osien, joissa on sivuavainominaisuudet, työstövaatimuksiin.
Tämä erittäin tehokas asemointilava tukee nopeaa nollapisteen kiinnikkeiden vaihtoa, lyhentää huomattavasti asennusaikaa ja sovittaa korkean sekoituksen, pienen volyymin joustaviin tuotantotiloihin. Se on yhteensopiva manuaalisen kiinnittimen vaihdon kanssa erillisessä koneessa ja voi toimia yhdessä robottitarttujan kanssa pystysuoraan ripustettujen kiinnikkeiden automaattisen lastauksen ja purkamisen saavuttamiseksi. Laajalti käytetty muottien valmistuksessa ja tarkkuuskomponenttien käsittelyssä, se tarjoaa vakaan ja erittäin tarkan paikannussuorituskyvyn rajallisiin CNC-työstöskenaarioihin.
Tärkeimmät laitteistokomponentit
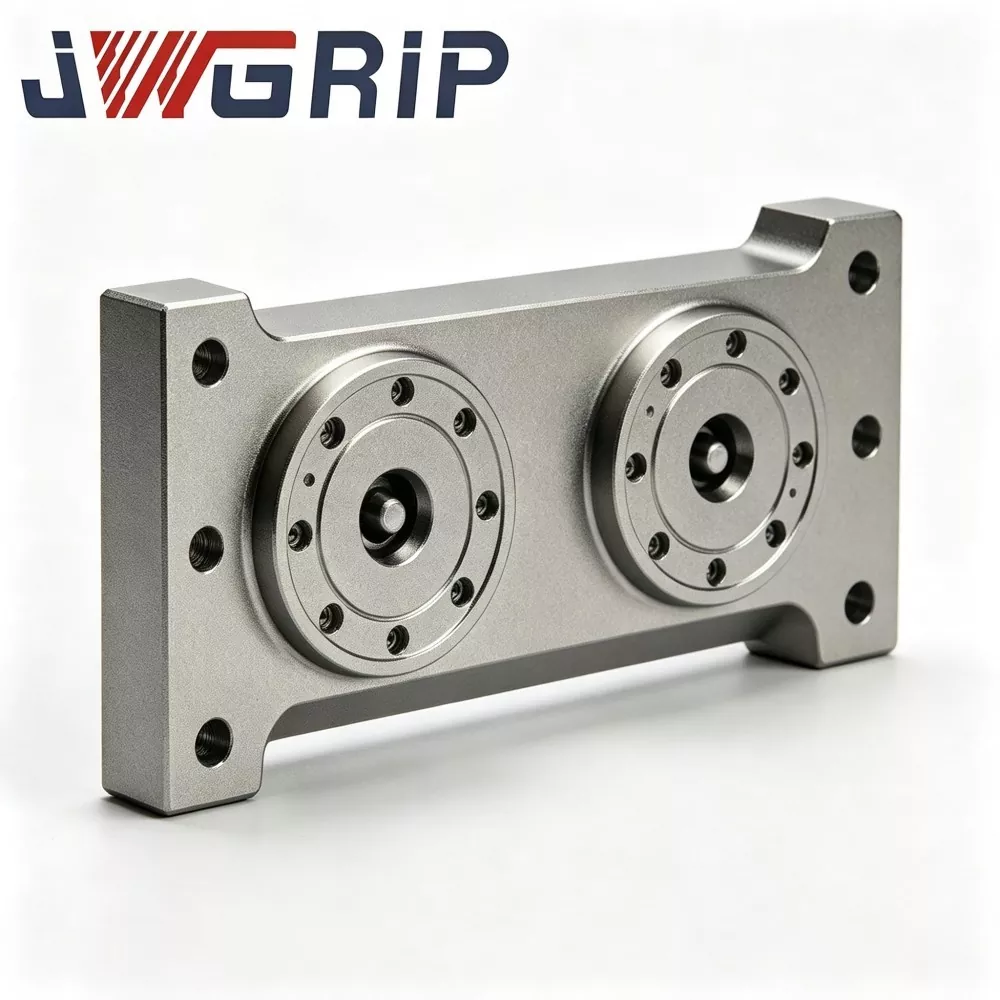
JWGRIP L-tyypin nollapisteasemointilava on taottu yhdestä monoliittisesta seosteräsaihiosta, jossa ei ole pulttiliitoksia. Koko kokoonpano sisältää:
Yksiosainen L-muotoinen päärunko (vaaka-asennusalusta + pystysuora paikannusnousu)
Nollapisteen asemointiholkkikokoonpanot asennettu pystysuoraan nousuputkeen
Sisäiset pneumaattiset lukituskanavat
Pohjaan kiinnitettävät upotusreiät
Suojapeitelevyt peruspintojen paikantamiseen
Työprosessi
1. Kiinnitä JWGRIP L-Type -lavan vaakasuora alusta tukevasti CNC-työstöpöytään.
2. Ripusta telineen jalustat, joissa on valmiiksi nollapisteen vetonastat, pystysuoraan kohdistuspintaan.
3. Syötä 0,5–0,7 MPa paineilmaa; sisäänrakennetut pneumaattiset kanavat aktivoivat nollapisteen holkit lukitsemisen loppuunsaattamiseksi.
4. Sijainnin vahvistussignaali lähtee CNC-järjestelmään. Kara on suoraan työkappaleen sivupintojen puolella ja suorittaa sivujyrsinnän, sivuttaisporauksen ja sivuontelon työstöjaksot.
5. Kun koneistus on valmis, vapauta ilmanpainetta lukituksen avaamiseksi. Pystysuoraan ripustetut kalusteet voidaan irrottaa seuraavaa erää varten.
Tekninen suunnittelu
Monissa kilpailevissa L-muotoisissa kalusteissa on jaettu pulttiliitosrakenne. Toistuva sivuttaisleikkaus aiheuttaa pieniä rakoja liitosrajapintoihin ja tuo paikannustarkkuuden ajautumista.
JWGRIP käyttää yksiosaista taontaa, joka eliminoi silmukoita liitospinnat ja tarjoaa vahvan kestävyyden jatkuvaa sivuttaisleikkausiskua vastaan.
Takomisen jälkeen seosteräsaihiot käyvät läpi kaksi jännitystä poistavaa vanhenemissykliä takomisen ja CNC-koneistuksen jäännösjännityksen poistamiseksi. Sivukiinnitysolosuhteissa kiinnikkeet kestävät jatkuvaa vaakasuoraa leikkausvoimaa; vapautumaton sisäinen jännitys laukaisi substraatin asteittaisen muodonmuutoksen ja heikentäisi paikannustarkkuutta pitkäaikaisilla syklisillä kuormituksilla.
Asemointiholkit on valmistettu erittäin kovasta laakeriteräksestä. Sisäporaukset saavat karkaisun ja hionnan superviimeistelyn, joka takaa vakaan toistopaikannustarkkuuden pystysuorassa nousupisteessä.
Tuotannon edut
1. 90° nollapisteen peruspistemuunnos ratkaisee sivutyöstön häiriöt pienissä koneissa
Pienen pöydän koneissa pystysuoraan ripustetut työkappaleet ovat suoraan karaa vasten ilman suuren kulman karaa. Työkalujen ja kiinnittimien törmäysriskit vähenevät, mikä vapauttaa täyden koneistuskapasiteetin pienikokoisille kirjekuorille.
2. Saumaton monoliittinen taonta kestää sivuttaista leikkausiskua
Toisin kuin pulttiasennetut suorakulmakiinnikkeet, yksiosainen taottu rakenne poistaa liitosten löystymisriskit. Se säilyttää paikannusvakauden jatkuvien sivujyrsintävoimien vaikutuksesta ja vähentää mikrokiinnittimen liikkeen aiheuttamia tärinäjälkiä ja pintavirheitä.
3. Säilytä nollapisteen pikamuutosedut sivuominaisuuksien asetuksissa
Pystysuuntaiset nollapisteholkit vastaavat alan standardeja D20 nollapisteen vetopultteja. Olemassa olevat kalustepohjat tarvitsevat vain jälkiasennuksen tavallisilla vetonastoilla pystysuoraan ripustamista varten. Ei manuaalista osoitinta ja kohdistusta kiinnittimen vaihdon aikana, mikä lyhentää huomattavasti sivutoimintojen koneistuksen asetusaikaa.
4. Säilytä pienikokoisten koneiden arvokas Z-akselin liike
Perinteinen vaakakiinnitys kuluttaa Z-akselin iskun. Pystysuoraan riippuva asettelu siirtää työkappaleita Y-suuntaan, mikä säästää rajoitettua Z-akselin liikettä pienikokoisille CNC-laitteille ja tekee joistakin aiemmin iskunrajoitetuista osista valmistettaviksi.
5. Asenna sekä manuaaliset korjaamot että automaation jälkiasennukset
Käyttäjät voivat vaihtaa pystysuorat kiinnikkeet manuaalisesti. Samaan aikaan pystysuora nollapisteen peruspiste voidaan yhdistää robottitarttujaan pystysuunnassa olevien kiinnitysjalkojen käsittelemiseksi automaattista lastausta ja purkamista varten. Vanhojen koneiden päivitykset voidaan suorittaa ilman koko laitteiston vaihtoa.
6. Sirujen kaltevuus vähentää huoltotiheyttä pystysuorassa ripustuksessa
Kaltevat lastun kaltevuuspinnat ympäröivät nousuputken peruspistettä. Leikkauslastut liukuvat alaspäin ja jäävät harvoin loukkuun kohdistusholkkien rakoihin, mikä vähentää puhdistustyötä pystysuorassa sivukiinnitysolosuhteissa.
Hakemustapaukset
JWGRIP L-tyypin nollapisteen paikoitusistukkalavaa käytetään laajalti pienikokoisissa pystysuuntaisissa työstökeskuksissa ja pienikokoisissa 5-akselisissa koneissa sivureikien, sivuonteloiden ja sivuurien koneistukseen.
Tapaus 1: Muotinvalmistuspaja
Tämä asiakas käyttää useita pienikokoisia pystysuuntaisia CNC-koneita pienoismuottien sivuontelokoneistukseen.
Ennen päivitystä: sivukiinnitykseen käytettiin split-tyyppisiä kulmakappaleita ja ruuvipuristeita. Jokainen valaisimen vaihto vaati manuaalisen ilmaisun ja kohdistuksen, joka vie 3-5 minuuttia joka kerta. Pulttiliitoskulmakappaleet löystyivät leikkausiskun vaikutuksesta, mikä synnytti toistuvia tärinäjälkiä työkappaleen sivupinnoille.
JWGRIP L-Type -lavojen rullauksen jälkeen: nollapisteen pikavaihto poistaa manuaalisen kohdistustyön. Kiinnitysten vaihtoaika laskee 7-10 minuuttiin. Yksiosainen L-muoto parantaa jäykkyyttä sivuttaista leikkausvoimaa vastaan. Halkeilujälkien viat vaimentuvat suuresti, ja muotin sisäpinnan pinnan karheuden läpäisynopeus kasvaa merkittävästi.
Tapaus 2: Tarkkuuskomponenttien käsittelytehdas
Työmaalla käytetään pienikokoisia 5-akselisia koneita, joiden sisäinen työtilavuus on rajoitettu. Suuri osa työkappaleista vaatii sivutyöstöä. JWGRIP L-Type -lavan pystysuoraan ripustettavalla ratkaisulla suuren amplitudin karan kallistaminen ei ole enää tarpeen. Karan törmäyksen todennäköisyys pienenee. Tallennettu Z-akselin isku mahdollistaa sellaisten osien käsittelyn, joita ei voitu viimeistellä aiemmin iskunrajoitusten vuoksi.
Täydellinen tuotannon työnkulku
1. Yksiosainen L-muotoinen taonta seosteräsaihiosta
2. Rouhintatyöstö
3. Ensimmäinen stressiä lievittävä ikääntyminen
4. Puoliviimeistely
5. Toissijainen stressiä lievittävä ikääntyminen
6. Erittäin tarkka hionta peruspisteille
7. Holkkipuristusliitin
8. Pneumaattisen piirin tiivistekokoonpano
9. Ilmatiiviyden paineenkestotesti
10. Usean kohteen tarkkuustarkastus
11. Ruosteenestokäsittely
12. Vientiluokan iskunkestävä pakkaus
Tarkastuksen tarkistuslista
Pystyaseman toistopaikannus-tarkkuustesti
90 asteen suorakulmainen geometrinen tarkkuustesti
5 minuutin ilmanpidätysilmatiiviyskoe, suurin sallittu painehäviö ≤0,02 MPa
Syklinen lukitus-lukituksen avaustoimintojen tarkastus
Jokaisen yksikön mukana toimitetaan tehtaan tarkkuustarkastustiedot asiakkaan kaluste-laitteiden arkistointia varten.
Tuotteen arviointi ja valinta
Tarkista käytettävissä oleva asennustila työstökoneen työpöydällä. Laske L-tyypin alustan pituus- ja leveysalue välttääksesi törmäyksen koneen suojukseen ja karan liikealueeseen.
Arvioi työkappaleen ja kiinnitysalustan kokonaispaino. Pystysuora ripustus luo ulokekuormitustilan. Älä koskaan ylitä julkaistua suurinta sallittua ulokkeen kuormitusarvoa.
Vahvista paikan päällä olevien nollapisteen vetopulttien tekniset tiedot. Vakioversio sopii D20 vetonastoihin. Mukautettuja holkkikokoonpanoja voidaan pyynnöstä kehittää vaihtoehtoisille vetopulttikokoille.
Robottiautomaation integrointi: arvioi tarttujan ulottuma kohti pystysuoraa kiinnitysjalkaa. JWGRIP:n tekninen tiimi voi tukea toteutettavuuden arviointia.
Käyttöä koskevat varotoimet
Kiristä L-tyypin vaakapohjan kiinnityspultit tiukasti JWGRIP-käyttöoppaan vääntömomenttiarvovaatimusten mukaisesti. Tämä lava kantaa ulokkeen sivuttaista leikkausvoimaa; riittämätön pultin kiristysmomentti aiheuttaa koko yksikön mikrovärähtelyä ja pilaa koneistustarkkuuden.
Asenna öljy-vesisuodatin paineilman tuloaukon etupäähän. Holkkeihin pääsevä kosteus ja epäpuhtaudet aiheuttavat ruostumista ja hankausta ja johtavat tarkkuuden ajautumiseen.
Suihkuta kuivavoiteluainetta aerosolia pystysuoran nousuputken nollapisteholkkeihin jokaisen kumulatiivisen 80-100 työtunnin jälkeen. Nestemäinen moottoriöljy on ehdottomasti kielletty. Nestemäinen öljy vangitsee alaspäin liukuvat metallilastut ja aiheuttaa holkkien jumiutumishäiriöitä.
Puhdista pystysuoraan kohdistuva nousuputki ja holkit paineilmalla paineilmalla jokaisen vuorovaihdon yhteydessä kerääntyneiden liukulastujen poistamiseksi.
Vältä voimakkaita iskuja, jotka osuvat pystysuoraan kohdistuspintaan. Törmäyksen aiheuttama nousuputken muodonmuutos vahingoittaa lähes pysyvästi 90 asteen suorakulman tarkkuutta ja paikannuskykyä.
Estä tiukasti ylikuormitus, joka ylittää nimellisen ulokekuormituksen. Ylikuormitus aiheuttaa pysyvän alustan muodonmuutoksen.
Pakkaus & Lähetys
Pakkaus: Vientiluokan iskunkestävä massiivipuukotelo, jossa paksu vaahtomuovi sisäpuskuri. Pystysuoraan paikannuspisteen pintaan sovelletaan erityistä suojakäsittelyä törmäysvaurioiden estämiseksi pitkän matkan valtameriliikenteessä.
Normaali toimitusaika: 14-20 työpäivää. Pieni määrä vakio-SKU:ita pidetään varastossa nopeaa toimitusta varten.
Myynnin jälkeinen tuki
Takuu: 12 kuukauden täysi yksikön takuu kattaa valmistusvirheet, lukuun ottamatta ihmisen aiheuttamaa väärinkäyttöä tai törmäysvaurioita. Hyväksytyt korvaukset saavat ilmaisen korjauksen tai varaosien vaihdon.
Tekniset resurssit: Online-käyttöasiakirjat toimitetaan. Maksettu tekninen etätuki on saatavilla joukkotilausprojekteihin.
Räätälöity muokkauspalvelu: tuetaan nousuputken korkeuden säätöä, vetonasta-spec-muutoksia, usean aseman layout suunnittelu pystysuorassa nousuputkessa.
Näytteen arviointi: Arviointinäyte voidaan järjestää; ostaja vastaa näyterahtikuluista.
FAQ
Kysymys 1: Voidaanko JWGRIP L-tyypin nollapisteistukan lava asettaa tasaisesti ja käyttää tavallisena vaakasuuntaisena nollapistelavana?
V: Se on suunniteltu pystysuoraan sivuun ripustettavaan kiinnitykseen. Tasaista käyttöä ei suositella. Todellinen voimankantotila poikkeaa alustan suunnitteluspesifikaatiosta ja ylittää helposti nimelliskuormituksen.
Kysymys 2: Esiintyykö koneistusvärähtelyä ulokkeen sivussa riippuvan kiinnityksen aikana?
V: Nimelliskuormitusalueella yksiosainen taottu alusta tarjoaa riittävän jäykkyyden. Huomattavaa tärinää tapahtuu, jos työkappaleen ja kiinnikkeen yhdistetty paino ylittää ulokkeen kuormituksen. Kokonaispainon laskeminen on pakollista tuotevalintavaiheessa.
Kysymys 3: Voidaanko olemassa olevia nollapistekiinnitysjalkojani käyttää tämän L-tyypin lavan pystysuorassa nousussa?
V: Tavallisilla D20 nollapisteen vetonastoilla varustetut kiinnitystelineet voidaan ripustaa suoraan ilman kiinnittimen uudelleenvalmistusta.
Q4: Onko JWGRIP L-Type -lava yhteensopiva 5-akselisten CNC-koneiden kanssa?
V: Se toimii pienikokoisten 5-akselisten koneiden kanssa. Valintavaiheessa on suoritettava täydellinen häiriöarviointi, joka kattaa telineen-lava-karan-kallistusliikkeen.
Hankintapäätösten näkemys
Monet pienikokoisten kirjekuorien CNC-koneiden käyttäjät kohtaavat hankalia sivuominaisuuksien työstöhaasteita. Edullisista perinteisistä kulmalohkoista puuttuu nollapisteen pikavaihtokyky ja ne tuovat pitkän asennusajan. Tavallisilla vaakasuuntaisilla nollapisteen lavoilla ei voida saavuttaa 90 asteen pystysuoran peruspisteen muuntamista.
JWGRIP L-tyypin nollapisteen asemointilavassa yhdistyvät erittäin jäykkä yksiosainen L-muotoinen taontarakenne ja nollapisteen pikavaihtojärjestelmä. Se ratkaisee ydinkiinnikkeiden pullonkaulat sivuominaisuuksien työstöön rajoitetuissa työstökoneissa ja tarjoaa konkreettista käytännön arvoa muotinvalmistukseen ja epäsäännöllisen tarkkuuden osien sivukäsittelysovelluksiin.
Aiheeseen liittyvä luokka
Lähetä kysely
Yhteystiedot
-
Osoite
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdongin maakunta, Kiina
-
Puh
-
Sähköposti
Tervetuloa lähettämään kyselyn JWGRIP:lle. Ammattitaitoinen tekninen ja myyntitiimimme tarjoaa ilmaisen kalustevalinnan, räätälöidyn ratkaisun suunnittelun ja tarkan tarjouksen.


Uutissuositukset