Suomi
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






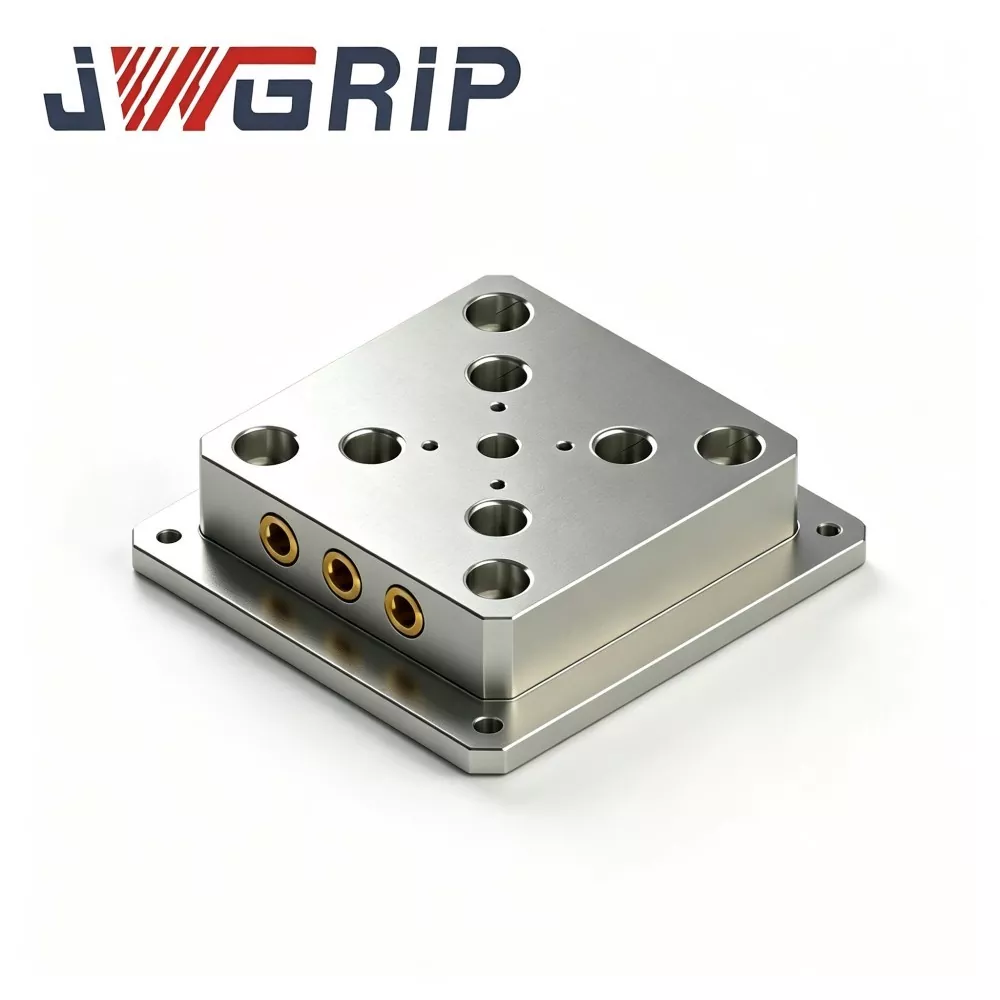
52 Quick Change Kiinnityslevy CNC-työskentelyyn
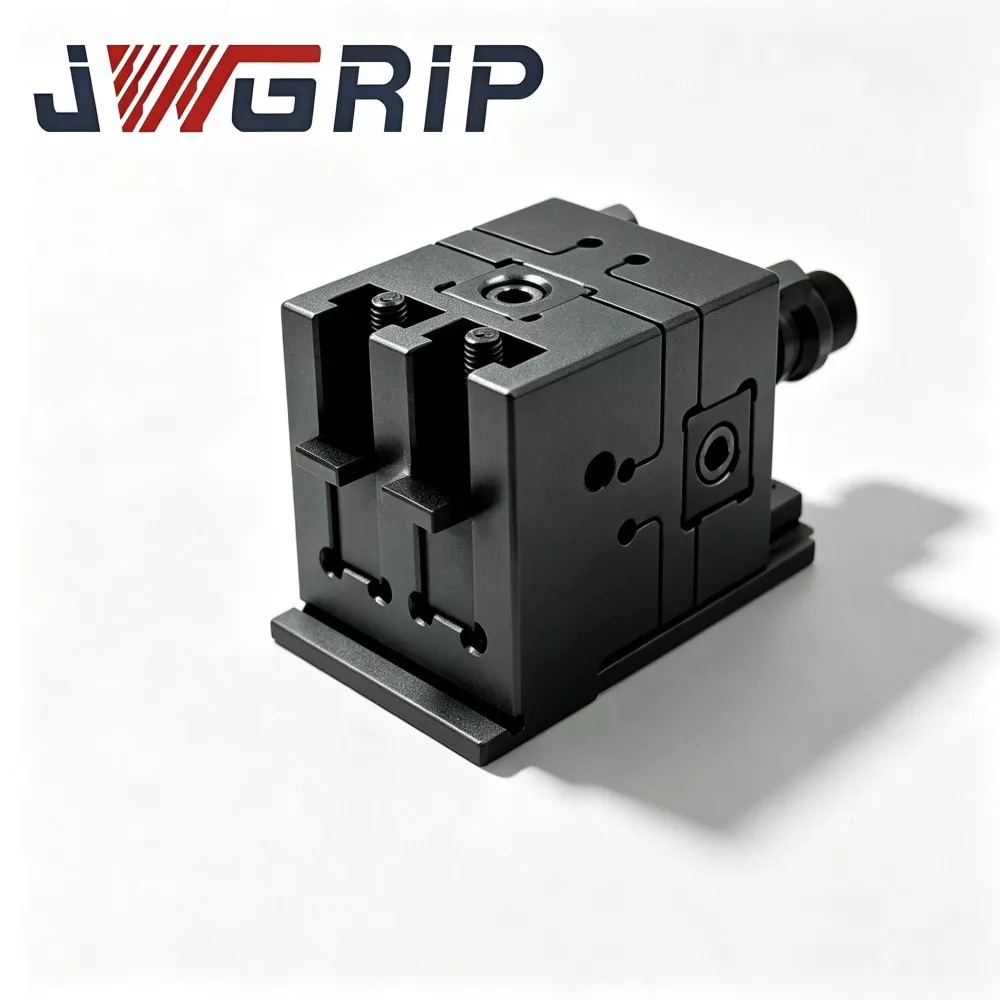
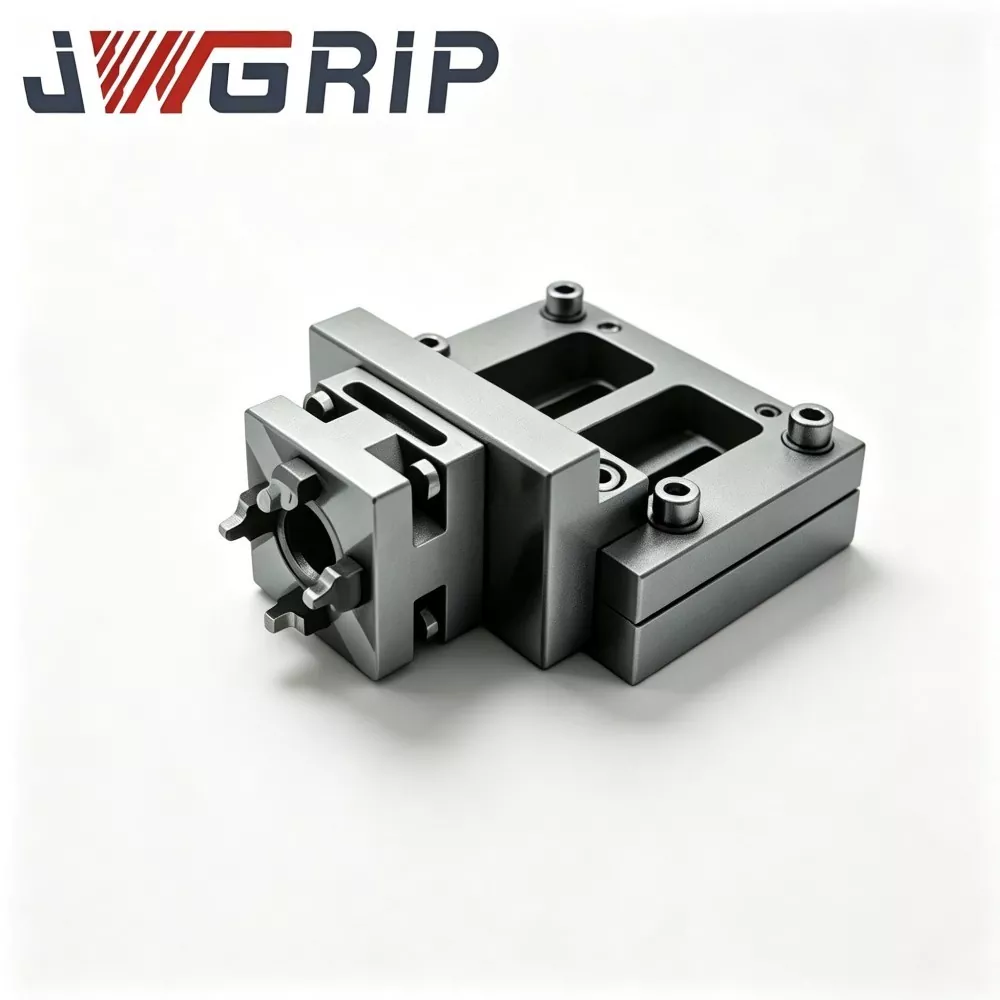
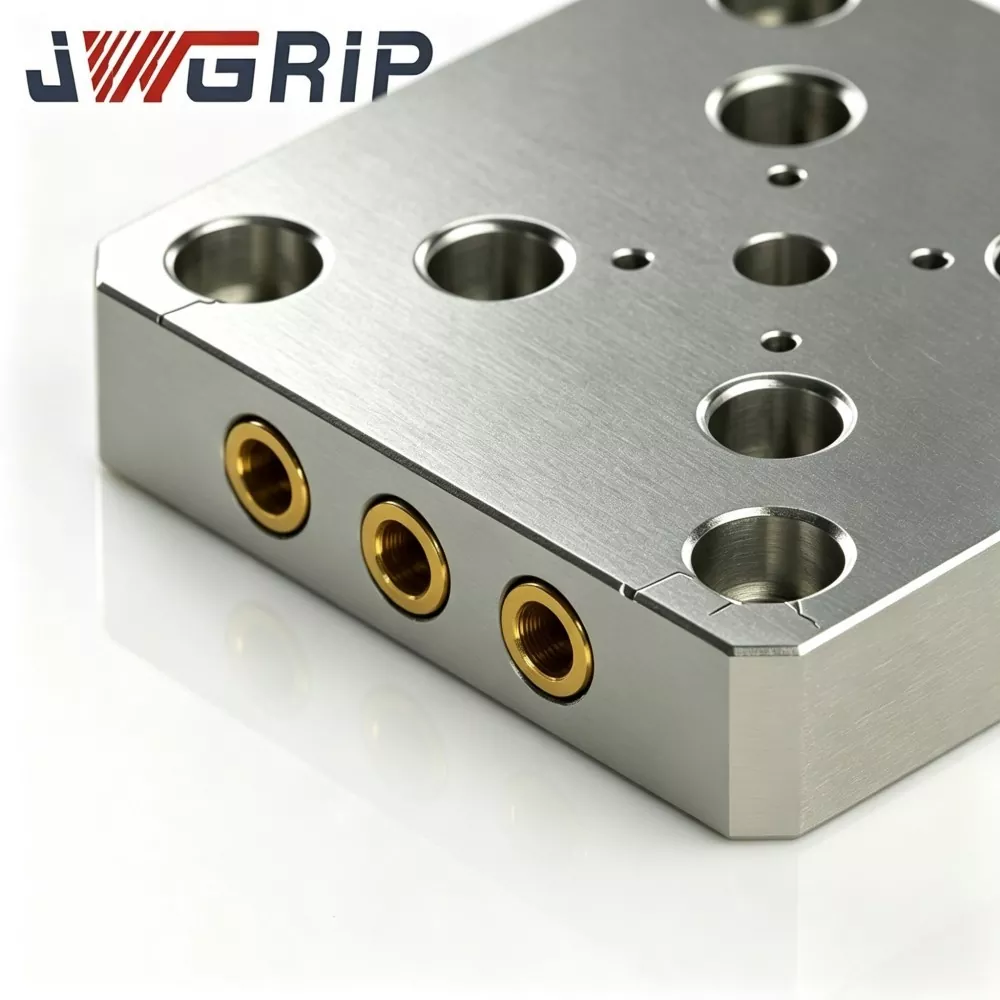
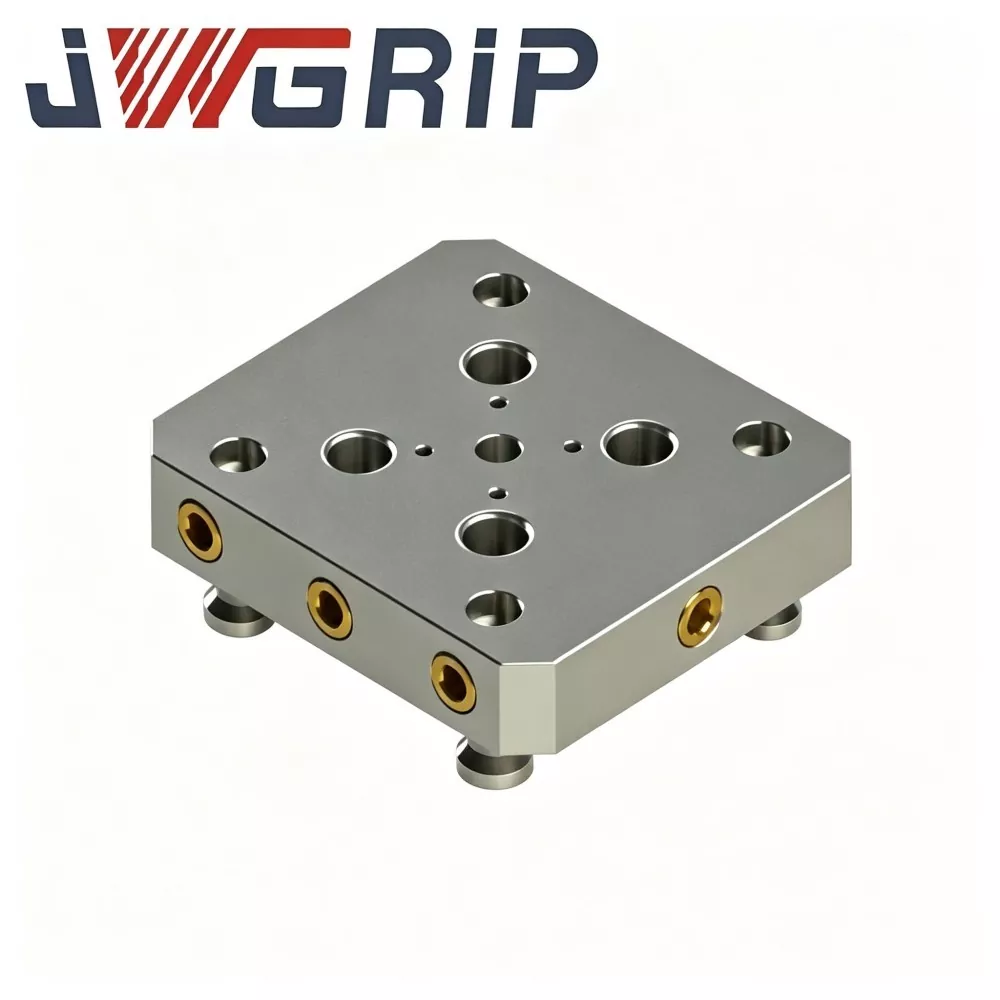
JWGRIP on ammattimainen valmistaja ja toimittaja Factory Direct & Customized 52 Quick Change Fixture Plate CNC-työskentelyyn Kiinassa. Se on tehokas integroitu ylätyökalukomponentti, joka on erityisesti suunniteltu ja sovitettu 52-sarjan nollapisteen paikannusjärjestelmiin CNC-työnpidossa. Se integroi kiinnittimen laakerialustan, vetopulttikiinnityspisteen ja aputyökappaleen sijoittelurakenteen yhdeksi yksiköksi, mikä mahdollistaa nopean kiinnittimien vaihdon monimuotoisia ja vaihtelevan erän CNC-työstötehtäviä varten ja eliminoi toistuvan peruspisteen kalibroinnin ja hajallaan olevat siirtymätyökalujen yhdistelmät.
Tämä edistynyt 52 Quick Change -kiinnityslevy käyttää tiheästi valettua alumiiniseosta tai erittäin lujaa teräsmateriaalia, joka valitaan todellisten kuormitusluokkien mukaan, käsitellään jännitystä vähentävällä vanhenemiskäsittelyllä, monivaiheisella tarkkuusjyrsinnällä ja erittäin tarkalla pintahionnalla. Poiketen tavallisista käsittelemättömistä jyrsityistä kiinnityslevyistä, se vapauttaa täysin sisäisen jäännösjännityksen ja estää tehokkaasti tasaisuuden muodonmuutoksia pitkäaikaisessa vaihtelevissa puristusjännityksissä suurtaajuisessa erätuotannossa. Vakaa tasaisuus ja kestävä peruspisteen tarkkuus toistuvien pikavaihtojaksojen jälkeen, tämä kestävä kiinnityslevy on täysin CE-teollisuuden koneturvallisuusstandardien mukainen.
Jokaiselle erälle suoritetaan tiukka raaka-ainekoostumustestaus, moniprosessinen tarkkuustyöstö, tasaisuus- ja paikkatoleranssitarkastus sekä simuloitu syklinen vaihtotarkastus. 52 Quick Change Fixture Plate for CNC Workholding soveltuu laajasti uusien CNC-työpisteiden työkalukokoonpanoon ja epämuodostuneiden ja peruspisteitä ajautuvien vanhojen kiinnityslevyjen vaihtamiseen tuotantolinjoilla. Se tukee vakiovarastotoimitusta ja räätälöityjä ääriviivojen koon, reiän sijoittelun, materiaalilaadun ja pinta-anodisointikäsittelyn optimointia. Se tarjoaa vakaita, erittäin tarkkoja ja joustavia pikavaihtotyökaluratkaisuja maailmanlaajuisille CNC-käsittelytehtaille, kiinnitysintegraattoreille ja työkalusuunnitteluosastoille.
Toiminnallinen paikannus
Nollapisteen kiinnitystekniikka lyhentää merkittävästi kiinnittimen vaihtoaikaa monimuotoisissa CNC-töissä, ja siitä on tullut yleisin työkaluratkaisu nykyaikaisissa moniakselisissa työpajoissa. 52 Quick Change Fixture Plate on ylempi työkalualusta, joka sijaitsee 52-sarjan nollapisteistukkaiden päällä; levyn alle valmiiksi asennetut vetonastat kiinnittyvät sisäisiin kiristysholkkeihin ja lukitsevat koko levyn istukkaan sekunneissa yhdellä toistuvalla paikannuspisteellä.
Levyllä on kolme avaintoimintoa samanaikaisesti:
1. Ylempi laakerointitaso: tasainen yläpiste ruuvipenkkien, mukautettujen kiinnikkeiden tai työkappaleen suoran kiinnittämiseen.
2. Vetopulttiasennusliitäntä: esiporatut ja kierretetyt reiät pohjassa kohdistavat vetonastat 52 nollapisteen istukan kuvioon.
3. Aputyökappaleen peruspiste: sivureunat ja tappien reiät tarjoavat toissijaisen paikannusohjeen toistuvaa kuormitusta varten.
Yleinen vikasarja, jonka laukaisee toleranssin ulkopuolinen kiinnityslevy:
1. Yläpinnan tasaisuuden menetys / vääntyminen → peruspisteen poikkeama kiinnityksen aikana
2. Vetopultin asennusreiän asento poikkeaa → vetonastat eivät enää mene tasaisesti istukan holkkiin
3. Pohjan kohdistuspinnan kuluminen / kolhu → levy istuu epätasaisesti istukan päällä
4. Seuraus: toistuva asennon poikkeama, epävakaa kiristysvoima, erän osan mittojen vaihtelu, piilotetut turvallisuusriskit nopeassa leikkauksessa.
JWGRIP-standardin 52 kiinnityslevyt säilyttävät vaihdettavat kiinnityskuviot yleisten 52-sarjan nollapistejärjestelmien kanssa. Ne sopivat sekä uusiin työpisteprojekteihin että käynnissä olevien tuotantolinjojen perustiedot ajautuvien vanhojen levyjen vaihtoon paikan päällä. OEM-muokkaus on saatavana ei-standardin ääriviivakokoon, erityiseen ruudukon reikien asetteluun, korkeampaan kuormitukseen ja korroosionkestäviin työolosuhteisiin. Sekä pienten erän kokeilutilauksia että suuria vastaavia tilauksia maailmanlaajuisilta asiakkailta tuetaan.
Rakenne ja suorituskyky
JWGRIP 52 Quick Change Fixture Plate for CNC Workholding consists of five functional sections, each contributing to positioning accuracy and load capacity during repeated swap cycles:
1. Yläpisteen pinta (työkappaleen asennustaso)
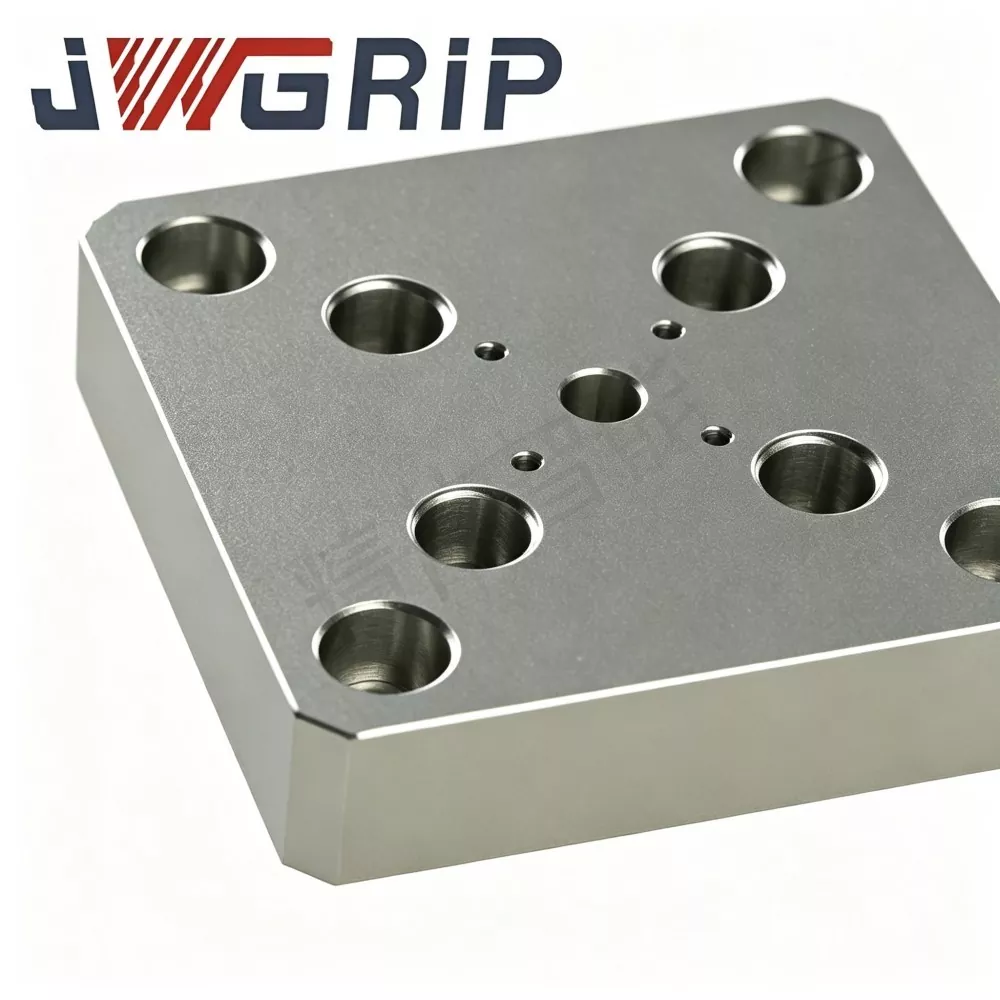
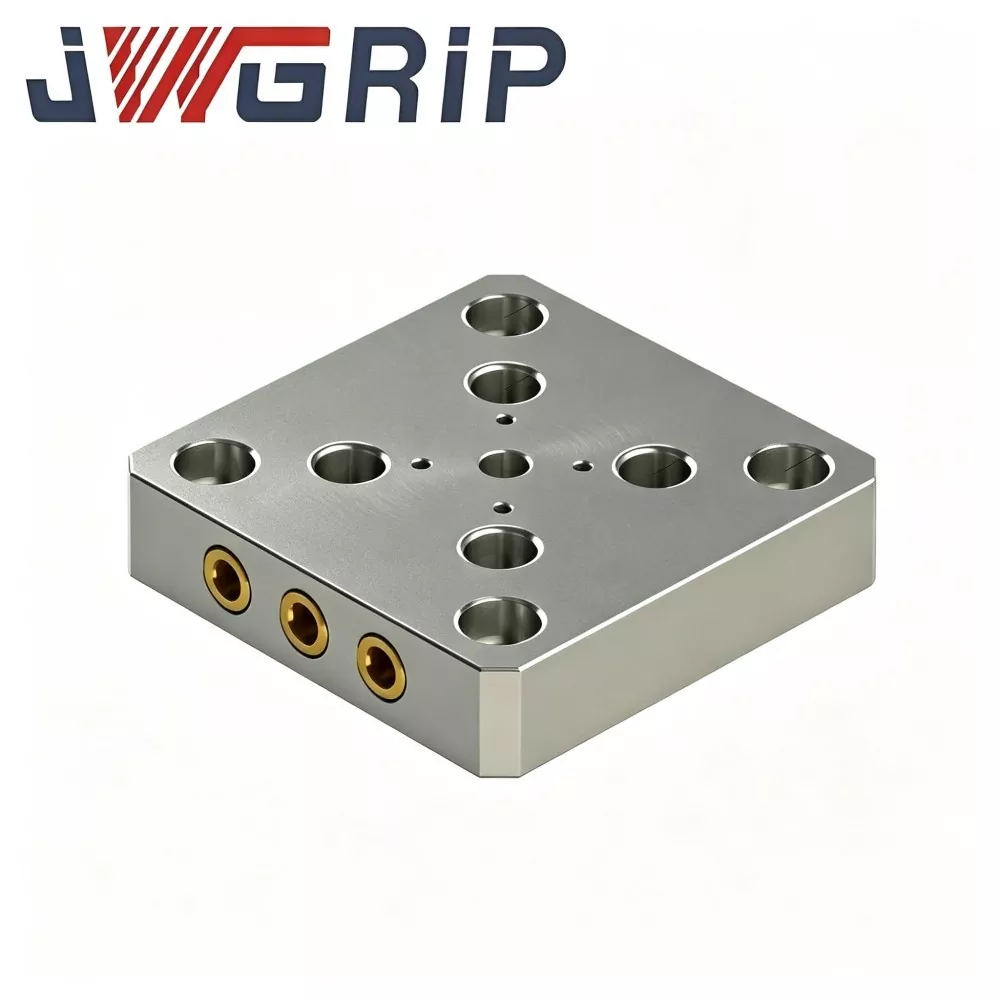
Erittäin tarkka hiottu tasainen taso, joka on porattu standardoidulla kierrereikien (ja/tai tapinreikien) ruudukolla ruuvien, pehmeiden leukojen, mukautettujen kiinnikkeiden tai työkappaleiden suoraan asentamiseen. Tasaisuus ja yhdensuuntaisuus pohjan peruspisteeseen nähden ovat kokonaistyöstön tarkkuuden ratkaisevia indeksejä.
2. Alhainen kohdistuspinta (istukan liitäntätaso)
Tarkkuuskoneistettu tasainen pinta, joka istuu suoraan 52-sarjan nollapisteistukan referenssipinnalla. Sen tasaisuus ja puhtaus määräävät suoraan, toistuuko levy vaaditun toleranssin sisällä jokaisen vaihdon jälkeen.
3. Kiinnitysreiät (kierrereiät levyn pohjassa)
Esiporattu ja kierretty vastaamaan 52 nollapisteen istukan vetonastakuviota, käytetty yhteensopivien vetonasttien kanssa. Reiän sijainnin toleranssi noudattaa tarkasti 52-järjestelmän jakoväliä; vetonastat on kierretty sisään alhaalta ja lukittu määrätyllä vääntömomentilla.
4. Sivupisteen reunat / reunaviitepinnat
Tarkasti jyrsityt sivureunat tarjoavat reunakohdistusreferenssin levyn lataamiseksi lavalle tai reunan etsimiseen asennuksen aikana; joissakin versioissa on karkaistuja tapinreiät toissijaista paikkaa varten.
5. Jäykkyysrakenne (materiaalista riippuvainen)
Valualumiiniversioissa on uurrettu rainarakenne, joka vähentää painoa jäykkyyttä menettämättä; teräsversiot käyttävät kiinteää tai taskurakennetta raskaaseen leikkaukseen. Molemmat mallit käyvät läpi stressiä lievittävän vanhenemisen, jotta ne vastustavat pitkäaikaista tasaisuuden siirtymistä.
Monet edulliset markkinavaihtoehdot ovat yksinkertaisesti jyrsittyjä levyjä ilman jännityksenpoistoa. Sisäinen jäännösjännitys vapautuu hitaasti asennuksen jälkeen, mikä aiheuttaa viikkoja kestävää tasaisuutta ja toistuvaa uudelleenkalibrointia. JWGRIP-valulevyt käyvät läpi jännityksenpoistovanhenemisen ennen viimeistelytyöstöä, joten tasaisuus pysyy vakaana tuhansien vaihtojaksojen jälkeen. Kun ääriviivan koko, ruudukon asettelu tai kuormitus eroaa vakiotiedoista, OEM-palvelu voi säätää mittoja, materiaalilaatua ja pintakäsittelyä uudelleen.
Laadunvalvonnan työnkulku
Jokainen tuotantoerä käy läpi peräkkäiset tarkastusvaiheet ennen kuin tavarat lähtevät tehtaalta. Vaatimustenvastaiset levyt hylätään, eivätkä ne koskaan mene valmiiden tuotteiden varastoon.
1. Raaka-aineen spektri-/koostumusanalyysi alumiiniseoksen tai teräslaadun vaatimustenmukaisuuden varmistamiseksi.
2. Aihioiden valu tai taonta sekä ainetta rikkomaton tarkastus sisäisten vikojen varalta.
3. Stressiä lievittävä ikääntymisen lämpökäsittely jäännösjännityksen poistamiseksi.
4. Jyrsintä karkeasti molemmilta puolilta ylimääräisen varaston poistamiseksi.
5. Ristikon reikien, kierrereikien ja sivupisteiden reunojen puoliviimeistely.
6. Lopeta ylätason perustason ja alemman paikannustason pintahionta.
7. Tarkkuustarkastus: tasaisuus, yhdensuuntaisuus, reiän sijainnin toleranssi, kierremitan tarkistus.
8. Näytteenotto simuloidusta syklisestä swap-and-clamp-varmistuksesta nimelliskuormalla.
Vianetsintätaulukko
|
Vika-ilmiö |
Todennäköinen juurisyy |
Suositeltu ratkaisu |
|
Levyjen toistopaikoitus ajautuu vaihdon jälkeen |
Pohja paikannuspinta vääntynyt/lommoutunut; vetonastan reiän asento siirtynyt; istukan holkin kuluminen |
Tarkasta levyn tasaisuus ja peruspinta; tarkista vetonastakuvio; huolla tai vaihda istukan holkki |
|
Vetopultit eivät pääse tasaisesti istukan holkkiin |
Kierrereiän asennon siirtymä; taivutetut tai ylisuuret vetonastat; lastut reikiin |
Tarkista reiän sijainnin toleranssi; tarkasta vetonastat; puhdista kaikki reiät ennen istutusta |
|
Levy keinuu / istuu epätasaisesti istukan päällä |
Pohjan ja istukan väliin jääneet lastut; vääntynyt pohja; puuttuva peruspisteen puhdistus |
Täysin puhdas istukan referenssipinta ja levyn pohja; hio uudelleen tai vaihda levy, jos tasaisuus epäonnistuu |
|
Ilmeistä leikkausvärinää tai tärinää |
Levy ei ole täysin paikallaan; epätasainen vetonastan vääntömomentti; levy ylikuormitettu materiaalilaatunsa vuoksi |
Aseta kaikki vetonastat uudelleen paikalleen ja kiristä uudelleen tasaisesti; vahvista kuormitusarvo vs. leikkausparametrit |
Asennustiedot
1. Puhdista 52-sarjan nollapisteistukan referenssipinta ja levyn pohjan kohdistuspinta huolellisesti; poista kaikki lastut, jäähdytysnesteen jäämät ja purseet ennen istutusta.
2. Thread matched pull studs into the plate bottom holes to the official recommended tightening torque; over-torque distorts the tapped hole and plate datum, under-torque causes loosening under cutting vibration.
3. Laske levy suoraan istukan päälle; varmista, että kaikki vetonastat menevät holkkiin ilman pakottamista. Käytä kiristystä ja varmista sitten, että levy on täysin tasainen ilman heilumista.
4. Älä koskaan aseta välilevyjä, paperia tai liimaa levyn pohjan ja istukan referenssipinnan väliin. mikä tahansa sandwich-kerros tuhoaa toistotarkkuuden.
5. Tarkista säännöllisesti yläpinnan tasaisuus ja peruspisteen reunat massatuotannon aikana. vaihda tai hio levy uudelleen, kun tasaisuus putoaa toleranssin rajoista tai peruspinnoissa on kolhua/kulumaa.
6. Noudata tiukasti OEM-muokattujen levyjen piirustuksen vaatimuksia, jotka koskevat ääriviivamittoja, ruudukon reikien sijoittelua, vetonastan reikien sijaintia ja peruspisteen tasaisuutta.
Pakkaus & Lähetys
JWGRIP 52 Quick Change Fixture Plates — vakiovarastossa olevat SKU:t tukevat nopeaa maailmanlaajuista tilausten lähettämistä.
Jokainen levy saa itsenäisen ruosteenestosuojan/korroosionestosuojan ja pintaa suojaavan kalvon maadoitettuihin peruspintoihin ennen pakkaamista.
Pienierätilaukset: ruosteenestolaukku ja kestävä laatikko, jossa reunakulmien suojaus.
Irtotavaratilaukset: kaasutusvapaa iskunkestävä massiivipuinen laatikko, jossa on erottava pehmuste, joka estää peruspinnan naarmuuntumista ja muodonmuutoksia pitkän matkan meri-maalogistiikan aikana.
OEM-muokatut tilaukset noudattavat molemminpuolisesti vahvistettua toimitusaikaa.
Erän tarkastustiedot ja tasaisuus/mittatestitiedot ovat jokaisen lähetyspakkauksen mukana.
Myynnin jälkeiset tukipalvelut
1. Takuuehdot: Oikein asennuksen, vastaavan vetonastan valinnan ja mitoitettujen työolosuhteiden vallitessa kulumattomalla levyn päärungolla on 1 vuoden takuu. Ylikuormitusleikkauksen, virheellisen kiristysmomentin, lastujen aiheuttaman peruspintojen hankauksen, ihmisen aiheuttaman törmäyksen ja poikkeavan kemiallisen korroosion aiheuttamat vauriot eivät kuulu takuun piiriin.
2. Etäverkko-opastus asennusta ja vian analysointia varten. Globaalit asiakkaat voivat lähettää teknisiä tiedusteluja sähköpostitse; insinöörit vastaavat 24 työtunnin kuluessa.
3. Täydet mittapiirustukset ja materiaalien suorituskykyä koskevat asiakirjat toimitetaan jokaiselle ostotilaukselle.
4. Insinööritason tekninen konsultointi OEM-vaatimuksia varten: ääriviivan koon säätö, ruudukon reiän asettelun muuttaminen, materiaalitason päivitys, erityiset anodisointi-/pintakäsittelyvaihtoehdot.
5. Vakaa varaosien toimitus sekä vakio- että mukautetuille kiinnityslevyille toistuvia tilauksia varten.
Hankinnat ja tekninen arviointi
Ydinarvo: yhdisteen jännitystä vähentävä vanhenemisvalu/taonta, erittäin tarkka kaksipuolinen hionta, tiukka monivaiheinen sisäinen laadunvalvonta, reikäkuvio vaihdettavissa yleisten 52-sarjan nollapistejärjestelmien kanssa, joustava OEM-koon/materiaalin/pintakäsittelyn räätälöinti.
52 Quick Change Fixture Plate for CNC Workholding ratkaisee nollapistekiinnitysjärjestelmien tyypilliset ylemmän työkalun pullonkaulat: yläpinnan tasaisuuden ajautuminen, vetopultin reiän asennon siirtyminen, pohjapisteen vääntyminen ja raakajyrsittyjen käsittelemättömien levyjen lyhyt käyttöikä.
Arviointimuistutukset:
1. Vahvista nollapistejärjestelmän määritys ja vetonastan reikäkuvion yhteensopivuus ennen ostotilauksen tekemistä.
2. Selvitä vaadittu ääriviivan koko, ruudukon reiän asettelu, todellinen enimmäisleikkauskuorma ja korjaamon ympäristöolosuhteet (normaali / korkea korroosio) ja valitse alumiinivalettu kevyt versio tai jäykkä teräsversio vastaavasti.
3. Varaston vakiotuotteissa on lyhyt toimitusaika. valitse OEM-räätälöity suunnittelu erityisiä ääriviivoja, reikien asettelua tai pintakäsittelyä varten.
Tehdas-suora JWGRIP:ltä. Suositeltava ylempi työkalulevy muotteille, autonosille ja yleiseen tarkkuustyöstöön 3-akseliset / 5-akseliset 52-sarjan nollapistekiinnikkeet.
FAQ
Kysymys 1: Voivatko standardit 52 kiinnityslevyt sopia suoraan muiden merkkien 52-sarjan nollapisteistukkaisiin?
Vakioversiot ovat vaihdettavissa vain 52-sarjan nollapistejärjestelmillä, joissa on täysin yhteensopiva vetopultin reikäkuvio ja peruspisteliitäntä. Jos kuvio eroaa, käytetään OEM:n mukautettua kilpiä.
Q2: Mitkä signaalit osoittavat, että kiinnityslevy on vaihdettava tai hiottava uudelleen?
Vaihda tai hio uudelleen, kun yläpinnan tasaisuus putoaa toleranssin ulkopuolelle, pohjapisteessä näkyy kolhu/käyristymä tai toistuvaa sijoitusta ei voida palauttaa istukan ja levyn perusteellisen puhdistuksen jälkeen.
Q3: Voiko levyn alle asettaa välilevyt tai paperia korkeuden säätämiseksi?
Ei. Mikä tahansa kerros levyn pohjan ja istukan vertailupinnan välissä tuhoaa toistotarkkuuden. Korkeuden säätö on tehtävä tarkkuushiomalla itse levyn peruspiste.
Q4: Valualumiinilevy vai teräslevy – kumpi valita?
Valettu alumiini on kevyempää, nopeampaa vaihtaa ja sopii kevyeen keskikokoiseen leikkaukseen; teräksiset (tai valurautaiset) versiot tarjoavat paremman jäykkyyden ja tasaisuuden säilymisen raskaaseen muotti- ja stanssausleikkaukseen. Valitse leikkuukuormasi ja koneen dynaamisten vaatimusten mukaan.
Aiheeseen liittyvä luokka
Lähetä kysely
Yhteystiedot
-
Osoite
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdongin maakunta, Kiina
-
Puh
-
Sähköposti
Tervetuloa lähettämään kyselyn JWGRIP:lle. Ammattitaitoinen tekninen ja myyntitiimimme tarjoaa ilmaisen kalustevalinnan, räätälöidyn ratkaisun suunnittelun ja tarkan tarjouksen.

Uutissuositukset