Suomi
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






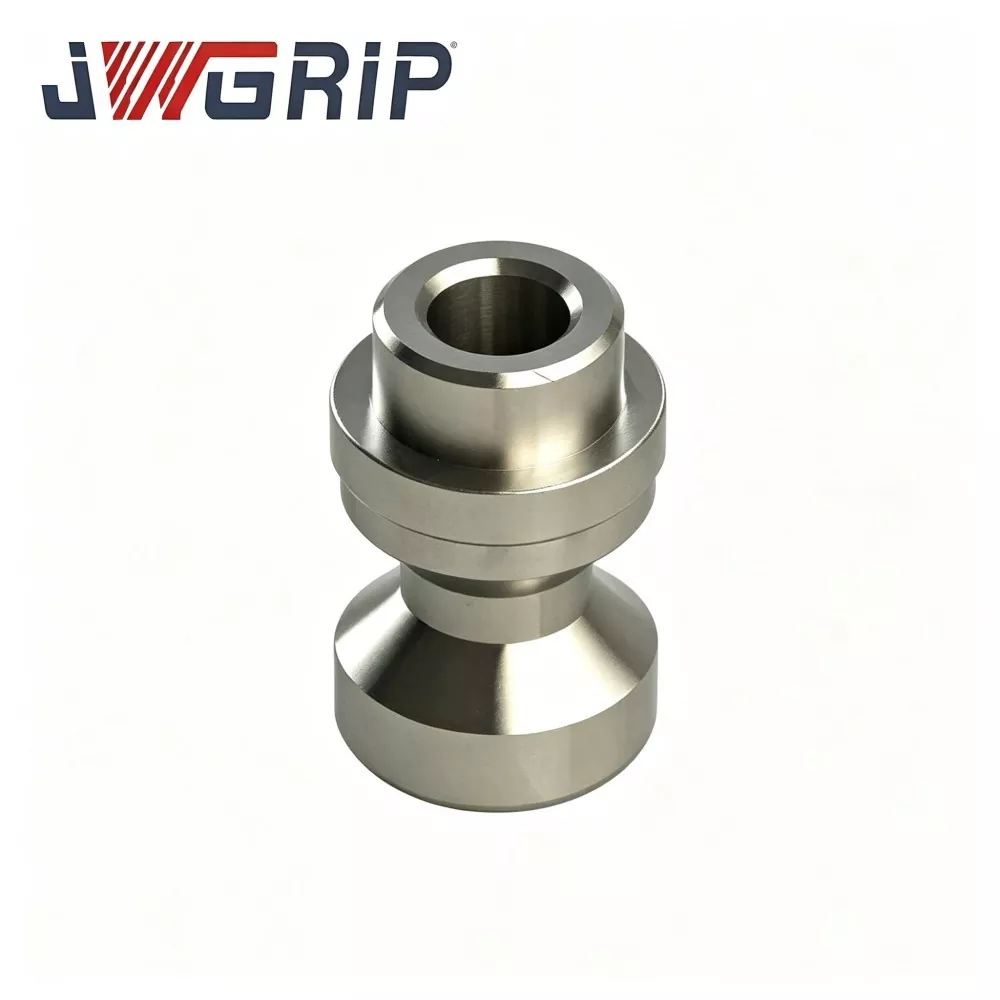
Tarkkuus D16 nollapisteen vetonasta CNC-työskentelyyn
JWGRIP on ammattimainen valmistaja ja toimittaja Precision D16 Zero Point Pull Stud for CNC Workholding Kiinassa. Standardivaatimukset ovat täysin varastossa ja jotka hyväksyvät maailmanlaajuiset joukkotilaukset CNC-työstötehtaille, kiinnitysintegraattoreille ja työkaluhuoneiden huoltoryhmille. Se on erittäin tarkka ytimen asemointi- ja lukituskomponentti, joka on ammattimaisesti sovitettu D16-sarjan nollapistekiinnitysjärjestelmiin CNC-työnpidossa. Integroimalla erittäin tarkan paikannusvertailun ja vakaan voimansiirtorakenteen yhdeksi yksiköksi, se suorittaa kiinnittimen paikantamisen, lukitusvoiman siirron ja toistuvan paikannusvertailun nopean koneistuksen aikana.
Precision D16 Zero Point Pull Stud for CNC Workholding on valmistettu korkealaatuisista seosteräsraaka-aineista, joissa käytetään standardoitua taontaa, useita tarkkoja lämpökäsittelysyklejä ja erittäin tarkkoja hiontaprosesseja. Poikkeaa tavallisista yleiskäyttöisistä vetonasta, se optimoi pallon muotoisen kosketusalueen jännitysjakauman vähentäen tehokkaasti paikallista kosketuspainetta ja välttäen varhaista halkeilua, naarmuuntumista ja plastista muodonmuutosta pitkäaikaisissa syklisissä puristuskuormissa. Vakaa geometrinen tarkkuus säilyy satojen tuhansien kiinnitysjaksojen jälkeen, joten kestävä vetonasta on täysin CE-koneiden turvallisuusstandardien mukainen.
Jokaiselle erälle suoritetaan tiukka saapuvan materiaalin tarkastus, taontavirheiden havaitseminen, kovuusluokitus, tarkkuusmittatarkistus ja valmiin tuotteen syklin näytteenottotarkastus. Sitä käytetään laajalti uuden nollapisteen kiinnityskokoonpanossa ja kuluneiden ja epämuodostuneiden vetopullien vaihtamisessa kalustehuoltoa varten paikan päällä. Se tukee kiireellisiä varastohankintoja ja laajamittaisia työpajaremonttitilauksia sekä OEM-tuotteita ja räätälöityjä kierrespesifikaatioiden, hartioiden korkeuden ja pallomaisen toleranssin muokkauksia. Se tarjoaa vakaan ja erittäin tarkan nollapisteen paikannusta tukevia ratkaisuja maailmanlaajuisille CNC-tarkkuustyöstöyrityksille.
Operatiivinen työnkulku
D16 Zero Point Pull Stud on avainvoimansiirto- ja asemointiosa D16-sarjan nollapistekiinnitysjärjestelmässä CNC-työnpidossa. Kun nollapisteen kiinnitysasema suorittaa kiristystoiminnon, sisäinen kiinnitysmekanismi lukittuu D16-pultin pallomaiseen vetopintaan. Pallomaiseen pintakosketukseen ja olkapään asemointipintaan luottaen se suorittaa kalusteiden ja kuormalavojen säteittäisen ja aksiaalisen suunnan kaksoisasemoinnin ja siirtää suuren lukitusvetovoiman nopeaan CNC-leikkausprosessiin.
Ilman pätevää D16 Zero Point Pull Studia D16 nollapisteen kiinnitysjärjestelmä kärsii seuraavista tyypillisistä toimintahäiriöistä käytännön tuotannossa:
1. Epävakaa telineen lukitus, teline hieman siirtyy leikkausvärähtelyn vaikutuksesta
2. Toistuva paikannustarkkuuden lasku, jonka aiheuttaa pallomaisen pinnan naarmu, halkeilu tai plastinen muodonmuutos
3. Epänormaali puristusääni, epätasainen rasitus nollapisteaseman sisäisissä kiristysleuoissa
4. Kiinnitys ei voi irrota tasaisesti nastan olkapään muodonmuutoksen tai kierrevaurion vuoksi
D16 Zero Point Pull Studin ydinsovitusliitännät:
1. Pyöreä vetokosketinpinta: Toimii yhteistyössä D16 nollapisteen kiinnitysaseman sisäisten kiristysleukojen kanssa, kantaa päälukituksen vetovoiman.
2. Olkapään vertailupinnan paikannus: Aksiaalisen paikannusvertailu, sopii tiiviisti kiinnikkeen pohjapintaan, määrittää kiinnittimen Z-akselin sijainnin.
3. Asennuskierreosa: Ruuvaa kiinnittimeen tai lavan kierteitettyyn reikään, mahdollistaa vetopultin kiinteän asennuksen.
4. Kiertymisenesto-/asemointiominaisuus (valinnainen): Estää vetonastan pyörimisen kiinnitys-vapautusjaksojen aikana.
Täydellinen puristus-vapautustyönkulku:
1. Kiinnitä D16 nollapisteen vetotappi telineen tai lavan pohjaan asennuskierteellä.
2. Käyttäjät tai automaatiolaitteet asettavat valaisimen vetopultilla D16 nollapisteen kiinnitysasemaan. Vetonastan pallomainen pinta tulee aseman sisäonteloon esiasemoinnin toteuttamiseksi.
3. Nollapisteaseman pneumaattinen/hydraulinen kiinnitysmekanismi toimii; kiristysleuat kiinnittävät D16-vetopultin pallomaisen kosketuspinnan luoden voimakkaan vetovoiman. Paikannusolkapinta sopii tiiviisti aseman vertailutasoon radiaali-aksiaalisen yhdistetyn asemoinnin viimeistelemiseksi.
4. Kun paikoitus ja lukitus on suoritettu, CNC-työstökone aloittaa nopean leikkauksen ja leikkausreaktiovoima välittyy vetonastan kautta nollapisteen kiinnitysasemaan.
5. Kosistustehtävän päätyttyä nollapisteasema suorittaa lukituksen avaustoiminnon. kiristysleuat avautuvat ja vapauttavat D16-pultin pallomaisen pinnan.
6. Kiinnitin/lava voidaan nostaa pois nollapisteasemalta yhden täyden työstösyklin suorittamiseksi ja valmiina seuraavalle kiinnittimen vaihtoon.
Yleiset edulliset yleisvetopultit toteuttavat vain perusvetoliitostoiminnon ilman kohdennettua optimointia pallomaiselle pintajännityksen jakautumiselle, lämpökäsittelyn kovuusgradientille ja hartioiden tasaisuudelle D16-nollapistejärjestelmän käyttöolosuhteissa. Pitkäaikaisessa syklisessä puristus- ja leikkausiskukuormituksessa ne ovat alttiita pallomaisen pinnan halkeilulle, olkapään muodonmuutokselle ja kierteiden kulumiselle, mikä johtaa koko nollapisteen kiinnitysyksikön tarkkuuden menettämiseen. D16 nollapistevalaisimien paikan päällä suoritetuista huoltoprojekteista saadun runsaan käytännön kokemuksen pohjalta JWGRIP optimoi pallomaisen kosketusjännityksen, monijaksoisen lämpökäsittelyn ja erittäin tarkan hiontaprosessin erityisesti D16 Zero Point Pull Studille, joka voi kestää raskaan syklisen vetokuorman toistuvissa kiinnityspisteiden asennon vaihtotuotannon komponenteissa ja estää osien varhaisen vian.

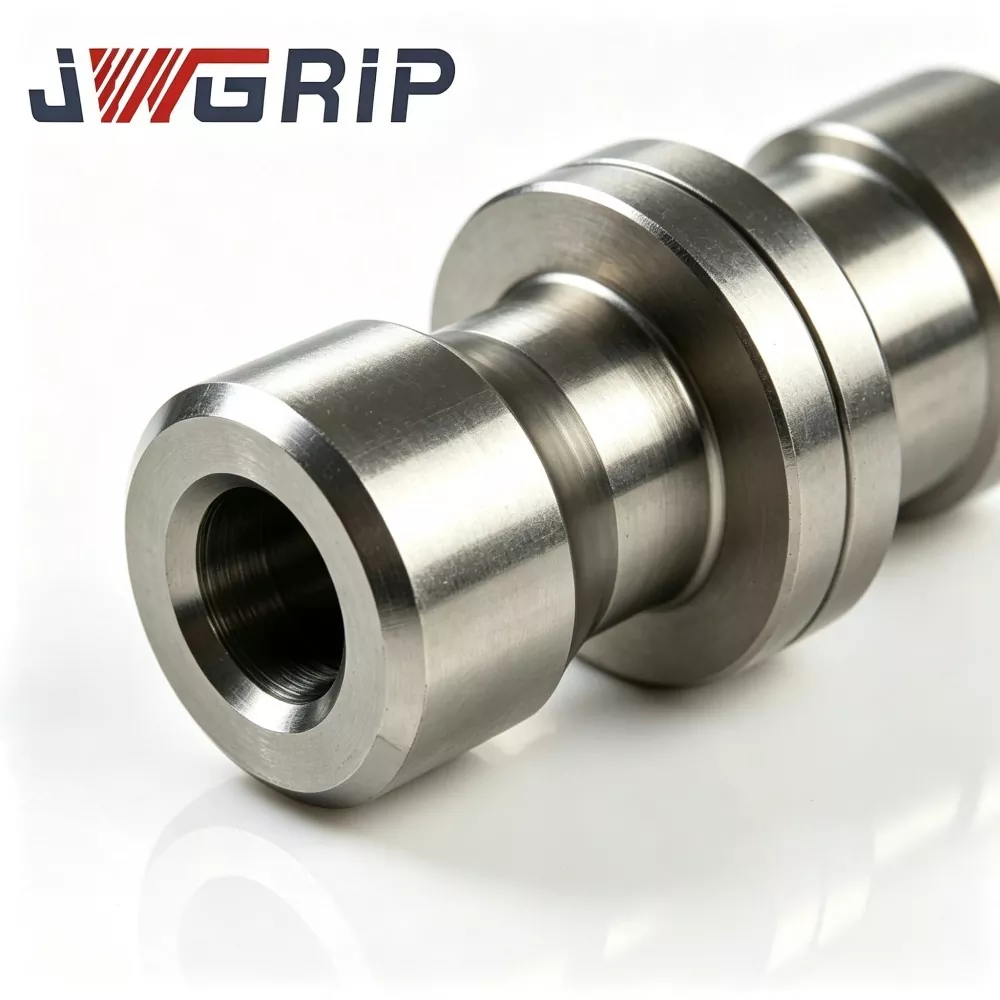
Käytännön kipupisteanalyysi
1. Tavallisten edullisien yleisten vetonasttien lyhyt käyttöikä Tavanomaisissa yleisissä vetonastoissa käytetään yksinkertaista lämpökäsittelyprosessia. Pallomainen kosketuspinta on helppo aiheuttaa halkeamia ja naarmuja tuhansien puristusjaksojen jälkeen. Toistuva vaihto on tarpeen, mikä aiheuttaa tuotantokatkoksia ja lisää kalusteen ylläpitokustannuksia.
2. Toista paikannustarkkuuden poikkeama pallomaisen pinnan ja olkapään paikannusvaurion aiheuttamana. Leikkausvärähtelyn ja syklisen vetokuormituksen alaisena huonommat vetonastat kärsivät pallomaisesta plastisesta muodonmuutoksesta tai paikannus olkapään kolhusta. Se tuo suoraan kiinnittimen asemointipoikkeaman, mikä johtaa epävakaaseen työkappaleen mittaan ja lisääntyneeseen hylkäyssuhteeseen.
3. Piilotettu riski riittämättömästä lukituskyvystä raskaassa lastuamisolosuhteissa Muottiteräksen ja alumiiniseosten työkappaleiden raskaan syötön jyrsinnän aikana vetonastalla on valtava reaktiovoima. Optimoimattomat vetonastat voivat aiheuttaa luistoriskin suurella vetovoimalla, mikä uhkaa työstön turvallisuutta työmaalla.
4. Epästandardien muunnettujen vetonastatuotteiden huono vaihdettavuus Markkinoilla olevilla ei-standardisilla vetonastoilla on epäjohdonmukainen pallomainen toleranssi, olkapään korkeus tai kierrespesifikaatiot. Niitä ei voida käyttää keskenään vaihtokelpoisesti tavallisissa D16 nollapisteen kiinnitysasemissa, jotka edellyttävät manuaalista sovitusta vaihdon aikana ja pidentävät laitteiden seisonta-aikaa.
5. Epävakaa kokonaisvaltainen suorituskyky ilman täydellistä erätarkastusta Jotkut toimittajat ohittavat vikojen havaitsemisen, kovuuden luokituksen ja jakson näytteenoton. Yksittäiset vialliset nastat virtaavat tuotantopaikalle, mikä laukaisee äkillisen kiinnitysvian ja odottamattoman tuotannon pysäytyksen.
JWGRIP Precision D16 Zero Point Pull Stud ratkaisee edellä mainitut tuotannon pullonkaulat viidellä keskeisellä suunnittelutoimenpiteellä: ensiluokkainen seosteräsraaka-aine, optimoitu pallomainen pintajännityksen jakautumissuunnittelu, monivaiheinen tarkkuuslämpökäsittely, avaintoimintopintojen ultratarkkuushionta, täyden valikoiman CE-standardien mukainen koneen turvallisuustarkastus.
Moduulin kokoonpano
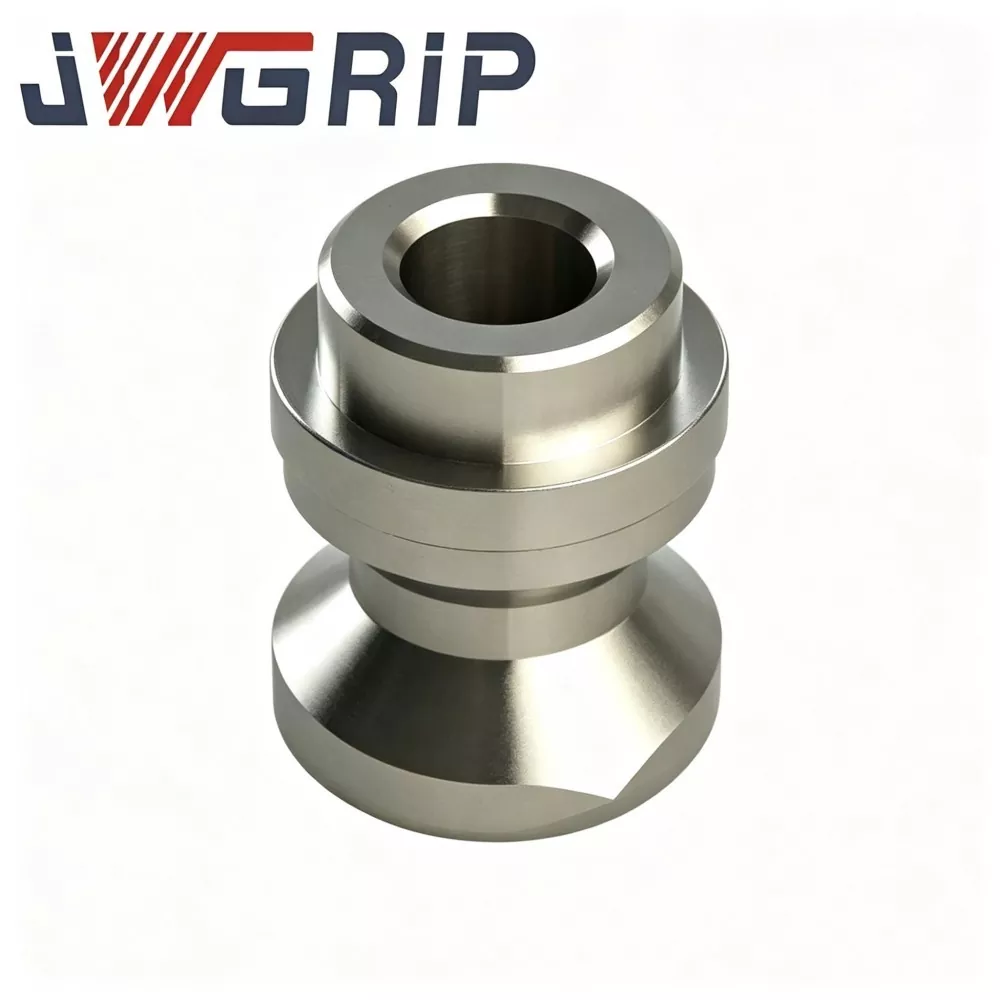
JWGRIP Precision D16 Zero Point Pull Stud for CNC Workholding on yksirunkoinen erittäin tarkka asemointi-lukituskomponentti D16-sarjan nollapistekiinnitysjärjestelmään. Sen tärkeimmät toiminnalliset osat sisältävät neljä osaa:
1. Pyöreä vetokosketinpinta: Pääkiristysjännitysalue, joka on sovitettu D16 nollapisteaseman sisäisten kiristysleukojen kanssa.
2. Olkapään vertailupinnan paikannus: Aksiaalinen paikannusvertailupinta, sopii kiinnikkeen pohjaan tai nollapisteen aseman vertailutasoon.
3. Asennuskierreosa: Asennuskierre kiinnittimen/lavan kierteitettyyn reikään ruuvaamista varten.
4. Kiertymistä estävä litteä ominaisuus: Estää vetonastan pyörimisen kiristys- ja lukituksen avausjaksojen aikana (vakio- ja valinnainen mukautettu versio).
Pääosan kuvaus
1. Pallomainen vetokosketinpinta Prosessoitu erittäin tarkasti hiomalla, optimoitu pallomainen jännityksen jakautumisrakenne. Erityisen lämpökäsittelyn jälkeen pinta saavuttaa korkean kovuuden ja kulutuskestävyyden, joka kestää halkeilua, naarmuuntumista ja plastista muodonmuutosta satojen tuhansien syklisissä puristuskuormissa. Se on ydinvoimaa kantava kosketusalue nollapisteen lukitukseen.
2. Olkapään vertailupinnan paikantaminen Erittäin tarkka hiottu tasainen vertailupinta. Tiukka kohtisuoran säätö olkapään pinnan ja pallomaisen keskikohdan välillä, takaa kiinnittimen aksiaalisen paikannustarkkuuden, välttää Z-akselin mittapoikkeaman, joka johtuu olkapään pinnan kolhusta tai kallistuksesta.
3. Asennuskierreosa Ottaa käyttöön erittäin tarkat kierrespesifikaatiot, jotka vastaavat D16-nollapistekiinnitysjärjestelmää. Hyvä vetolujuus ja väsymisenestokyky, mikä estää langan luistamisen tai halkeilun pitkäaikaisessa vetokuormituksessa.
4. Kiertymistä estävä litteä ominaisuus Jyrsitty pyörimisen estävä litteä rakenne, estää vetopultin pyörimisen yhdessä puristusleuan kitkan kanssa toistuvan kiinnikkeen vaihdon aikana, mikä suojaa kierreliitoksen luotettavuutta; saatavana vakioversioon, tukee myös mukautettua peruutusta asiakkaan piirustusvaatimusten mukaan.
Tekniset edut
1. Erityisesti kehitetty D16-sarjan nollapistekiinnitysjärjestelmää varten, 100-prosenttisesti vaihdettava vakiovaraosaratkaisu Markkinoilla olevista yleisistä vetonastatuotteista poikkeava Precision D16 Zero Point Pull Stud for CNC Workholding on täysin optimoitu tähdäten D16 nollapisteen kiinnitysasemaan, vaativat kiinnitysprofiilin, kiristysvoiman ja kiinnityspisteen. Suora vaihto ilman toissijaista kiinnitysmuutosta, mikä vähentää huomattavasti kalustehuoltoseisokkeja.
2. Optimoitu pallomainen jännitysjakauma + monivaiheinen tarkkuuslämpökäsittely, erinomainen kulutuskestävyys ja väsymistä estävä suorituskyky Optimoi pallomainen kosketusjännitys paikallisen kosketuspaineen alentamiseksi. Ensiluokkainen seosteräs, jossa on monivaiheinen tarkkuuslämpökäsittely, saavuttaa kohtuullisen kovuusgradientin. Kestää tehokkaasti halkeilua, naarmuuntumista ja plastista muodonmuutosta satojen tuhansien syklisten puristusten alla, pidennä komponenttien käyttöikää.
3. Äärimmäisen tarkka hionta avainpinnoille, vakaa pitkäaikainen toistuva sijoittelusuorituskyky Pallomainen pinta ja paikantava olkapääreferenssipinta käyttävät erittäin tarkkaa hiontaprosessia. Tiukka geometrinen toleranssin säätö kohtisuoralle, pyöreydelle ja pallomaiselle mitalle. Säilytä tasainen paikoitussuorituskyky suurten kiinnikkeiden vaihtojaksojen jälkeen, varmista vakaa työkappaleen työstömitta.
4. Standard spot-varasto ja joustava OEM-räätälöintimahdollisuus Vakiomuotoisia D16-nollapisteen vetopultteja on varastossa riittävästi kalustehuoltoa varten. Tue OEM-räätälöintiä: kierremäärityksen säätö, hartioiden korkeuden muutos, pallomaisen toleranssin optimointi, pyörimisen estorakenteen muutos, erilaisten erityisten CNC-kiinnitysratkaisujen yksilöllisten vaatimusten täyttämiseksi.
5. Tiukka koko prosessin erän tarkastus ja massatuotantopaikan tarkastus Jokainen tuotantoerä suorittaa saapuvan materiaalin tarkastuksen, taontavirheiden havaitsemisen, kovuusseulonnan, tarkkuuden mittalajittelun ja valmiin tuotteen syklin näytteenoton. Tuotteita on massasovellutettu ja varmennettu useissa kotimaisissa CNC-nollapistekiinnittimen tuotantolaitoksissa.
Asennus ja käytön varotoimet
1. Asennusta edeltävä puhdistus ja tarkastus Puhdista kiinnittimen/lavan kierrereikä kokonaan, poista rautalastut, leikkausnesteen jäämät ja vieraat epäpuhtaudet. Tarkista kierrereikä vaurioiden varalta; korjaa tai vaihda kiinnityskierre, jos kierteen hampaat ovat katkenneet. Tarkista liitospinnan lommo, purse tai naarmu.
2. D16 nollapisteen vetopultin kiinnitys Ruuvi D16 vetotappi kiinnittimen kierrereikään. Kiristä tarkasti teknisessä tiedotteessa ilmoitettua vääntömomenttia noudattaen. Ylivääntömomenttikiristys on kielletty kierrevaurioiden, olkapään kasvojen vääristymisen ja piilotetun paikannustarkkuuden epäonnistumisen estämiseksi.
3. Tarkista kokoonpanon vertailuasennustila Asennuksen jälkeen varmista, että olkapään vertailupinta sopii tiiviisti kiinnikkeen pohjapintaa vasten ilman kallistusta tai rakoa. Älä jätä vieraita hiukkasia olkapään ja kiinnikkeen väliin. Jos yhteen kiinnikkeeseen on asennettu useita vetopultteja, varmista, että kaikki nastat pysyvät yhtenäisenä.
4. Käyttöä edeltävä manuaalinen vaihtosimulaatiotesti Kiinnitä D16-vetopultilla koottu teline D16-nollapisteen kiinnitysasemaan, suorita toistuva manuaalinen kiinnitys-lukituksen avaustesti. Tarkista, että kiristys on luja, lukituksen avaaminen on sujuvaa, ei epänormaalia ääntä. Varmista, ettei vetopultin pallomaisen pinnan ja aseman sisäleukojen välillä ole jumiutumista.
5. Leikkaustilan tarkastustesti Suorita työkappaleen koeleikkaus, tarkista kiinnittimen lukituksen vakaus ja työkappaleen työstömitan yhdenmukaisuus. Kun suorituskyky on vahvistettu päteväksi, se otetaan virallisesti erätuotantoon.
6. Päivittäinen tarkastusvaatimus paikan päällä Irrota vetopultit säännöllisesti ulkonäön tarkastusta varten. Tarkista pallomainen pinta naarmujen/halkeilujen varalta, tarkasta olkapään pinta kolhujen varalta ja kierteet kulumisen varalta. Vaihda vetopultti ajoissa, kun ilmeinen vaurio ilmenee, välttää odottamaton tarkkuusvirhe massatyöstön aikana.
Myynnin jälkeiset tukipalvelut
1. Tekninen etäopastus: kattaa vetonastan valintakonsultoinnin, asennuksen vääntömomentin opastuksen ja nollapisteen vianmäärityksen paikan päällä.
2. Täydellinen tekninen tiedote ja asennusohje toimitetaan jokaiselle ostotilaukselle.
3. Insinööritason räätälöity projektikonsultointi: lankamäärittelyn muuttaminen, hartioiden korkeuden säätö, pallomaisen toleranssin mukauttaminen, pyörimisen eston rakenteen optimointi ja muut henkilökohtaiset vaatimukset.
4. Tukee yksiosaisia näytepistehankintoja ja D16 nollapisteen vetopulttien suurten erien tilaustoimituksia, jotka täyttävät kiireelliset kiinnityshuollon ja korjaamon eräpäivitysvaatimukset.
5. Takuulauseke: Oikeissa asennuksessa ja nimellisissä vetokuormitusolosuhteissa D16 Zero Point Pull Studin ei-kuluvalla päärungolla on 2 vuoden takuu. Normaalin syklisen kitkan aiheuttama kuluminen, vieraan lastun aiheuttamat naarmut eivät kuulu takuun piiriin. Takuu ei kata ylivääntömomentin asennuksen, ylikuormituksen vetovoiman, ihmisen aiheuttaman törmäyksen ja sopimattoman käyttöympäristön aiheuttamia vaurioita.
FAQ
Kysymys 1: Voidaanko tämä Precision D16 Zero Point Pull Stud yhdistää suoraan tavallisiin D16-sarjan nollapistekiinnitysasemiin?
Kyllä. Precision D16 Zero Point Pull Stud for CNC Workholding on vakiona yhteensopiva asemointi-lukitusvaraosa D16-sarjan nollapistekiinnitysasemille. Pallomitta, hartioiden korkeus ja kierrespesifikaatiot noudattavat D16-järjestelmän alkuperäistä standardia, voidaan asentaa ja vaihtaa suoraan ilman toissijaisia muutoksia.
Kysymys 2: Kuinka monta kiinnitysjaksoa JWGRIP D16 nollapisteen vetotappi voi saavuttaa nimelliskäyttökunnossa?
Oikealla asennuksella, oikealla vääntömomentilla ja puhtaalla työympäristöllä se voi saavuttaa satoja tuhansia kiinnitysjaksoja. Todellinen käyttöikä liittyy leikkuukuormaan, lastujen saastumisasteeseen ja tuotantopaikan säännölliseen kunnossapitoon.
Kysymys 3: Jos projekti vaatii erityistä lankaa, olakkeen mittaa tai pallomaista toleranssia, onko mukautettua palvelua saatavilla?
OEM mukautettu palvelu on saatavilla. Voit toimittaa piirustuksia tai yksityiskohtaisia teknisiä parametreja, voimme säätää kierrettä, hartioiden korkeutta, pallomaista toleranssia ja pyörimisen estävää rakennetta todellisten kiinnitysvaatimusten mukaan.
Kysymys 4: Tuetaanko yksiosaisen näytteen ostamista kalusteen tarkastusta ja huoltoa varten?
Kyllä. Vakio D16 nollapisteen vetopultit ovat varastossa, ja ne tukevat yksiosaisen näytehankintaa kiinnitystestiä ja paikan päällä tapahtuvaa huoltoa varten sekä tukevat myös suuria bulkkitilauksia työpajan kunnostusprojekteihin.
Q5: Mitkä ovat avainkohdat D16 nollapisteen vetonastan päivittäisessä huollossa?
Tarkennuspisteet: Pidä kierre, pallomainen kosketuspinta ja paikannus olkapään puhtaina ilman lastujäämiä; kiristä vetopultti tiukasti määrätyn vääntömomentin mukaan; tarkasta säännöllisesti pallomainen pinta halkeilun/naarmujen varalta, olkapinnat kolhujen varalta ja kierteet kulumisen varalta; vaihda vetopultti ajoissa, kun ilmeinen vaurio ilmenee.
Aiheeseen liittyvä luokka
Lähetä kysely
Yhteystiedot
-
Osoite
No. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdongin maakunta, Kiina
-
Puh
-
Sähköposti
Tervetuloa lähettämään kyselyn JWGRIP:lle. Ammattitaitoinen tekninen ja myyntitiimimme tarjoaa ilmaisen kalustevalinnan, räätälöidyn ratkaisun suunnittelun ja tarkan tarjouksen.
Liittyvät tuotteet
Uutissuositukset